Póngase en contacto con BOSHIYA

La producción industrial de urea convierte el amoníaco líquido (NH 3 ) y el dióxido de carbono comprimido (CO 2 ) en fertilizante nitrogenado sólido. Este proceso de fabricación opera a 180-200 °C y 140-250 atm, utilizando la ruta de síntesis de dos pasos Bosch-Meiser. Tenga en cuenta que esta guía de ingeniería cubre la fabricación de fertilizantes químicos en lugar del ciclo biológico de ornitina-urea en hígados de mamíferos. La urea es un compuesto orgánico con la fórmula química CO(NH 2 ) 2 2. Se utiliza ampliamente como fertilizante debido a su alto contenido de nitrógeno del 46% en peso, lo que la convierte en uno de los fertilizantes nitrogenados más eficientes y utilizados en la agricultura.
Contenidos
mostrar
Parámetros de ingeniería de un vistazo
- Ventana de síntesis: Reacción del amoníaco con dióxido de carbono a 180-200 °C (356-392 °F) y 140-250 atm (14.185-25.331 kPa). Los reactores comerciales mantienen un NH3:CO2 relación molar de 3:1 a 4:1.
- Equilibrio de paso único: según las especificaciones AP-42 y thyssenkrupp Uhde de la EPA de EE. UU., la deshidratación con carbamato de amonio alcanza el 55%-68% de CO2 conversión por pasada. La extracción posterior a alta presión produce una concentración de solución de urea del 70,77% en peso.
- Brouwer / UreaKnowHow informa una velocidad de corrosión pasiva de 0,12 mm/año para 316L de grado de urea modificado (UNS S31603) a 5-7,3 ppm de O disuelto en fase líquida2 bajo las condiciones de prueba informadas. En esas mismas condiciones de prueba, la corrosión salta a 30-40 mm/año en estado activo a 0,5-3 ppm O2.
- Rutas de acabado: Las torres de perforación solidifican 99,5-99,8% en peso de urea fundida en granos de 1,5-2,2 mm. La capa de granuladores de lecho fluido 96-98,5% en peso se funde en gránulos de 2,0-4,0 mm.
Perspectivas del negocio de la fortuna valorado el mercado mundial de urea en 85.330 millones de dólares en 2025. En las plantas comerciales, los principales problemas de confiabilidad son el equilibrio del reactor de un solo paso, la corrosión del condensador de carbamato, la formación de biuret por evaporación al vacío y la recuperación de polvo de acabado. A continuación, nuestra hoja de trabajo de equilibrio de masa de reciclaje y síntesis de urea de 1000 toneladas cuantifica las cargas de reciclaje del reactor al decapante. Además, el Matriz de diagnóstico de incrustaciones y corrosión del proceso de urea de 9 zonas mapea la selección de aleaciones y el mantenimiento del paquete de recuperación en toda la planta.
En la producción industrial de urea, el amoníaco líquido anhidro y el dióxido de carbono gaseoso reaccionan a 180-200 °C y 140-250 atm para formar carbamato de amonio. El carbamato de amonio se deshidrata parcialmente en urea y agua; la extracción posterior elimina los reactivos no convertidos para producir una solución acuosa de urea al 70-77% en peso. Los gases que no reaccionaron se eliminan y reciclan, mientras que la evaporación al vacío concentra la masa fundida para su granulación o granulación en urea sólida 46-0-0.
Conclusiones clave
- Producir 1 tonelada métrica de urea pura requiere 567 kg de NH3 y 733 kg de CO2 por estequiometría. Las plantas comerciales consumen entre 570 y 580 kg de NH3 y 740-750 kg CO2 por tonelada.
- Stamicarbon CO2 los bucles de extracción funcionan cerca de 140-145 bar y 180 °C (N/C &aprox; 3,0). Saipem NH3 los bucles de autodesmontaje funcionan a 150-155 bar y 185-210 °C (N/C = 3,3-3,6).
- La práctica C de ASTM A262 califica la resistencia al ataque intergranular en aceros austeníticos (UNS S31603 y UNS S31050). Los tubos Super-duplex Safurex (<0,01 mm/año) y bimetálicos Zr/Ti se encargan de tareas de extracción con bajo contenido de oxígeno.
- Las píldoras se solidifican desde la capa exterior hacia adentro y forman una cavidad de contracción interna (carga de falla de la muestra de 3,80 N). Los gránulos estratificados de lecho fluido alcanzan 10-17 N en pruebas de laboratorio.
- La urea de grado agrícola acondicionada con un aditivo de urea-formaldehído al 0,2-0,5% en peso puede hacer que una solución de urea al 32,5% en peso supere el límite de aldehído ISO 22241-1 de 5 mg/kg para el líquido de escape diésel (DEF/AUS 32).
Cómo el amoníaco y el dióxido de carbono se convierten en urea: la reacción de Bosch-Meiser en dos pasos
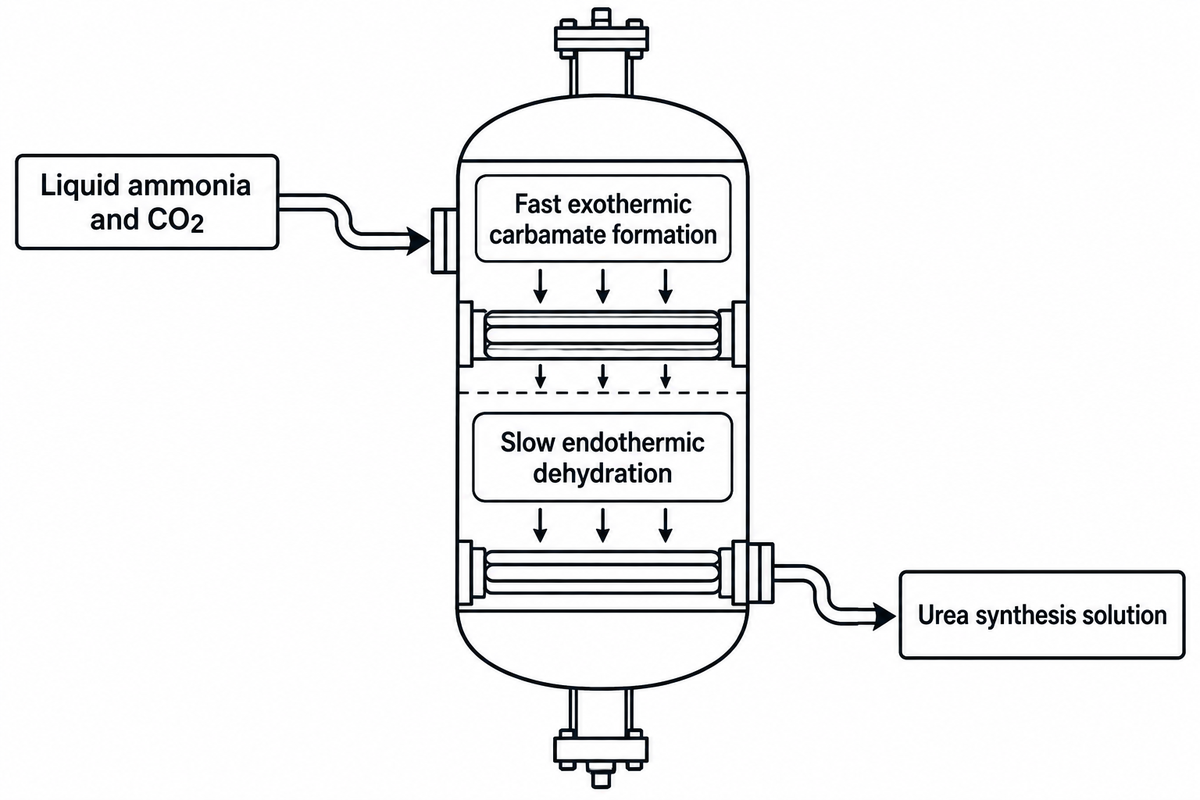
Comercializado por primera vez en 1922, el proceso Bosch-Meiser produce urea industrial a través de dos pasos reversibles: el amoníaco líquido y el dióxido de carbono gaseoso forman carbamato de amonio, que luego se deshidrata en urea y agua. La ruta del proceso industrial se conoce como proceso Bosch-Meiser, donde la urea se sintetiza haciendo reaccionar amoníaco líquido y dióxido de carbono gaseoso en un reactor de síntesis de alta presión revestido. El amoníaco y el dióxido de carbono no formarán urea en un solo paso. En cambio, esta reacción química reversible combina ambos reactivos a alta presión y temperatura para producir carbamato de amonio, que es un compuesto químico cristalino. El equilibrio controlado vapor-líquido gobierna su posterior conversión en urea y agua.
Como se describe en EPA de EE. UU. AP-42 Sección 8.2 (Urea) y Referencia termodinámica HERO de la EPA de EE. UU. 2009046, los reactores de síntesis funcionan entre 180 y 200 °C (356 y 392 °F). Las presiones del reactor oscilan entre 140 y 250 atm (14.185 y 25.331 kPa). Los reactivos entran en una relación molar NH 3:CO 2 (N/C) de 3:1 a 4:1 con un tiempo de retención de líquido de 20 a 30 minutos. Dentro del recipiente de síntesis tienen lugar dos reacciones secuenciales.
Paso 1 (Formación rápida de carbamato exotérmico): 2 NH3 + CO2 ↔ NH2COONH4 (AH ≈ «117 kJ/mol)
Paso 2 (Deshidratación endotérmica lenta a urea): NH2COONH4 ↔ CO(NH2)2 + H2O (AH &aprox; +15,5 a +32 kJ/mol)
Paso 2 (Deshidratación endotérmica lenta a urea): NH2COONH4 ↔ CO(NH2)2 + H2O (AH &aprox; +15,5 a +32 kJ/mol)
El paso 1 es rápido y fuertemente exotérmico. Libera aproximadamente 117 kJ/mol a medida que el amoníaco y el dióxido de carbono se condensan para formar carbamato de amonio. El paso 2 es lento, endotérmico y de equilibrio limitado. La deshidratación del carbamato de amonio a urea se logra mediante la eliminación de un mol de agua. Según especificación de síntesis de condensadores de piscina de Thyssenkrupp Uhde, en reactores de extracción comerciales, el CO de paso único2 la conversión está en el rango del 55% al 68%.
¿por qué la conversión de paso único se detiene cerca del 60%? El paso 2 es una reacción de deshidratación reversible. Por cada mol de agua que se incorpora al reactor o regresa con licor de lavado de carbamato reciclado, la posición cambia el equilibrio hacia el carbamato sin reaccionar. Aumentar la relación molar N/C de 2,0 (estequiométrico) a 3,0-3,6 impulsa el CO2 conversión superior. Manteniendo la H2O:CO2 la relación molar (H/C) baja preserva la fuerza impulsora de la deshidratación.
Límite explícito y supuestos para la hoja de trabajo de equilibrio de masa de reciclaje y síntesis de urea de 1000 toneladas
Todas las cifras siguientes representan un cálculo de ingeniería estequiométrico transparente y de equilibrio de paso único para una unidad de síntesis de urea de 1.000 toneladas métricas por día (MTPD). No son registros operativos patentados de una planta privada. Las masas molares utilizadas son urea = 60,06 g/mol, NH3 = 17,03 g/mol, CO2 = 44,01 g/mol, H2O = 18,015 g/mol y carbamato de amonio = 78,07 g/mol. El caso industrial modelado aquí supone un reactor nominal a 180 °C, 145 bar y una relación molar N/C = 3,0 (50% de exceso molar de NH3). Modela un 60,0% nominal de CO de un solo paso2 conversión y recuperación general del bucle del 99,0% después del decapado a alta presión y el reciclaje a baja presión.
| Parámetro de flujo/equilibrio de masa | Unidad | Teórico Completo de un solo paso (N/C = 2,0) | Reactor de extracción modelado (Pase nominal del 60%, N/C = 3,0) | Impacto de ingeniería y reciclaje |
|---|---|---|---|---|
| Urea neta producida (base seca anhidra) | t/día | 1,000.0 | 1.000,0 (16,65 Mmol) | Punto de referencia de producción de productos fijos |
| Líquido de maquillaje fresco NH3 alimentar | t/día | 567.1 | 572,8 (incl. ~1% de pérdida de bucle) | 0,567 t estequiométricos (0,57-0,58 t planta típica) |
| Co gaseoso de maquillaje fresco2 alimentar | t/día | 732.8 | 740,1 (incl. ~1% de pérdida de bucle) | 0,733 t estequiométricos (0,74-0,75 t planta típica) |
| Co total2 reactor de entrada equivalente | t/día | 732.8 | 1.221,3 (27,75 Mmol modelados con una aprobación nominal del 60%) | CO2-el reciclaje equivalente equivale a 1.221,3 menos 740,1 t/día de maquillaje fresco (481,2 t/día de reciclaje neto) |
| Nh total3 reactor de entrada equivalente | t/día | 567.1 | 1.417,8 (83,25 Mmol a N/C = 3,0) | Nh total3-la alimentación equivalente del reactor es de 1.417,8 t/día (83,25 Mmol a N/C = 3,0); el NH3-el reciclaje equivalente equivale a este total menos 572,8 t/día de maquillaje fresco (845,0 t/día de reciclaje neto) |
| Agua de reacción generada en el Paso 2 | t/día | 300.0 | 300,0 (16,65 Mmol H2O) | El agua se elimina durante la concentración; La urea residual en el proceso se hidroliza con condensado y amoníaco y CO2 se recuperan mediante decapado. |
| Reactor saliente de carbamato de amonio no convertido | t/día | 0.0 | 866,6 (11,10 Mmol NH2COONH4) | Descompuesto en etapas de recuperación de HP stripper y LP |
| Exceso libre NH sin reaccionar3 reactor saliente | t/día | 0.0 | 472,6 (NH sin 27,75 Mmol3) | Despojado y condensado en condensador de carbamato HP |
| Efluente líquido total del reactor al decapante HP | t/día | 1,300.0 | 2.639,2 (más agua reciclada) | Gobierna el recuento y el servicio de tubos de extracción de película que caen |
| Carbamato total + NH3 reciclar carga | t/día | 0,0 t/d | 1.326,2 t/d reciclado neto (1.339,2 t/d no convertido) | Después de las pérdidas del bucle, el reciclaje contiene 481,2 t/día de CO2 equivalente y 845,0 t/día de NH3 equivalente, totalizando 1.326,2 t/día sobre la base de alimentación indicada de la mesa. |
Integración de materias primas: por qué las plantas de urea se encuentran junto a las unidades de amoníaco Haber-Bosch
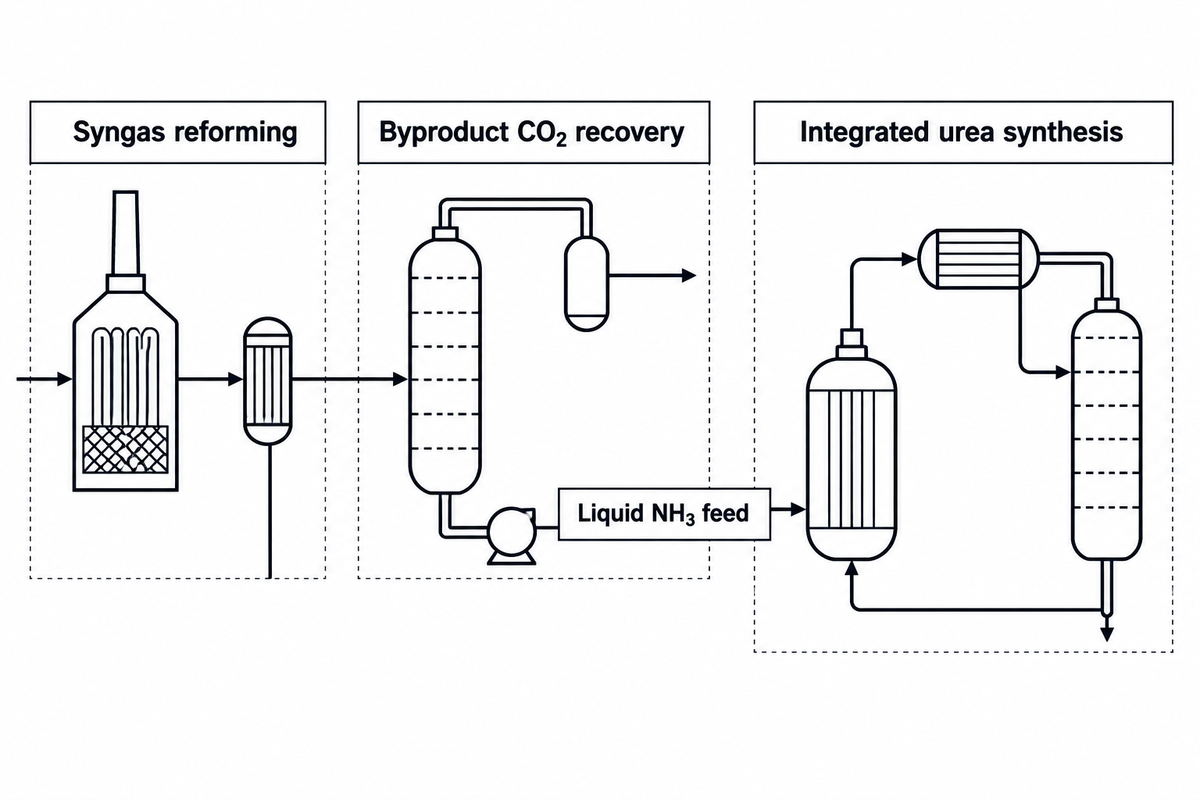
Las plantas comerciales de urea casi nunca funcionan como instalaciones químicas independientes porque el reformado integrado de hidrocarburos Haber-Bosch suministra tanto hidrógeno para amoníaco como dióxido de carbono como subproducto para urea. La operación integrada del reformado de hidrocarburos Haber-Bosch proporciona ambos H2 para el amoníaco y el dióxido de carbono como subproducto para la síntesis de urea, y proporciona una clara ventaja económica. La unidad con preparación de gas materia prima se encuentra adyacente a la unidad de amoníaco Haber-Bosch. Como se detalla en Informe No. 112 del Centro de Políticas de Comercialización Agrícola de la Universidad Estatal de Montana, el reformado de hidrocarburos genera dos resultados simultáneamente. Suministra H2 producir amoníaco y subproducto concentrado dióxido de carbono para producir urea.
¿La urea se elabora a partir de gas natural, carbón o petróleo?
La mayor parte de la urea del mundo se deriva del gas natural mediante el reformado con metano con vapor o del carbón mediante gasificación, el método predominante en China. El fueloil pesado y la nafta de petróleo representan una pequeña parte heredada. El reformado de hidrocarburos proporciona tanto el hidrógeno necesario para sintetizar amoníaco como el dióxido de carbono cautivo necesario para la síntesis de urea.
En un suministro complejo integrado amoníaco y urea para la producción de fertilizantes, gas natural (CH4) o el carbón gasificado reacciona con vapor y aire/oxígeno. Este paso de reformado genera gas de síntesis que contiene H2, CO și CO2. Los reactores de cambio de agua y gas convierten luego el CO y el vapor en H adicional2 y CO2. Antes de que la corriente de gas entre en el reactor de amoníaco Haber-Bosch, una unidad de eliminación de ácido-gas frota el gas de síntesis. Utilizando alcanolamina (MDEA) o soluciones calientes de carbonato de potasio, recupera CO2 con una pureza del 98,5% al 99,5%.
Como se describe en WO2025155218A1, el CO2 se comprime a 140-160 bar (aprox. 2031-2321 psi). Antes de entrar en el circuito de síntesis de alta presión, la alimentación de CO 2 pasa por tres puntos de control de calidad:
- Eliminación total de azufre: los compuestos de azufre envenenan los lechos catalíticos de eliminación de hidrógeno y aceleran la corrosión activa en los tubos extractores de acero inoxidable.
- Eliminación catalítica de hidrógeno: CO recuperado2 puede contener hidrógeno transportado mediante eliminación de ácido-gas; La eliminación catalítica de hidrógeno reduce el riesgo de que el hidrógeno se acumule con oxígeno en el circuito de síntesis. Un reactor catalítico de platino o paladio oxida el H residual2 regar antes de la compresión final.
- Dosificación controlada de oxígeno por pasivación: se inyecta aire u oxígeno medido en el CO2 la succión del compresor para que el oxígeno disuelto mantenga la película de óxido pasiva en equipos de acero inoxidable a alta presión.
| Materia prima y ruta de reforma | Regiones primarias | Co cautivo2 Saldo por tonelada NH3 | Impacto en el circuito de síntesis de urea |
|---|---|---|---|
| Reformado de metano con vapor de gas natural (SMR) | América del Norte, Medio Oriente, Rusia, Europa | ~1,15-1,25 t proceso CO2 capturado por t NH3 (~1,29 t CO2 necesario para una conversión completa a urea) | El proceso capturado CO2 admite aproximadamente una conversión de NH del 89,1% al 96,9%3 capacidad de urea; CO de gases de combustión opcionales2 la recuperación cierra el equilibrio. |
| Reformado Autotérmico (ATR) / Gas POX | Megaplantas a gran escala y centros de amoníaco azul | Mayor CO del gas de proceso2 acción capturada a presión elevada | El ATR alimentado con oxígeno y el POX de gas requieren un suministro de oxígeno, comúnmente desde una unidad de separación de aire; El ATR alimentado por aire introduce nitrógeno con el aire de proceso. |
| Gasificación del Carbón (Antracita/Bituminosa) | China (ruta nacional dominante) | >2,0-2,8 t proceso CO2 generado por t NH3 (CO substanțial2 excedente) | Requiere eliminación profunda de azufre; Rectisol y Selexol son opciones establecidas de eliminación de ácido-gas. |
| Hidrógeno Verde Electrolítico + N2 | Proyectos emergentes de fertilizantes renovables | 0,0 t de CO cautivo2 (déficit de carbono estequiométrico completo) | Requiere un CO externo2 suministro para síntesis de urea; CO industrial capturado2, CO biogénico2, y CO capturado directamente por aire2 son posibles materias primas. |
Bucles de síntesis de alta presión comparados: extracción de CO2 frente a autoextracción de NH3
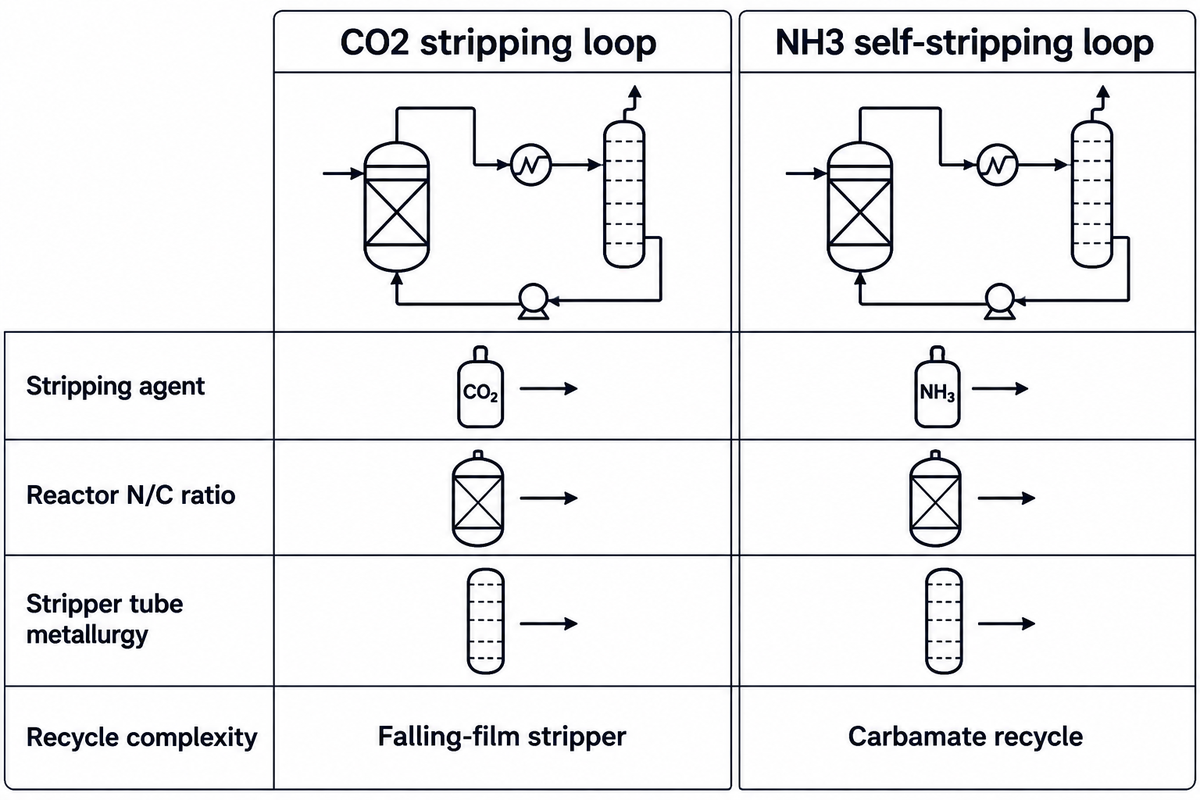
Las primeras plantas de urea de reciclaje completo descomponían el carbamato no convertido despresurizando todo el efluente del reactor a presión media y baja. Ese diseño consumió mucho vapor y energía eléctrica para bombear la solución de carbamato de regreso a 200 bar. Posteriormente, la fabricación de urea eliminó esta penalización energética mediante la extracción a alta presión. El carbamato de amonio no convertido se descompone a la misma presión que el reactor de síntesis en un circuito isobárico.
¿cómo se compara la extracción de CO2 con la autoextracción de NH3 en un circuito de síntesis de urea?
CO2 el decapado (Stamicarbon / Uhde) utiliza CO a contracorriente2 gas para extraer el efluente del reactor a 140-145 bar (N/C & aprox; 3,0), mientras que NH3 el autodesnudo (Saipem) utiliza calentamiento térmico y exceso de amoníaco a 150-155 bar (N/C = 3,3-3,6).
Según Especificación de diseño del decapante de alta presión de Stamicarbon, Análisis de Ingeniería Química del proceso de autodesnado de NH3 y Comparación del bucle de síntesis UreaKnowHow de Mark Brouwer, tres arquitecturas de licenciantes prevalecen en su capacidad moderna:
- CO2 Proceso de extracción (Stamicarbon / thyssenkrupp Uhde, >50% de participación en la licencia): Funciona a una presión de síntesis óptima de 140-145 bar (14,0-14,5 MPa) y 180-185 °C con una relación molar N/C de 2,95-3,1. La solución del reactor fluye hacia abajo por un extractor vertical de película descendente de carcasa y tubos calentado en el lado de la carcasa con vapor de 20-25 bar. CO gaseoso fresco a contracorriente2 elimina NH3 y CO2 reduciendo el NH3 presión parcial. Los gases de cabeza se condensan en un condensador de piscina de alta presión o en un condensador de carbamato vertical, generando vapor de 4,5-5,5 bar para la evaporación.
- NH3 Proceso de autodesmontaje (Saipem / Snamprogetti, ~35% de participación en la licencia): Opera a 150-155 bar y N/C = 3,3-3,6. Todo CO fresco2 ingresa al reactor directamente en lugar de ingresar al extractor. El extractor de película que cae utiliza vapor a alta presión del lado de la carcasa (que alcanza 205-210 °C en el fondo del extractor), por lo que el exceso de amoníaco disuelto hierve y elimina el CO descompuesto2. Un eyector de amoníaco líquido a alta presión hace circular carbamato desde el condensador de regreso al reactor sin mover partes mecánicas.
- El proceso ACES21 de Toyo Engineering utiliza CO2 decapado y condensación de carbamato; UreaKnowHow informa aproximadamente 145-155 bar, N/C = 3,7-4,0 y ~15% de participación en la licencia global para este proceso.
Las recientes divulgaciones de patentes de síntesis perfeccionan aún más esta envoltura de alta presión. Solicitud de patente de la OMPI WO2025155218A1 (2025) y Solicitud de patente USPTO US20120302789A1 operar el reactor a 14,0-16,0 MPa y 170-190 °C, el decapante a 180-210 °C y el condensador de carbamato a 160-170 °C. Agregar prerreactores y optimizar la recuperación a baja presión a 2-6 bar reduce el consumo de vapor.
| Parámetro de bucle | CO2 Decapado (Stamicarbon / Uhde) | NH3 Autodesnudo (Saipem) | ACES21 CO2 Despojado (Toyo) |
|---|---|---|---|
| Participación aproximada en las licencias globales | >50% de plantas decapantes | ~35% de las plantas decapantes | ~15% de las plantas decapantes |
| Presión del bucle de síntesis | 140-145 bar (14,0-14,5 MPa) | 150-155 bar (15,0-15,5 MPa) | 145-155 bar (14,5-15,5 MPa) |
| Temperatura de funcionamiento del reactor | 180-185 °C | 185-190 °C | 182-190 °C |
| Temperatura inferior del decapante | 180-185 °C (CO2 sobre stripper) | 205-210 °C (decapado térmico) | 185-195 °C |
| Reactor NH3:CO2 relación molar (N/C) | 2.95–3.10 | 3.30–3.60 | 3.70–4.00 |
| Agente decapante primario en el decapante HP | Co fresco a contracorriente2 alimentar gas | Exceso de NH hervido3 (auto-strip termal) | Co contracorriente2 + bandejas internas |
| Controlador de circulación de bucle HP | Diferencia de densidad del cabezal de elevación o termosifón; Eyector de amoníaco líquido en configuraciones asistidas por eyector | HP líquido-NH3-expulsor de carbamato accionado | Cabezal de elevación o eyector de carbamato HP |
| Etapas de recuperación de carbamato aguas abajo | Etapa de recuperación de LP única (~3-5 bar) | etapa MP (~17-20 bar) + etapa LP (~3-5 bar) | Recuperación MP + LP con integración de calor |
| Metalurgia típica de tubos de extracción HP | 25Cr-22Ni-2Mo (UNS S31050) o Safurex | Bimetálico 25-22-2/Zr u OmegaBond Zr/Ti | Dúplex DP28W o 25Cr-22Ni-2Mo |
Condensadores, decapantes y metalurgia de alta presión de carbamato: prevención de la corrosión activa
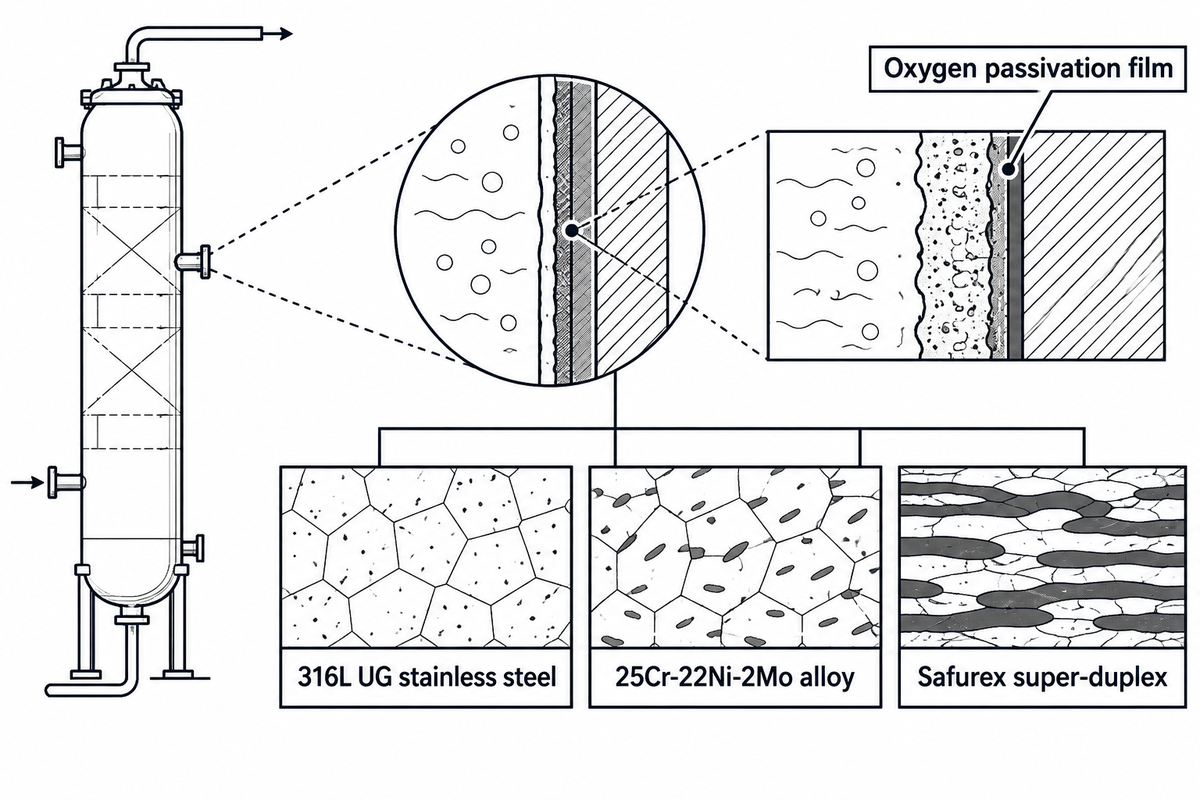
El carbamato de amonio acuoso caliente a 180-210 °C y 140-250 bar es uno de los fluidos de proceso más agresivos de la industria química. Los aceros inoxidables comerciales estándar de 304L o 316L se corroen rápidamente en el servicio de carbamato a alta presión. Los ataques intergranulares selectivos conducen a la disolución de las fases de delta-ferrita y al molibdeno con límite de grano agotado.
Para evitar fallas en recipientes o intercambiadores de calor, los reactores de urea de alta presión, los extractores de película que caen y los condensadores de carbamato dependen de aleaciones especializadas. Estos grados están documentados en Revisión metalúrgica de UreaKnowHow de aceros inoxidables en plantas de urea y Especificaciones del tubo extractor de urea de alta presión de Alleima:
- Grado de urea modificado de 316 L (UNS S31603 / 3R60 UG): UreaKnowHow informa un límite máximo de ferrita de ≤0,6% para este grado. Mills lo califica mediante la prueba ASTM A262 Practice C (Huey) con ebullición de ácido nítrico al 65% (cinco períodos de 48 horas) a ≤0,60 mm/año para detectar la susceptibilidad al ataque intergranular.
- Acero austenítico 25Cr-22Ni-2Mo (UNS S31050 / WSN 1.4466 / 2RE69): Según Alleima y UreaKnowHow, este grado contiene nominalmente 25% Cr, 22% Ni y 2% Mo para tubos extractores y haces de condensadores de carbamato. En las condiciones de prueba de Brouwer/UreaKnowHow, la caída de oxígeno disuelto de 5-7,3 ppm a 3 ppm cambió el UNS S31603 de 0,12 mm/año (pasivo) a 30-40 mm/año (corrosión activa). Por el contrario, el UNS S31050 permaneció pasivo a 0,03 mm/año hasta 3 ppm de O2 antes de activarse (10 mm/año) a 0,5-1 ppm O2.
- Super-Duplex Safurex (29Cr-6.5Ni-2Mo-N): En Estudio Safurex de Heat Exchanger World, el superdúplex Safurex muestra una velocidad general de corrosión por carbamato inferior a 0,01 mm/año. También resiste el agrietamiento por corrosión bajo tensión (SCC) de cloruro del lado del vapor, mientras que la dosificación de oxígeno en bucle todavía representa todos los materiales del circuito humedecido.
- Tubos separadores bimetálicos de circonio y OmegaBond (Zr/Ti): utilizados en Saipem NH3 Autoextractores donde las temperaturas del fondo alcanzan los 205-210 °C. UreaKnowHow informa que los tubos bimetálicos mecánicos (un revestimiento interior de circonio dentro de un tubo exterior 25-22-2) alcanzan una vida útil de 10-15 años, frente a los 20-25 años de otros recipientes HP. Los operadores suelen voltear los decapantes bimetálicos mecánicos después de 6-8 años. Los tubos OmegaBond utilizan una unión metalúrgica entre circonio y titanio para eliminar la grieta interfacial no adherida. UreaKnowHow describe la extrusión en estado sólido por debajo del 50% del punto de fusión sin especificar el metal de referencia ni la escala de temperatura.
Selección de tubo anterior, Revisión de Heat Exchanger World del revestimiento superpuesto de soldadura de carcasa y tubos describe las reglas de revestimiento de láminas tubulares de acero al carbono. Heat Exchanger World describe un revestimiento superpuesto de láminas tubulares con una profundidad mínima de 1,5 mm de aleación resistente a la corrosión sin diluir, citando API Std. 660 y el uso de pases tampón (“mantequilla”) para controlar la dilución del sustrato. Solicitud de patente de la OMPI WO2025206949A1 (2025) muestra que la erosión de los divisores de líquidos metálicos provoca una humectación incompleta de la película y manchas secas (sin oxígeno), lo que es la motivación detrás del uso de divisores de líquidos cerámicos. En Hilos de inspección de bucles de urea Eng-Tips HP, los ingenieros de planta discuten la frecuencia de las inspecciones realizadas en recipientes de urea de alta presión y haces de intercambiadores durante el cambio. El Matriz de diagnóstico de incrustaciones y corrosión del proceso de urea de 9 zonas a continuación se cubren nueve zonas de equipos, vinculando mecanismos de deterioro con indicadores operativos y acciones de mantenimiento. Para conocer el diseño básico de intercambiadores y los mecanismos de depósito, consulte nuestro guía de diseño e inspección de intercambiadores de calor de láminas tubulares, guía de mecanismos de incrustación de intercambiadores de calor industriales, y sistemas automatizados de extracción y limpieza de haces de tubos.
| Zona de equipos y escenarios de bucle | Sobre de operación y fluido | Modo de corrosión primaria/incrustación | Indicador en línea y acción de recuperación |
|---|---|---|---|
| 1. Revestimiento suelto y orificios de drenaje del reactor HP | 180-200 °C, 140-250 bar urea + carbamato | Corrosión activa en la zona de soldadura o ataque de orificio del revestimiento en 316L UG / Safurex | Nh continuo3/CO2 detección de fugas en orificios de drenaje de la carcasa; Auditoría de soldadura penetrante del tinte |
| Divisor líquido superior y férula Stripper de 2. HP | 180-190 °C entrada de efluente de reactor bifásico | Erosión del orificio de distribución que provoca una humectación desigual de la película y un ataque de manchas secas | Salida de extracción ascendente NH3 deslizar; inspeccionar los orificios tangenciales o actualizar al divisor cerámico |
| Paquete de tubos de extracción de película que cae 3. HP | Película de carbamato descendente 185-210 °C + carcasa de vapor HP | Corrosión activa (30-40 mm/año en 316L UG si O2 hambriento) o ataque de grieta bimetálica | Ppm de laboratorio Ni/Cr/Fe en producto de urea + inspección de NDE de pared de tubo coinciden con la permeabilidad de la aleación durante los cambios |
| Superposición de soldadura de lámina de tubo separador de 4. HP | Determine la temperatura de superposición de la lámina tubular a partir del diseño del equipo (180-210 °C se aplica a la solución de carbamato extractor en el documento WO2025155218A1) | La dilución de acero al carbono durante la soldadura por superposición puede reducir el contenido de aleación resistente a la corrosión en la superficie orientada al proceso; Heat Exchanger World cita API Std. 660 para una profundidad mínima sin diluir de 1,5 mm | Verificación de ferritescopio para detectar un bajo contenido de ferrita en superposiciones de 316L UG, además de inspección de raíz de soldadura de boroscopio y penetrante de tinte |
| Paquete en U de carbamato / condensador de piscina de 5. HP | Gas condensado a 160-180 °C frente a vapor LP de 4,5-5,5 bar | Ccv de cloruro del lado de la carcasa en tubos austeníticos + desgaste por fricción del deflector | Conductividad del vapor LP/NH3 pico; especifique tubos dúplex Safurex + control de cloruro BFW |
| Intercambiadores de calentador descomponedoras de 6. MP/LP | 135-165 °C con descomposición de carbamato de 2-20 bar | Erosión intermitente de carbonato/bicarbonato bifásico e incrustaciones de óxido de hierro | Enfoque de temperatura amplia; Paquete extraíble de hidroblasto a presión nominal para metalurgia de tubos y espesor de pared restante (sistemas de limpieza clasificados hasta 40,000 PSI) |
| 7. Condensadores de superficie para evaporadores de vacío | 60-140 °C bajo vacío abs de 0,03-0,35 bar | Cortezas de arrastre de urea sólida + incrustaciones de carbonato de agua de refrigeración | Pérdida de vacío (aumento de la presión absoluta) + fluencia del biuret; lavado de condensado + limpieza del haz |
| 8. Intercambiador de alimentación del hidrolizador de condensado de proceso | 180-230 °C, 15-35 bar de NH diluido3/CO2/urea agua | Corrosión diluida de carbamato/carbonato de amonio en zonas afectadas por el calor de soldadura | Efluente despojado NH3/urea >5 ppm; Intercambiador de carcasa y tubos de prueba de presión |
| 9. Enfriadores de depuradores húmedos de prilling/granulación | Licor de urea recirculado a 40-80 °C + exfoliante ácido | Polímero de urea-formaldehído cristalizado y taponamiento de lodos de polvo | Subida del depurador ΔP; lavado con condensado tibio + punción de tubo de alta presión |
Concentración al vacío, control de biuret y tratamiento de condensados de procesos
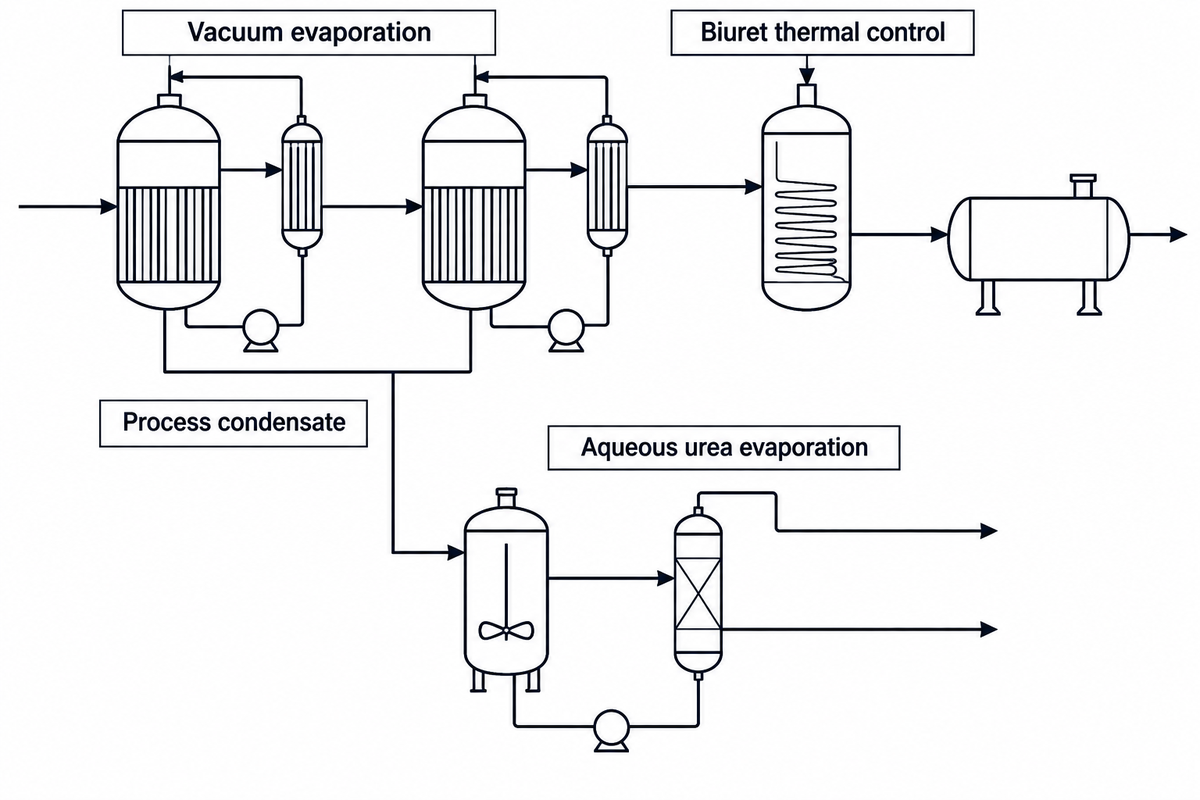
Después de la extracción y la recuperación posterior, descomponga el carbamato de amonio residual y elimine el amoníaco y el dióxido de carbono, la solución acuosa contiene del 70 al 77% en peso de urea. Convertir esa solución en urea sólida requiere evaporar el agua restante sin sobrecalentar la masa fundida. Como se indica en EPA de EE. UU. AP-42 Sección 8.2, la solución acuosa de urea comienza a descomponerse térmicamente por encima de 60 °C (140 °F) en biuret (NH2CONHCONH2) y amoníaco libre. La dimerización se acelera bruscamente cerca y por encima del punto de fusión de la urea pura a 132,7 °C:
Dimerización térmica de biuret: 2 CO(NH2)2 ↔ NH2CONHCONH2 (Biuret) + NH3 ↑
¿por qué el biuret está estrictamente controlado en la fabricación de fertilizantes? El exceso de biuret es fitotóxico para germinar semillas y follaje de cítricos o piña. Agrícola 46-0-0 identifica el grado nutritivo del fertilizante; La urea de bajo biuret se utiliza para aplicaciones foliares sensibles. Mientras tanto, la norma automotriz ISO 22241-1 limita el biuret a ≤0,3% en peso en una solución acuosa terminada de AUS 32 al 32,5% en peso. La alta temperatura y el tiempo de residencia prolongado del líquido aceleran la formación de biuret, por lo que las plantas concentran la solución de urea al 74% en peso en dos etapas de evaporación al vacío. La etapa 1 opera a 0,25-0,35 bar abs (~95% en peso), y la etapa 2 opera a 0,03-0,06 bar abs y 138-140 °C con tiempo de residencia a escala de segundos. Esto produce 96-98,5% en peso de fusión para granulación o 99,5-99,8% en peso de fusión para granulación.
La evaporación de 300 kg de agua de reacción por tonelada métrica de urea también genera condensado de proceso contaminado. Contiene 1-6% en peso de NH disuelto3, CO2, y urea arrastrada. En EPA AP-42 Tabla 8.2-1, el factor de emisión de amoníaco de concentración y formación de solución no controlada es de 9,23 kg/Mg (18,46 lb/tonelada). En lugar de ventilar o descargar esta corriente, las plantas modernas dirigen el agua de proceso a través de un hidrolizador profundo calentado por vapor a 180-230 °C y 15-35 bar. El hidrolizador convierte la urea residual en amoníaco y dióxido de carbono (CO(NH)2)2 + H2O → 2NH3 + CO2), y el equipo de desorción asociado elimina los gases resultantes.
Acabado de la fusión: torres de poda versus granulación en lecho fluido
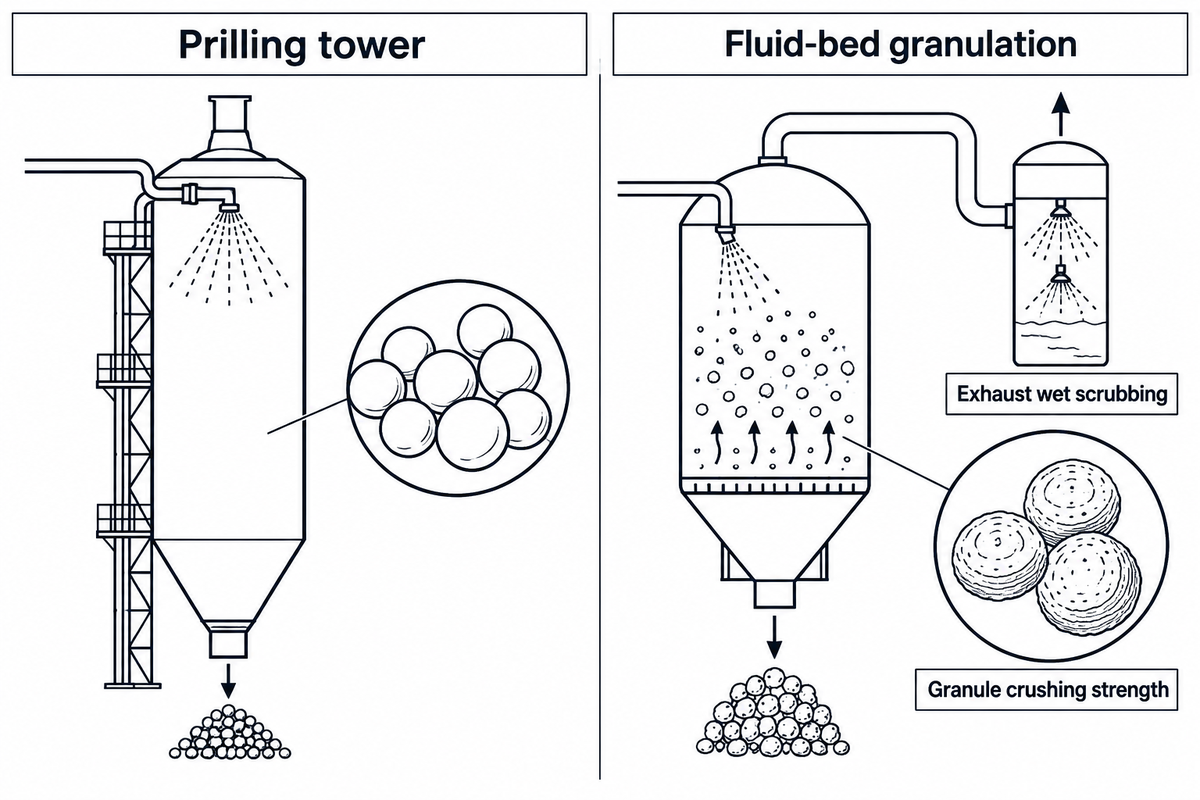
Los pasos finales del proceso de producción de urea convierten la urea fundida concentrada en partículas sólidas de flujo libre mediante prilado, granulación y recubrimiento protector de sólidos. Las plantas más antiguas preferían las torres de prilado de tiro natural o de tiro forzado por su menor costo de capital y baja demanda de energía. Por el contrario, los complejos de exportación modernos instalan predominantemente granuladores de lecho fluidizado para producir fertilizantes de urea modernos con una resistencia superior a la trituración.
Una visión mecánica contradictoria está documentada por Comparación de ingeniería de Kreber entre prilado y granulación y medido en Estudio de ingeniería Procedia de la Universidad White Rose (Rahmanian et al., 2015). Explica por qué las granos no pueden igualar la resistencia al aplastamiento de los gránulos simplemente aumentando el tamaño de las gotas:
- Solidificación hacia adentro y cavidad de contracción de la parrilla: en una torre de perforación, se rocía urea fundida casi anhidra al 99,5-99,8% en peso desde un cubo de perforación giratorio en la parte superior de una torre cilíndrica alta. Las gotas que caen se enfrían y solidifican contra el aire ambiente ascendente desde la capa exterior hacia adentro. Porque urea sólida cristalina (1,32 g/cm3) ocupa menos volumen que la urea fundida, la congelación hacia adentro atrae el líquido hacia la cáscara y deja una cavidad de contracción interna en el centro. Las gotas más grandes forman un núcleo hueco más grande. En las pruebas de trituración lateral de laboratorio de Rahmanian et al., las pastillas de 1,65 mm fallaron con una carga promedio de 3,80 N (~0,39 kgf en la muestra no acondicionada analizada; las pastillas acondicionadas comerciales especifican 0,8-1,5 kgf).
- Capas de piel de cebolla en granulación de lecho fluidizado: en un granulador de lecho fluidizado, una masa fundida de urea al 96-98,5% en peso se acondiciona con un aditivo de urea-formaldehído al 0,2-0,5% en peso. Según EPA AP-42 Sección 8.2, el formaldehído reacciona con urea caliente para formar metilendiurea como agente acondicionador. Las boquillas atomizadoras rocían la masa fundida sobre partículas de semillas sólidas suspendidas en aire de refrigeración, construyendo cada gránulo hacia afuera en capas concéntricas delgadas sin una cavidad central. En las pruebas de laboratorio de Rahmanian et al., los gránulos de lecho fluidizado en las muestras de 2,82 y 3,06 mm de diámetro medio en masa lograron cargas de falla de trituración lateral de 10-17 N (~1,02-1,73 kgf en la muestra analizada). Los gránulos comerciales de 2,0-4,0 mm acondicionados con UF especifican 2,5-4,0 kgf.
Las operaciones de acabado también requieren una ingeniería rigurosa de la calidad del aire. Como señalan los operadores Roscas de acumulación del granulador de tambor giratorio Eng-Tips, el aire de refrigeración arrastra entre el 10% y el 20% del polvo del producto en los granuladores de tambor (~4,3 m / 14 pies de diámetro). Los flujos de aire desequilibrados provocan una rápida incrustación de la recámara. EPA de EE. UU. AP-42 Tabla 8.2-1 Publica factores de emisión promedio de la población para la estimación del inventario en lugar de límites legales de cumplimiento específicos de la fuente. En esa tabla, la prilado agrícola no fluidizado promedia 1,9 kg/Mg (3,8 lb/tonelada) de partículas no controladas y 0,032 kg/Mg controlada (98,3% de eficiencia de depurador húmedo) con 0,43 kg/Mg de amoníaco. La prilado en lecho fluidizado promedia 3,1 kg/Mg no controlada y 0,39 kg/Mg controlada con 1,46 kg/Mg de amoníaco. Las emisiones de partículas controladas de granulación en tambor promedian 0,115 kg/Mg (0,230 lb/tonelada corta) después de fregar una carga de entrada del depurador de 120 kg/Mg (241 lb/tonelada), con emisiones de amoníaco de 1,07 kg/Mg.
Especificaciones del producto: Agrícola 46-0-0 vs. ISO 22241 DEF y Grados Industriales
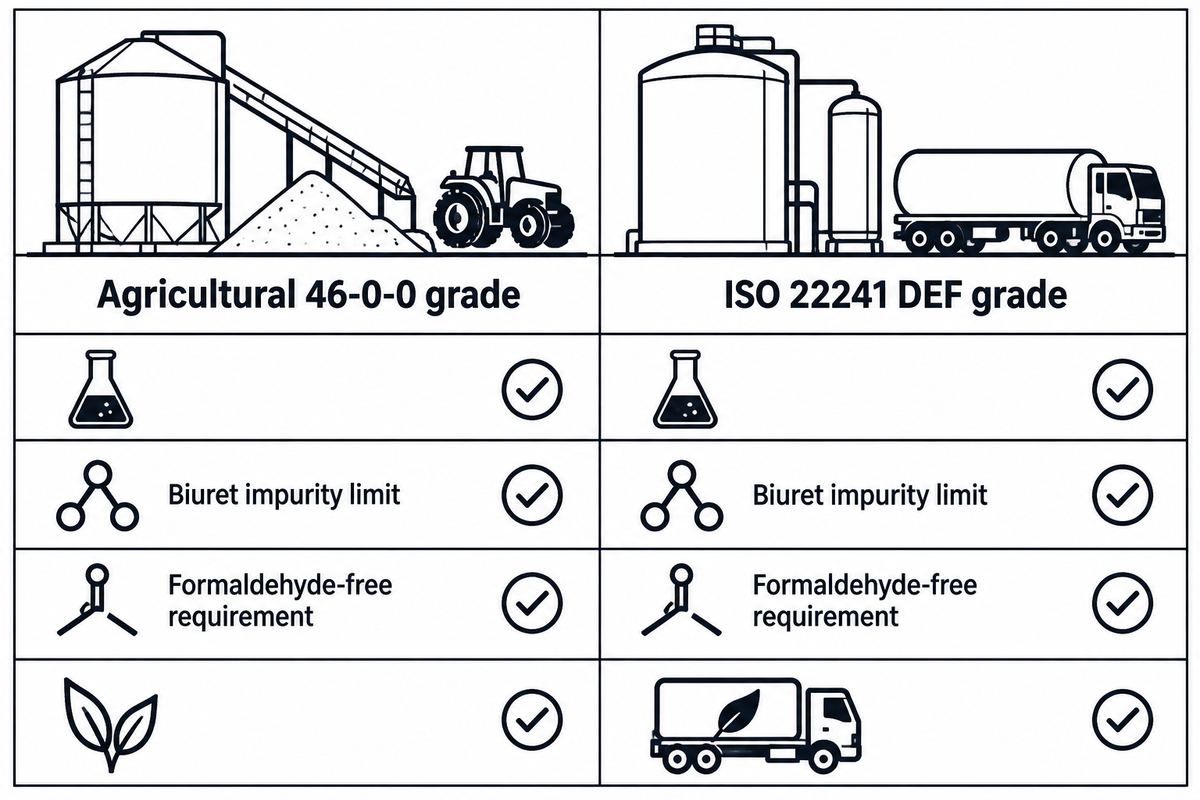
Aproximadamente el 90% de la urea mundial producida cada año se destina a uso agrícola en el suelo y los cultivos para aumentar el rendimiento de los cultivos. Entre los fertilizantes comerciales utilizados, es el mejor fertilizante sólido en agricultura y supera al nitrato de amonio, al nitrato de calcio y amonio y al sulfato de amonio, en términos de concentración total de nitrógeno. El aproximadamente 10% restante sirve para aplicaciones industriales que incluyen resinas de urea-formaldehído, melamina, productos farmacéuticos intermedios y líquido de escape diésel para automóviles (DEF/AUS 32, donde un refractómetro de proceso en línea verifica una concentración de solución del 32,5% en peso). La urea es un compuesto nitrogenado altamente soluble que ofrece nitrógeno nutritivo vegetal concentrado y se mezcla bien con monoamonio o fosfato diamónico (MAP/DAP). Las especificaciones de pureza distinguen las bases de masa secas sólidas y de solución acuosa. Agriculture 46-0-0 identifica el grado de nutrientes del fertilizante, mientras que ISO 22241-1 limita el biuret a ≤0,3% en peso en una solución acuosa terminada de AUS 32 al 32,5% en peso.
Un error crítico en las adquisiciones destacado en Guía de cumplimiento técnico ISO 22241-1:2019 para AUS 32 / DEF Está disolviendo gránulos agrícolas estándar 46-0-0 en agua para fabricar fluido de emisión SCR. Durante la granulación en lecho fluidizado, la solución de urea se acondiciona con un aditivo de urea-formaldehído al 0,2-0,5% en peso. Según ISO 22241-1:2019, la solución acuosa de DEF terminada al 32,5% en peso (31,8-33,2% en peso) debe contener ≤5 mg/kg (5 ppm) de aldehídos y ≤0,3% en peso de biuret. Los metales traza (Ca, Fe, Cu, Zn, Cr, Ni, Al, Mg, Na, K) deben permanecer dentro de ≤0,2-0,5 mg/kg por elemento. La urea de grado agrícola puede introducir contaminantes y metales en el DEF que perjudican el rendimiento del sistema SCR. Además, los gránulos acondicionados con formaldehído pueden hacer que la solución de urea terminada al 32,5% en peso supere el límite de aldehído ISO 22241-1 de 5 mg/kg. La urea de calidad automotriz debe provenir de una masa fundida incondicionada o de granos técnicos dedicados sin formaldehído.
| Parámetro de especificación | Prílico Agrícola 46-0-0 (Base Sólida Seca) | Granular Agrícola 46-0-0 (Base Sólida Seca) | ISO 22241-1 AUS 32 / DEF (32,5% en peso de base de solución) |
|---|---|---|---|
| Mercado primario de uso final | Aplicación directa al suelo, fertirrigación, pulverización foliar | Mezcla mecánica NPK a granel (con MAP/DAP) | Diésel SCR NOx reducción (automoción/marina) |
| Contenido total de nitrógeno/urea | ≥46,0% en peso de N (base de fertilizante sólido seco) | ≥46,0% en peso de N (base de fertilizante sólido seco) | 31,8-33,2% en peso de urea (32,5% en peso objetivo en H desmineralizada2O) |
| Contenido máximo de biuret (nota en base masiva) | Establecido por contrato del comprador y aplicación de cultivo (grados de bajo biuret especificados para uso foliar sensible) | Establecido por contrato de comprador y estándar regional de fertilizantes sobre una base sólida seca | ≤0,3% en peso sobre una base de solución terminada al 32,5% en peso |
| Formaldehído/acondicionamiento de aldehídos | 0,0-0,3% en peso de acondicionador UF (no acondicionado para DEF/resina) | 0,2-0,5% en peso de aditivo acondicionador de urea-formaldehído | ≤5 mg/kg de aldehídos en la solución terminada. |
| Contenido de humedad/agua | ≤0,3-0,5% până H2O | ≤0,2-0,4% până H2O | ~67,5% en peso de agua desmineralizada ultrapura |
| Diámetro de partícula dominante | 1,5-2,2 mm (~1,65 mm de media en estudio de laboratorio) | 2,0-4,0 mm (2,82-3,06 mm dominante en el estudio de laboratorio) | Solución líquida acuosa (32,5% en peso de urea en agua desmineralizada) |
| Resistencia al aplastamiento de partículas | Muestra de laboratorio de 3,80 N (~0,39 kgf); 0,8-1,5 kgf comercial | Muestra de laboratorio de 10-17 N (~1,02-1,73 kgf); 2,5-4,0 kgf comercial | No aplicable (solución líquida; se congela a -11 °C) |
| Cristal verdadero versus densidad aparente suelta | 1,32 g/cm3 cristal; 0,72-0,78 g/cm3 granel | 1,32 g/cm3 cristal; 0,72-0,78 g/cm3 granel | Solución acuosa monitoreada mediante refractómetro en línea |
| Trazas de metales (Ca, Fe, Cu, Zn, Cr, Ni, Na, K) | Se rige por las regulaciones de contaminantes fertilizantes del mercado de destino y las especificaciones de compra del comprador | Se rige por las regulaciones de contaminantes fertilizantes del mercado de destino y las especificaciones de compra del comprador | ≤0,2 a ≤0,5 mg/kg por elemento; insolubles ≤20 mg/kg |
Suministro global, puntos de referencia de consumo de servicios públicos y perspectivas de urea verde
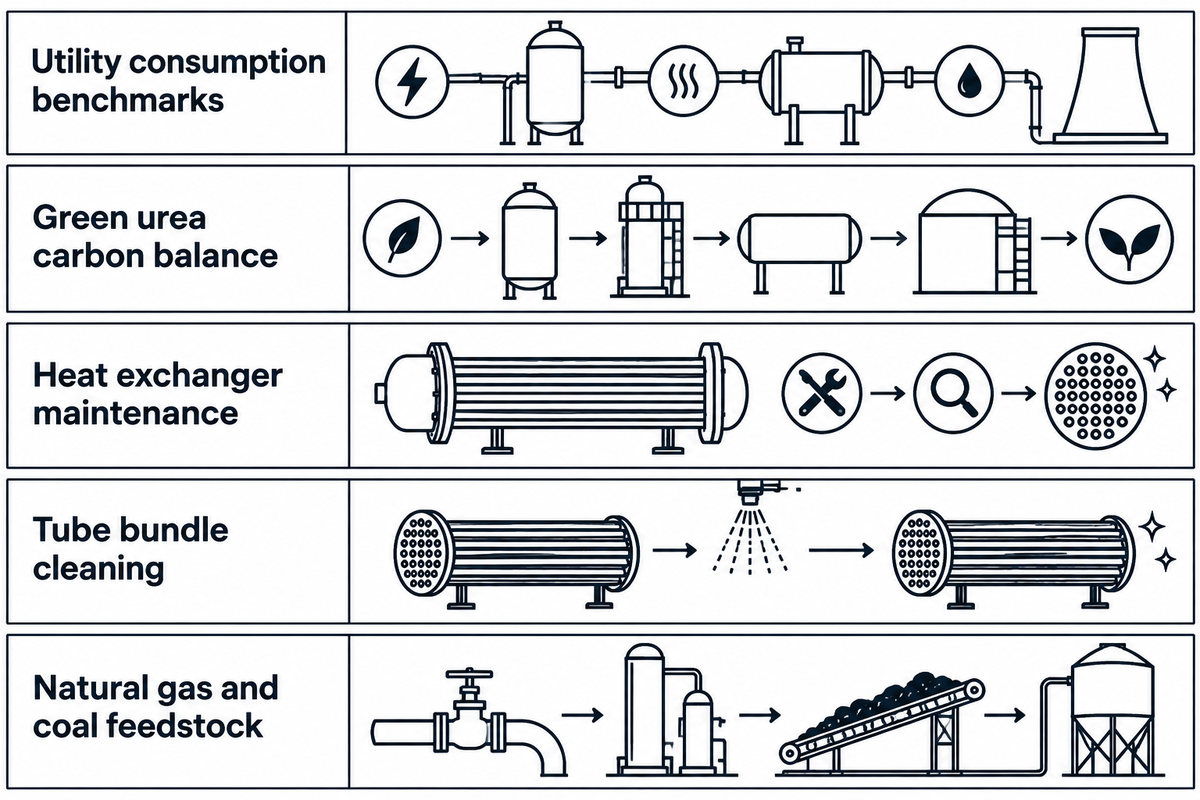
El suministro mundial de urea, el fertilizante nitrogenado sólido más concentrado en la agricultura moderna, rastrea la disponibilidad de materias primas de gas natural y carbón. Según Estadísticas de nitrógeno del USGS y el Informe de fertilizantes FAS del USDA, China, India, Rusia y Medio Oriente representan la mayor parte de la producción de nitrógeno y urea. En Estados Unidos, los fertilizantes representan el 36% de los costos operativos del maíz y el 35% de los costos operativos del trigo. El suministro de urea de Estados Unidos combina la producción nacional con importaciones marítimas y terrestres de Qatar, Argelia, Rusia, Canadá y Nigeria. Nueva Orleans (NOLA) es una puerta clave de importación del Golfo. Instalaciones sujetas a EPA de EE. UU. 40 CFR Parte 98 siga sus requisitos de notificación de gases de efecto invernadero.
Al considerar renovaciones de plantas, modernizaciones de urea azul/verde o reemplazos de intercambiadores de calor, los ingenieros evalúan el consumo de materia prima y servicios públicos por tonelada métrica de urea por separado de los precios al contado de los fertilizantes.
- Amoniac liquid (NH3) materia prima: 567 kg/t mínimo estequiométrico; 570-580 kg/t (0,57-0,58 t/t) en plantas de decapado comerciales.
- Dióxido de carbono gaseoso (CO2) materia prima: 733 kg/t mínimo estequiométrico; 740-750 kg/t (0,74-0,75 t/t) en plantas comerciales.
- Consumo de vapor (decapante HP 20-25 bar + recuperación LP): 750-950 kg/t de urea, con 350-450 kg/t de vapor de baja presión 4,5-5,5 bar cogenerado en el condensador de carbamato de alta presión.
- Consumo de energía eléctrica: 20-35 kWh/t en gravedad/Eyector CO2 plantas de decapado con CO accionado por turbina2 compresores, o 85-115 kWh/t con motores eléctricos y sopladores de granulación de lecho fluido.
- Restricción de carbono de urea verde: reemplazar el reformado de gas natural con electrólisis de agua renovable elimina el CO cautivo2 generación. Cada tren de urea verde de 1.000 MTPD debe asegurar 740-750 toneladas por día de CO biogénico purificado o capturado2.
Lista de verificación de RFQ de ingeniería para intercambiadores de calor, condensadores y mantenimiento de paquetes de plantas de urea
- Arquitectura de bucle y envolvente operativa: indique si el bucle de síntesis utiliza CO2 decapado (140-145 bar, 180-185 °C, N/C &aprox; 3,0) o NH3 autodesnudo (150-155 bar, 185-210 °C, N/C = 3,3-3,6).
- Calificación austenítica y dúplex: Especifique UNS S31603 de baja ferrita (316L UG con ASTM A262 Práctica C ≤0,60 mm/año de cribado intergranular por UreaSaberCómo). Para decapantes de mayor resistencia, seleccione tubos UNS S31050 (25Cr-22Ni-2Mo), Safurex superdúplex o tubos bimetálicos Zr/Ti. Heat Exchanger World cita API Std. 660 para una profundidad mínima de 1,5 mm de aleación resistente a la corrosión sin diluir en revestimiento de superposición de soldadura de láminas tubulares; La especificación de superposición terminada también define la química de aleación requerida en la superficie humedecida por el proceso.
- Diseño de divisor de pasivación de oxígeno y líquido: en las pruebas Brouwer/UreaKnowHow, 316L UG permaneció pasivo a 5-7,3 ppm de O disuelto2, mientras que 25-22-2 permaneció pasivo a 3 ppm O2. Especifique divisores de líquido de película descendente tangenciales o cerámicos para una humectación uniforme de los tubos.
- Extracción e hidroblasto de haces de retorno: verifique la limpieza del espacio de tracción para descomponedores MP/LP, evaporadores al vacío e intercambiadores de hidrolizadores. Haga coincidir la presión automatizada de hidroblasting (sistemas con una potencia nominal de hasta 40 000 PSI) con la metalurgia de tubos y el espesor de la pared con la de BOSHIYA equipos petroquímicos y de procesos químicos equipo.
Preguntas frecuentes sobre la producción industrial de urea
¿cuál es la producción de urea y cómo se elaboran los fertilizantes de urea?
El fertilizante de urea industrial se elabora haciendo reaccionar amoníaco con dióxido de carbono mediante el proceso Bosch-Meiser de dos pasos a 180-200 °C y 140-250 atm. Amoníaco líquido anhidro y CO comprimido2 primero forme carbamato de amonio, que se deshidrata parcialmente en urea y agua. Luego, la extracción y la recuperación posterior eliminan el amoníaco y el carbamato no convertidos para producir una solución acuosa de urea al 70,77% en peso. Después de extraer y reciclar los gases no convertidos, los evaporadores al vacío concentran la masa fundida para su granulación o granulación en un fertilizante sólido 46-0-0.
¿Quién es el mayor productor de urea del mundo y de dónde obtiene Estados Unidos la mayor parte de su urea?
China, India, Rusia y Medio Oriente representan las regiones productoras de urea más grandes del mundo según los informes de suministro de nitrógeno del USGS y USDA FAS. El suministro de urea de Estados Unidos combina la producción de plantas nacionales con importaciones marítimas y terrestres de Qatar, Argelia, Rusia, Canadá y Nigeria. Nueva Orleans (NOLA) sirve como principal puerta de entrada de importación del Golfo para envíos de fertilizantes a granel.
¿Cuánto cuesta producir y comprar 1 tonelada de urea?
Producir 1 tonelada métrica de urea sólida requiere 570-580 kg de amoníaco líquido, 740-750 kg de dióxido de carbono y 750-950 kg de vapor. Los precios de compra a granel siguen índices de mercado al contado FOB del Golfo de EE. UU. (NOLA) o de Oriente Medio en lugar de un cronograma fijo en dólares. Los costos de producción en efectivo reflejan los gastos de materia prima, energía y operación, mientras que la demanda de plantación estacional influye en los precios del mercado; Los resúmenes federales públicos no fijan un solo costo en dólares por tonelada en todas las instalaciones.
¿cuál es la densidad de la urea?
La urea sólida cristalina pura tiene una densidad real de 1,32 g/cm3, mientras que los fertilizantes comerciales de urea granulares y granulados a granel tienen una densidad aparente suelta de 0,72-0,78 g/cm3 (720-780 kg/m3).
¿por qué los gránulos de urea agrícolas estándar no se pueden diluir directamente para producir líquido de escape diésel (DEF)?
La urea de calidad agrícola puede introducir contaminantes y metales en DEF. Los gránulos acondicionados con formaldehído (0,2-0,5% en peso de aditivo de urea-formaldehído) pueden hacer que la solución de urea terminada al 32,5% en peso supere el límite de aldehído ISO 22241-1 de 5 mg/kg, y los contaminantes pueden afectar el rendimiento del sistema SCR.
Especifique intercambiadores de calor personalizados y limpieza de paquetes de recuperación para plantas químicas y fertilizantes
BOSHIYA diseña y fabrica intercambiadores de calor de carcasa y tubos ASME y TEMA, condensadores de proceso y sistemas de limpieza de haces de tubos de 40.000 PSI controlados por PLC. La fabricación opera bajo sistemas de gestión de seguridad y salud ocupacional ISO 9001 de calidad, ISO 14001 ambiental e ISO 45001. Revisa nuestro capacidades de equipos petroquímicos y de plantas químicas o comuníquese con nuestro equipo de ingeniería para analizar sus requisitos de intercambiadores de calor petroquímicos y de urea.
Referencias y fuentes
- AP-42 Capítulo 8.2: Urea, Recopilación de factores de emisión de contaminantes atmosféricos Agencia de Protección Ambiental de EE. UU. (EPA).
- Sesión informativa No. 112: Producción de amoníaco y urea y mercados de fertilizantes agrícolas Centro de Políticas de Comercialización Agrícola de la Universidad Estatal de Montana.
- HERO ID 2009046: Formación de urea a partir de dióxido de carbono y amoníaco Agencia de Protección Ambiental de EE. UU. Investigación ambiental y de salud en línea.
- Estadísticas e información sobre nitrógeno, resúmenes de productos minerales Centro Nacional de Información sobre Minerales del Servicio Geológico de EE. UU. (USGS).
- Impactos y repercusiones de los aumentos de precios en el mercado mundial de fertilizantes Servicio Agrícola Exterior del Departamento de Agricultura de EE. UU. (USDA FAS).
- 40 CFR Parte 98, Informes obligatorios sobre gases de efecto invernadero Agencia de Protección Ambiental de EE. UU. (eCFR, 2026).
- Proceso de acabado de urea: prensado versus granulación (Procedia Engineering, Rahmanian et al., 2015) Consorcio de la Universidad White Rose.
- Especificación del equipo de extracción a alta presión para plantas de extracción de urea Estamicarbono.
- Síntesis de Urea con Condensador de Piscina y Evaporación al Vacío tecnologías de fertilizantes Thyssenkrupp Uhde.
- Aceros Inoxidables y Otras Aleaciones en Plantas de Urea (Mark Brouwer) Biblioteca Técnica UreaKnowHow.
- Ficha técnica de tubos decapantes de urea de alta presión Alleima (anteriormente Sandvik Materials Technology).
- Tubos decapantes de urea de alta presión y desarrollo Super-Duplex Safurex Mundo de los intercambiadores de calor.
- Aplicaciones de revestimiento en intercambiadores de calor de carcasa y tubos (API Std. 660) Mundo de los intercambiadores de calor.
- Producción de urea a partir de amoníaco mediante un proceso de autodesmontaje Revista Ingeniería Química.
- Diferencias entre prillado y granulación: mecánica de solidificación de gotas Kreber.
- Guía de especificaciones técnicas ISO 22241-1:2019 para el líquido de escape diésel AUS 32/ Pros de combustible en cualquier momento / Referencia ISO 22241.
- Análisis del tamaño, la participación y la industria del mercado de urea (2026-2034) Perspectivas empresariales de Fortune.
- WO2025155218A1, Proceso y Planta para la Producción de Urea OMPI / Patentes de Google, 2025.
- WO2025206949A1, Proceso de extracción de urea con divisor de líquido cerámico OMPI / Patentes de Google, 2025.
- US20120302789A1, Proceso de extracción de urea USPTO / Patentes de Google.