Póngase en contacto con BOSHIYA
Incrustaciones del intercambiador de calor: una guía práctica para el diagnóstico, el seguimiento y la prevención

Contenidos
mostrar
La contaminación del intercambiador de calor es la acumulación o crecimiento de material en una superficie de transferencia de calor. El depósito provoca resistencia térmica, restringe el flujo, cambia la distribución del fluido o crea una combinación de estos efectos.
Una disminución en el rendimiento no siempre indica suciedad. Las condiciones de entrada, el flujo, la posición de las válvulas de control, el bypass, las propiedades del fluido, las fugas y la deriva del instrumento, entre otros, pueden causar síntomas similares. Un diagnóstico defendible comienza con una línea de base limpia y aborda lo siguiente: ¿se ha deteriorado la transferencia de calor? ¿Ha cambiado la resistencia hidráulica?
Regula de diagnostic: primero normalice los datos operativos y luego compare la evidencia térmica e hidráulica. Identifique el mecanismo probable antes de elegir una respuesta de inspección o limpieza.
Qué significa realmente la contaminación del intercambiador de calor
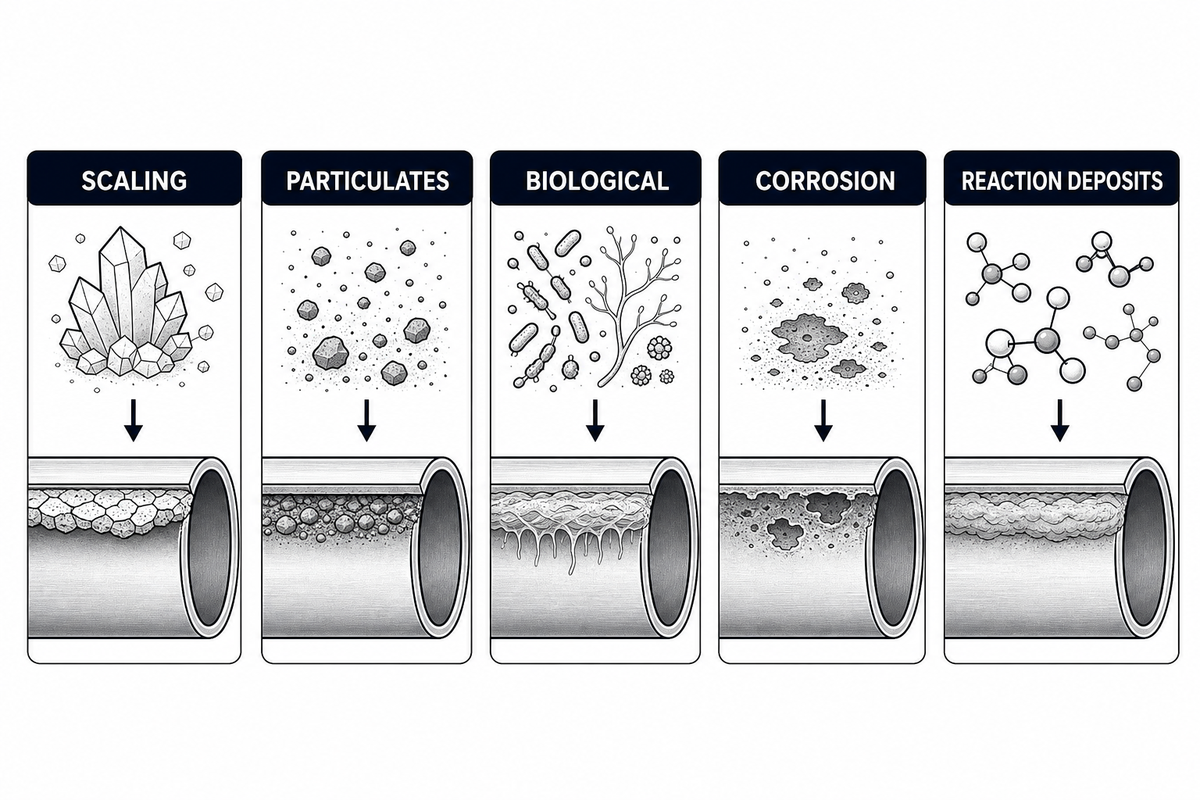
La contaminación no es un material único ni un modo de falla único. Es una familia de mecanismos de depósito que se desarrollan en el lado del tubo, el lado de la carcasa, la superficie de la placa u otros límites de transferencia de calor.
Algunos de los mecanismos que provocan incrustaciones son la incrustación o cristalización, la deposición de partículas, el crecimiento biológico y de corrosión, así como los depósitos formados por reacciones químicas. Cada tipo de incrustación tiene diferentes causas de incrustación y diferentes estándares de prueba. Es posible que ocurra más de un mecanismo al mismo tiempo. Literatura de seguimiento publicada trata la contaminación por partículas, el crecimiento por corrosión, el crecimiento biológico y los depósitos formados por reacciones químicas como causas diferentes en lugar de una condición integral.
El “factor de incrustación” es una asignación de ingeniería expresada como resistencia térmica. Ayuda a los diseñadores a estimar el deterioro esperado; sin embargo, no ayuda a identificar el depósito que se produce en servicio. Es útil relacionar las resistencias a la incrustación exterior e interior, junto con las resistencias de película y pared, con la resistencia térmica general para el análisis del rendimiento. Esto, sin embargo, no reemplaza la inspección y/o caracterización del depósito.
Por qué es importante el mecanismo
El deber se puede reducir mediante incrustaciones minerales, películas biológicas, limo, corrosión u otras fuentes, y si bien cada uno de estos reduce el deber, cada uno tiene causas diferentes y requiere diferentes acciones correctivas. La eliminación de un depósito restablece el reloj en la reaparición. La pregunta más constructiva es “¿Qué evidencia explica dónde se produjo la restricción y por qué?”
Cómo la incrustación cambia el rendimiento térmico e hidráulico
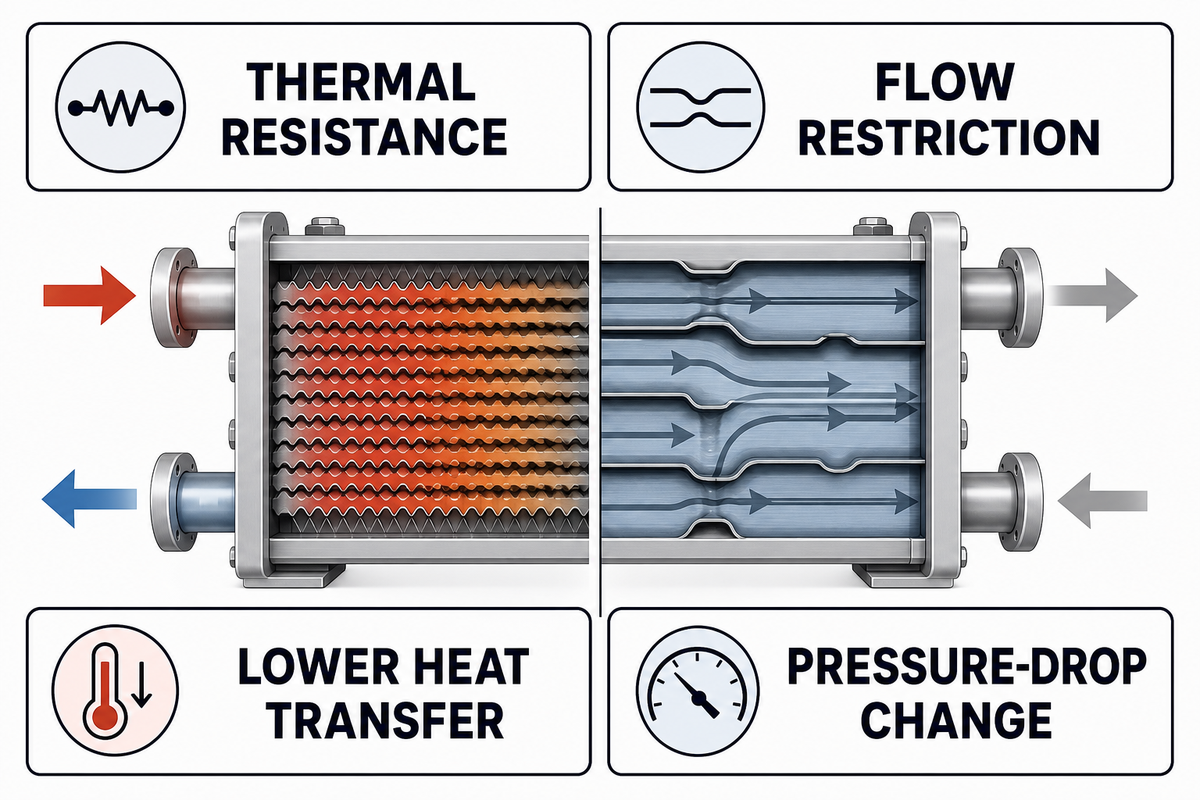
La contaminación térmica reduce la transferencia de calor efectiva y la contaminación hidráulica altera o interrumpe las vías de flujo. Ambos pueden ocurrir simultáneamente.
El deber del intercambiador se relaciona con la transferencia de calor general, el coeficiente, el área y la fuerza impulsora de la temperatura. Los operadores generalmente tienden a un valor U normalizado en lugar de comparar las temperaturas brutas de salida. El resistencia a incrustaciones descrita en la literatura técnica de la NASA reduce el coeficiente general de transferencia de calor. Un depósito excesivo reduce el área de flujo y aumenta la caída de presión. La mala distribución del flujo puede dejar una parte de la superficie sin verse afectada.
| Tipo de patrón diagnóstico | Lo que pueda indicar | Qué verificar a continuación |
|---|---|---|
| Caídas de servicio normalizadas; la caída de presión es casi estable | Una película delgada térmicamente resistiva, coeficiente de película modificado o error de medición de temperatura/flujo | Comprobaciones de sensores, propiedades de fluidos, régimen de flujo, posición de derivación y cambios químicos recientes |
| La caída de presión aumenta; El deber normalizado también cae | Restricción, taponamiento, depósito espeso o mala distribución | Datos de presión de ambos lados, filtros, válvulas, medición de flujo e inspección específica del lado |
| La caída de presión aumenta; El deber sigue siendo aceptable | Restricción temprana, aumento del flujo, cambio de viscosidad o un problema hidráulico localizado | Normalice el flujo y la viscosidad antes de asignar el cambio a incrustaciones |
| El servicio cambia abruptamente sin una tendencia hidráulica coincidente | Cambio operativo, acción de control, fuga, derivación o mala instrumentación | Eventos del historiador, estado de calibración, posición de control y equilibrio del proceso |
| El servicio cae después de un cambio de caldera o de servicio público | Se cambió la temperatura o el flujo de los servicios públicos en lugar de un nuevo depósito | Condiciones del encabezado de la utilidad, flujo y tiempo de cambio operativo |
| La caída de presión cambia sólo en el lado del tubo | Restricciones de flujo del lado del tubo, taponamiento o un problema de válvula/deformación | Límites de grifo, posición de la válvula, filtros y flujo verificado del lado del tubo |
| La pérdida térmica aparece sólo con carga baja | Coeficiente de película modificado o mala distribución a flujo reducido | Régimen de Reynolds, división de flujo y limpieza de datos de referencia de baja carga |
| El costo de la energía aumenta mientras se mantienen los derechos | La potencia adicional de la bomba, la demanda de servicios públicos o el esfuerzo de control pueden estar enmascarando la degradación | Uso normalizado de servicios públicos, punto de funcionamiento de la bomba y saturación de control |
| Los intercambiadores de calor de carcasa y tubos muestran síntomas localizados | La geometría y la distribución pueden concentrar depósitos en zonas específicas | Diseño de paquetes, zonas de entrada, deflectores y evidencia de inspección lateral específica |
Utilice la matriz para limitar la investigación y luego confirme el mecanismo con análisis de laboratorio, química del proceso, evidencia de corrosión o historial operativo. Un error comercialmente costoso es asumir que una pieza de evidencia (es decir, medición bruta de temperatura o presión) demuestra un mecanismo y luego programar el trabajo antes de verificar si los puntos operativos que se comparan son realmente equivalentes.
Cree una línea de base limpia antes de diagnosticar depósitos
Los efectos de la contaminación deben compararse en condiciones operativas equivalentes. Ese límite es importante para los servicios de intercambiadores de calor de carcasa y tubos porque la geometría, la distribución del flujo y las condiciones de los servicios públicos pueden cambiar la respuesta térmica e hidráulica observada.
Una línea de base limpia es un conjunto documentado de mediciones tomadas cuando se conocen las condiciones de los intercambiadores y existe una línea de base de rendimiento. Sin una línea de base, un equipo compara el rendimiento actual con la memoria o la intención del diseño, o con condiciones operativas que tal vez nunca hayan sido equivalentes.
La operación estable ocurre después de un mantenimiento o puesta en servicio validados. En este momento, el comportamiento del intercambiador, los instrumentos, los controles y el proceso instalados se puede evaluar capturando datos reales sobre la operación limpia. Una hoja de datos de diseño tiene un valor limitado en este momento.
- Registre las temperaturas de entrada y salida en ambas corrientes.
- Registre los mejores proxies de flujo validados disponibles.
- Los diferenciales de presión son indicadores de pérdida de presión y deben medirse en recipientes o puntos a presión en un sistema donde hay pérdida de presión.
- Registre la posición de las válvulas de control y el estado de derivación. Tenga en cuenta la configuración de la bomba y el estado de recirculación.
- Registre las condiciones del fluido y del proceso que pueden afectar materialmente el rendimiento del sistema, como la densidad y viscosidad del fluido, la fase y la concentración.
- Se deben capturar los derechos, el desempeño general calculado o normalizado y se debe documentar la metodología de cálculo.
- Preserve el estado de calibración, la alineación de la marca de tiempo y la incertidumbre conocida del instrumento.
Patente estadounidense US7827006B2 describe técnicas para identificar el comportamiento anormal del intercambiador de calor mediante el monitoreo de características como la resistencia térmica durante el funcionamiento normal. Los métodos de casos discutidos se pueden utilizar para monitorear varios tipos de equipos durante el funcionamiento normal.
Punct de control basal: si el flujo, las propiedades del fluido, la fuerza impulsora de la temperatura o la configuración del control cambiaron, normalice o segmente los datos antes de interpretar la tendencia.
Evidencia separada del lado del tubo y del lado del caparazón
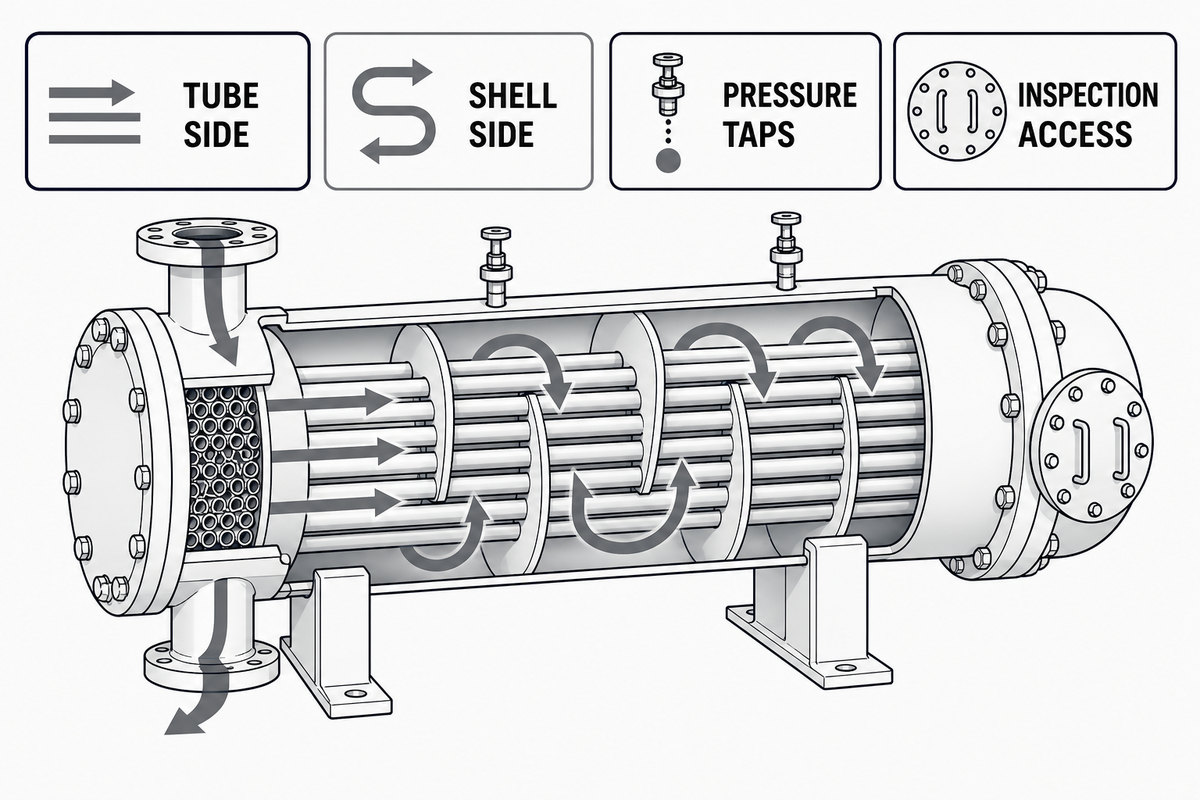
El mismo síntoma de rendimiento puede ocurrir a ambos lados del intercambiador. La atribución lateral requiere dibujos, grifos de presión, historial de corriente, química y, cuando esté justificado, evidencia de inspección.
Empecemos por la exposición. El agua de refrigeración, los fluidos de proceso y los servicios de condensación ponen las superficies en contacto con diferentes precursores de depósitos. Utilice las categorías de mecanismos en literatura publicada sobre monitoreo de intercambiadores preguntar qué corriente transporta sólidos suspendidos, iones incrustantes, organismos, subproductos de la corrosión o intermedios de reacción. A continuación, observe las zonas de velocidad y temperatura. Las regiones de velocidad deficientes pueden provocar incrustaciones; las superficies calientes pueden promover una reacción química; y la mala distribución del fluido puede provocar una concentración de depósito sólo en una parte del zona exterior de limpieza de paquetes.
La caída de presión sólo es significativa cuando los grifos medidos realmente controlan la trayectoria del flujo de interés. La velocidad del flujo y la turbulencia cambian el coeficiente de la película y la probabilidad de que las partículas permanezcan suspendidas. Un recorrido largo de tubería o una válvula de control aguas arriba de la lectura de la planta pueden enmascarar una señal del intercambiador. Una tendencia térmica general no significa necesariamente que la resistencia esté en los tubos.
Utilice la inspección para responder una pregunta definida
La inspección se vuelve más valiosa cuando tenemos algunos datos operativos que proporcionan una hipótesis. Esto puede incluir dónde se puede concentrar el bloqueo, si los depósitos son internos o externos, si hay productos de corrosión presentes o si una capa biológica sospechosa está relacionada con el tratamiento. Dependiendo de cuál de estos pueda ser el caso, podemos elegir un método de inspección diferente o una ubicación de muestra.
No llegue a la conclusión de que la química de los depósitos está representada por el color o la textura. Es posible que necesite evidencia de análisis de laboratorio, química del agua o del proceso, corrosión o historial operativo para identificar la causa raíz de un problema.
Supervise las incrustaciones sin depender de un número
El servicio térmico y la resistencia hidráulica son indicadores separados del rendimiento del intercambiador, y una caída de presión normal por sí sola no muestra que el intercambiador esté limpio.
Es posible tener una tendencia del funcionamiento normal y correlacionarlo con la caída de presión, el flujo, la temperatura de aproximación, la posición de control y la química relevante específicos del lado. Según el Guía de operaciones y mantenimiento del Departamento de Energía de EE. UU, los cambios derivados de la temperatura en la transferencia de calor pueden respaldar el caso de la limpieza de tubos o el tratamiento químico. La palabra clave aquí es soporte: los datos de temperatura se pueden utilizar para presentar un caso cuando la línea base y las condiciones operativas son razonables.
- Verifique el estado del sensor y la posición de la válvula. Los datos de temperatura deben correlacionarse con las propiedades del fluido y ser consistentes con el funcionamiento.
- Integrar tendencias térmicas e hidráulicas con corrosión y historial de mantenimiento del intercambiador de calor.
- Verificar evidencia y justificación para ajustar la operación.
Patrones en materia de datos. Si observamos las tendencias, una disminución gradual y normalizada requiere un tipo de investigación, mientras que un cambio gradual después de un evento de alimentación o control requiere algo más. El comportamiento repetitivo de los dientes de sierra después de una modificación del proceso puede revelar el mecanismo operativo. El análisis predictivo puede proporcionar información sobre lo que podría suceder en el futuro si se establece una línea de base y un historial lo suficientemente sólidos, pero el modelo no puede remediar un sensor débil o un estado limpio mal definido.
Controle la causa raíz antes de elegir un método de limpieza
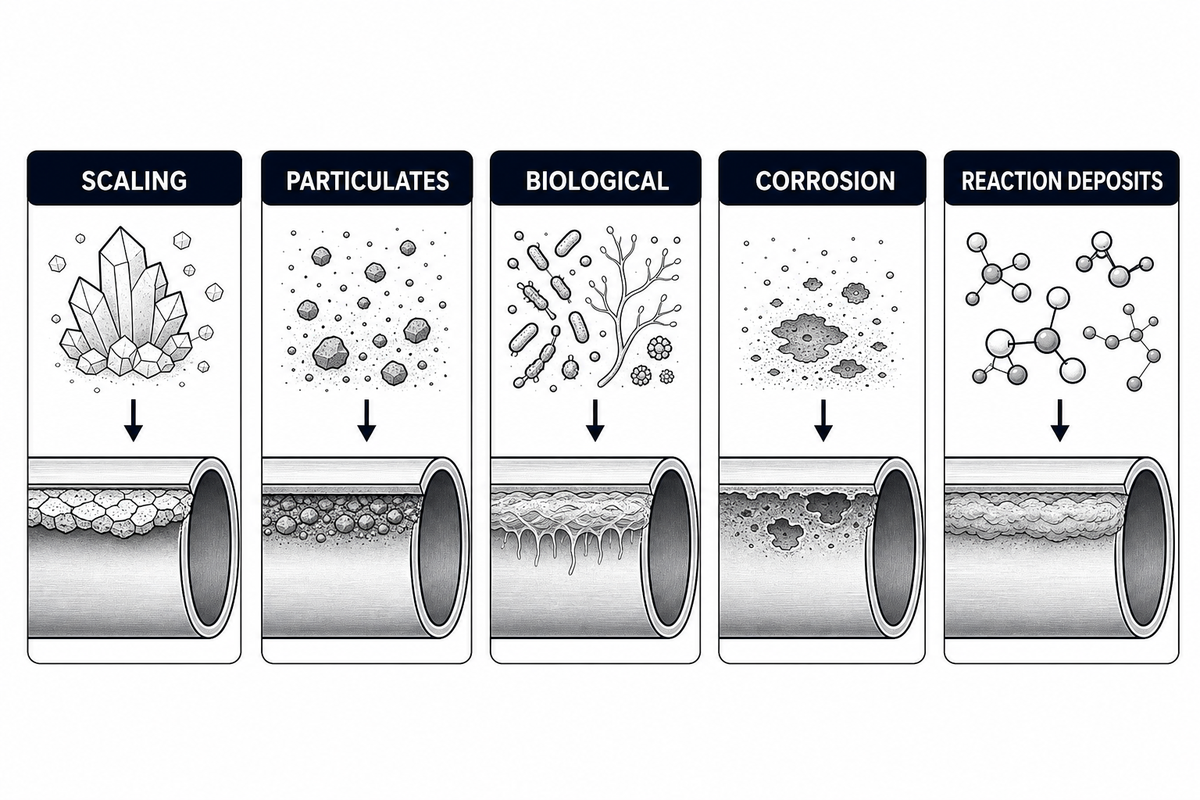
La prevención se centra en el mecanismo que genera o retiene el depósito. El control de ese mecanismo da como resultado una reducción de las consecuencias.
| Mecanismo probable | Evidencia a buscar | Controles de causa raíz para evaluar |
|---|---|---|
| Cristalización o escala | Química del agua/proceso, tendencia a la saturación, zonas de temperatura de la pared, análisis de depósitos duros | Control químico, límites de temperatura, gestión de la concentración, rendimiento del tratamiento |
| Deposición de partículas | Sólidos suspendidos, carga de entrada, distribución de velocidades, zonas de sedimentación, historial del colador | Separación aguas arriba, filtración, distribución de flujo, velocidad y manipulación de sólidos |
| Crecimiento biológico | Resultados microbiológicos, condiciones de nutrientes y temperatura, tratamiento residual, depósitos viscosos | Control biológico validado, reducción de piernas muertas, entrega de tratamiento y seguimiento |
| Productos corrosivos | Metalurgia, velocidad de corrosión, indicadores de hierro/cobre, daños localizados, composición de depósitos | Compatibilidad de materiales, control de oxígeno/pH, programa de corrosión, reparación de equipos fuente |
| Depósitos de reacción | Composición de los piensos, tiempo de residencia, temperatura de la pared, eventos fuera de especificación, química de los depósitos | Control de condición del proceso, mezcla, perfil de temperatura, tiempo de residencia, manejo de precursores |
Una vez que se comprende el mecanismo, el equipo de mantenimiento puede comparar las opciones de eliminación apropiadas en Boshiya por separado guía de métodos de limpieza del intercambiador de calor. Mantener esa decisión separada evita la competencia con la página de métodos de limpieza existente.
Decidir cuándo está justificada la inspección o limpieza
La inspección o limpieza está justificada cuando el deterioro del equipo genera amenaza a: el servicio, la capacidad hidráulica, la calidad del producto, el rendimiento energético, la controlabilidad, la confiabilidad o el funcionamiento dentro de límites seguros. El beneficio esperado de la intervención debe superar el riesgo y el costo de la interrupción de las operaciones normales.
Utilice desencadenantes específicos del sitio, no universales. La evidencia relevante puede incluir una disminución sostenida del rendimiento normalizado, saturación del control, pérdida de capacidad del proceso, excursiones de control, riesgo de fugas, inestabilidad relacionada con los depósitos, entre otros. Se debe validar un valor atípico ruidoso; Se debe investigar una tendencia constante entre señales múltiples e independientes.
En presencia de sospecha de falla del tubo, contaminación cruzada, pérdida de contención, presiones o temperaturas anormales, operación fuera de los límites aprobados o cualquier otro problema de seguridad, la seguridad tiene prioridad sobre (y reemplaza) la necesidad de optimización. La guía HSE del Reino Unido considera los modos de falla y las salvaguardias de los intercambiadores como cuestiones de seguridad. Por lo tanto, no se puede hacer un cálculo de eficiencia para justificar el aplazamiento de una inspección o parada.
Una vez que se establezca la necesidad de mantenimiento, los equipos que planean agrupar el acceso o el equipo de limpieza pueden dirigirse a Boshiya's página del pilar de limpieza del paquete. Esta página es responsable de la selección del equipo y el traspaso comercial; Este documento está enfocado al momento y diagnóstico.
Preguntas frecuentes
¿qué es la contaminación del intercambiador de calor?
La contaminación del intercambiador de calor se refiere a la presencia no deseada de material u organismos en una superficie de transferencia de calor. Puede provocar resistencia térmica, restringir el paso del flujo, alterar la distribución, promover la corrosión y/o combinarse para causar múltiples efectos adversos. El término describe una condición y, por lo tanto, se debe hacer un diagnóstico para determinar las causas potenciales y dónde es probable que ocurra la condición.
¿cómo puedo saber si un intercambiador de calor está sucio?
Compare el rendimiento térmico normalizado y la caída de presión específica del lado con una línea de base limpia verificada. Luego evalúe las propiedades del flujo y del fluido, la posición de control, el estado de derivación y la condición del instrumento. Un cambio coherente en múltiples indicadores respalda una hipótesis de incrustación. Las lecturas individuales de temperatura y presión no pueden distinguir los depósitos de los cambios en la operación o en la forma en que se realiza la medición.
¿qué causa la contaminación en un intercambiador de calor?
Los mecanismos de contaminación comunes son la incrustación o cristalización, la deposición de partículas, el crecimiento biológico, el crecimiento de corrosión y los depósitos formados por reacciones químicas, y más de uno puede ocurrir al mismo tiempo. Estos son función de la temperatura, la velocidad (tiempo y/o condiciones de la superficie), la química del fluido, el tiempo de residencia y la distribución del flujo.
¿qué es la resistencia a las incrustaciones?
La resistencia a la incrustación es la resistencia térmica asignada a los efectos de depósito. Se puede utilizar un factor de incrustación para tenerlo en cuenta en el diseño. En funcionamiento, puede estimarse utilizando datos de rendimiento. No identifica, por sí solo, el material de depósito ni qué lado del intercambiador está afectado.
¿la contaminación siempre aumenta la caída de presión?
No. Una película delgada térmicamente resistiva puede reducir el trabajo normalizado mientras que la caída de presión se mantiene casi estable, y la caída de presión también puede cambiar con el caudal, la viscosidad, las válvulas, los filtros o las condiciones del instrumento. Analice los datos hidráulicos en condiciones comparables y junto con el rendimiento normalizado de la transferencia de calor.
¿cómo se pueden prevenir las incrustaciones en el intercambiador de calor?
La prevención depende del mecanismo. Las opciones pueden consistir en control químico o biológico, filtración y eliminación de sólidos, control de corrosión, estabilidad del proceso, distribución mejorada u operación dentro de los límites validados de velocidad y temperatura. Controlar la causa demostrada por la evidencia de la planta, no una lista genérica.
¿Cuándo se debe limpiar un intercambiador de calor?
Limpiar cuando el deterioro amenace el deber, la capacidad hidráulica, la calidad del producto, el rendimiento energético, la controlabilidad, la confiabilidad o los límites operativos seguros, y el beneficio esperado supere el riesgo y el costo de la interrupción. La evidencia puede incluir degradación verificada, hallazgos de inspección, limitaciones del proceso o seguridad. La evidencia específica del sitio suele ser más efectiva que un calendario fijo porque las tasas de depósito varían según las condiciones del servicio. Si la evidencia respalda un mecanismo, determine la probabilidad de ese mecanismo y sopese la recuperación frente al tiempo de inactividad, el acceso y el riesgo de limpieza. Cuando la evidencia sigue siendo mixta, defina lo que una inspección debe resolver antes de seleccionar un método; esto evita que una interrupción se convierta en una prueba costosa que elimina material sin corregir su fuente.
Referencias y fuentes
- NASA: Diseño de intercambiador de calor para servicio de incrustaciones en el lado del gas
- Departamento de Energía de EE. UU.: Mejores prácticas de operaciones y mantenimiento
- UK HSE HSG274 Parte 1: Inspección del intercambiador de calor y guía de incrustaciones
- US7827006B2: Detección de incrustaciones en intercambiadores de calor
- US7455099B2: Monitoreo y análisis del rendimiento del intercambiador de calor