Póngase en contacto con BOSHIYA

El hierro reducido directo (DRI) se produce convirtiendo mineral de hierro en hierro metálico mediante una reducción en estado sólido por debajo del punto de fusión del hierro de 1.538 °C. Las fábricas que evalúan la demanda de hierro reducido directo necesitan calificar como materia prima de menor residuo para los hornos eléctricos utilizados para fundir aceros automotrices y laminados planos. Para los ingenieros que evalúan un proceso de compra o producción de DRI en la fabricación de hierro y acero, los puntos de partida prácticos son calificación de materia prima, el Saldo de cargos DRI a EAF, y requisitos de equipos de gas de proceso; El costo del acero que se produce depende de la química de las gangas, el carbono, la temperatura de descarga y la confiabilidad del intercambiador de calor.
Contenidos
mostrar
Parámetros de ingeniería de un vistazo
- Ventana de proceso: Reducción en estado sólido de óxidos de hierro a hierro metálico a temperaturas inferiores al punto de fusión del hierro sin fusión.
- Rutas dominantes: Hornos de eje vertical a base de gas versus hornos rotatorios a base de carbón; La metalización depende del proceso y de la materia prima.
- Cribado de pellets de grado DR: Preferido hierro total superior al 67% y ganga ácida (SiO2 + Al2O3) igual o inferior al 2% en la guía citada; índice de agrupamiento probado a 850 °C según ISO 11256, con límites comerciales acordados para la planta.
- Forme comerciale: Pellets de DRI en frío (~3,4-3,6 g/cm3), DRI caliente cargado para recuperar calor sensible y hierro briquetado en caliente (HBI >5,0 g/cm3).
Según Midrex, en 2025 la producción mundial de DRI fue de 151,0 millones de toneladas, un 7,2% más que los 140,8 millones de toneladas de 2024, y las plantas siderúrgicas aumentaron la alimentación metálica de baja resistencia para la fabricación de acero eléctrico. Sin embargo, un lote de pellets con mayor ganga ácida puede agregar escoria adicional y aumentar la demanda de energía eléctrica en la tienda de fusión, y la penalización real depende de la composición de la ganga, la recuperación del hierro y el funcionamiento del horno. A continuación, nuestra hoja de trabajo de equilibrio de carga de DRI a EAF cuantifica esa compensación entre la tienda de fusión en una base de carga de 100 toneladas, mientras que el mapa de incrustaciones del circuito de gas de 3 zonas conecta la depuración de gases superiores, la eliminación de CO 2 y el mantenimiento de recuperación de calor del reformador con la disponibilidad de la planta.
El hierro reducido directo (DRI), o hierro esponjoso, es una materia prima metálica sólida porosa que se produce eliminando oxígeno de los gránulos de mineral de hierro o del mineral en trozos a temperaturas inferiores al punto de fusión del hierro utilizando gas reductor (H)2 + CO) o carbón no coquizable. A diferencia del arrabio de alto horno, el DRI conserva su forma sólida de pellets y proporciona hierro virgen de baja resistencia para la fabricación de acero en hornos de arco eléctrico.
Conclusiones clave
- Los hornos de eje vertical a base de gas (Midrex, Energiron) permiten el control de la metalización y el contenido de carbono dentro de rangos operativos específicos de la tecnología.
- Un aumento de la ganga ácida del sedimento (SiO2 + Al2O3) requiere un flujo de cal adicional bajo una basicidad de escoria específica, lo que aumenta el volumen de escoria EAF y potencialmente la demanda de energía; Cuantificar estos efectos a partir de ensayos de óxido separados y un balance de calor del horno.
- Una alta metalización con suficiente carbono disponible puede debilitar la ebullición del monóxido de carbono en el baño de EAF, degradando el blindaje del arco de escoria espumosa y aumentando la carga de calor refractario.
- Hierro briquetado en caliente (HBI) compactado por encima de 650 °C hasta >5,0 g/cm3 se envía bajo el código IMSBC de la OMI DRI (A), mientras que los gránulos porosos de DRI frío se incluyen en DRI (B) con estrictas reglas de ≤0,3% de humedad y gases secos inertes (preferiblemente nitrógeno).
- Enfriadores de gas de proceso, CO2 los rehervidores de aminas y los intercambiadores de calor residual reformadores experimentan diferentes mecanismos de contaminación y no pueden compartir un único programa de limpieza.
¿qué es el hierro de reducción directa (DRI) y cómo funciona la reducción del estado sólido?
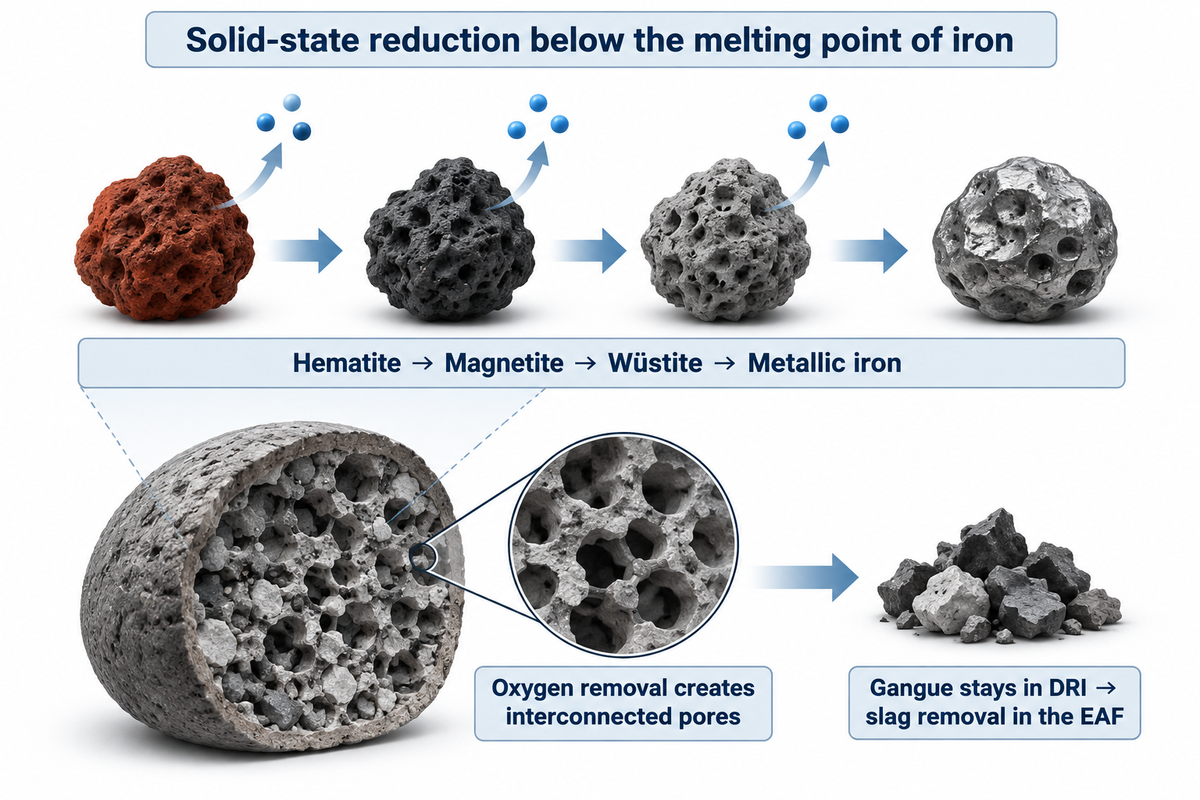
El DRI se produce mediante la reducción del mineral de hierro en estado sólido a temperaturas inferiores al punto de fusión del hierro (1.538 °C). La producción de hierro en un horno de reducción directa utiliza reducción en estado sólido para producir hierro sin fundir el mineral. Se trata de una corriente de gas reductor a contracorriente de hidrógeno y monóxido de carbono, o carbono sólido derivado del carbón, para eliminar el oxígeno de la hematita (Fe)2O3) a magnetita (Fe3O4) y luego a wüstita (FeO). El paso de reducción final convierte la wüstita en hierro metálico (Fe).
Dado que el oxígeno sale de la red cristalina sin fundirse, cada gránulo o bulto reducido forma un panal interconectado de poros microscópicos. El hierro de reducción directa posee este tipo de microestructura porosa y, por ello, el hierro esponjoso es el nombre tradicional de este material en la industria siderúrgica. Esta es también la razón por la que el DRI frío tiene una densidad aparente de 3,4-3,6 g/cm3 frente a 7,8 g/cm3 de hierro sólido, según lo indicado en el Especificación IIMA DRI.
Según las normas federales de informes de gases de efecto invernadero de EE. UU. 40 CFR Parte 98 Subparte Q para la producción de hierro y acero, un horno de hierro de reducción directa que no esté ubicado junto con un proceso integrado de fabricación de hierro y acero cae dentro de la categoría de fuente de producción de hierro y acero; a diferencia de un alto horno tradicional, el horno de reducción directa conserva óxidos de ganga en su producto sólido. Para obtener una descripción general más amplia del proceso, incluidas las rutas de los hornos, las formas de los productos y la integración de la fabricación de acero, lea nuestro guía de proceso de hierro reducido. Esta guía se centra en la selección de equipos de plantas, especificaciones de materias primas e integración de acería.
| Parámetro | Dri de eje a base de gas | Dri de horno rotatorio a base de carbón | Gran horno de arrabio / metal caliente |
|---|---|---|---|
| Estado físico al alta | Pellets o bultos porosos sólidos | Esponja porosa sólida de hierro + carbón | Cerdos líquidos de metal caliente o solidificados |
| Ventana de temperatura de funcionamiento | Estado sólido; La temperatura depende del diseño del eje | Estado sólido; La temperatura depende del diseño del horno rotatorio | Hierro fundido; Temperatura de extracción específica de la planta |
| Agente reductor primario | Gas natural reformado (H2 + CO) sau H2 | Carbón no coquizable (Boudouard CO) | Coque metalúrgico procedente de carbón coquizable + PCI |
| Contenido total de hierro (Fetotal) | Ensayo del proveedor; verificar el hierro total según lo acordado | Ensayo del proveedor; verificar el hierro total según lo acordado | Ensayo del proveedor; verificar el hierro total según lo acordado |
| Grado de metalización | Verifique la metalización del producto según las especificaciones de compra | Verifique la metalización del producto según las especificaciones de compra | ~100% (metal líquido completamente reducido) |
| Conținut combinat de carbon | Contenido de carbono regulable como Fe3C; confirmar el ensayo del producto | Dependiente del proceso; verificar carbono total y combinado | 3,5-4,5% en peso de C (especificación general de arrabio IIMA) |
| Etapa de eliminación de ganga | Retenido en pellets; escoria en EAF | Retenido en esponja; escoria en EAF/IF | Eliminado como escoria líquida de BF antes de BOF |
| Elementos residuales del vagabundo (Cu, Ni, Sn) | Los residuos bajos dependen de la pureza del mineral virgen; verificar cada elemento | Verificar los elementos residuales por separado; La recogida de azufre también depende del carbón | Los residuos bajos dependen de la pureza del mineral virgen; verificar cada elemento |
Hornos de pozo a base de gas versus hornos rotativos a base de carbón
La producción de DRI industrial a través de diferentes tipos de reactores está impulsada por la economía energética local. Hay dos tipos de reactores dominantes: hornos de eje vertical a base de gas y hornos rotatorios horizontales a base de carbón. Según el Estadísticas mundiales de reducción directa de Midrex 2025, 1, la producción mundial alcanzó los 151,0 millones de toneladas en 2025, y las plantas de hornos de pozo MIDREX generaron 82,3 millones de toneladas, el 81,5% de toda la producción de hornos de pozo a nivel mundial, mientras que los hornos rotativos representaron la mayor parte de la producción a base de carbón en la India y el sur de África.
¿en qué se diferencia un horno de eje DRI a base de gas de un horno rotatorio a base de carbón?
Un horno rotatorio a base de carbón arroja el mineral y el carbón no coquizable horizontalmente; la química y el rendimiento de su producto dependen del diseño del mineral, el carbón y el horno.
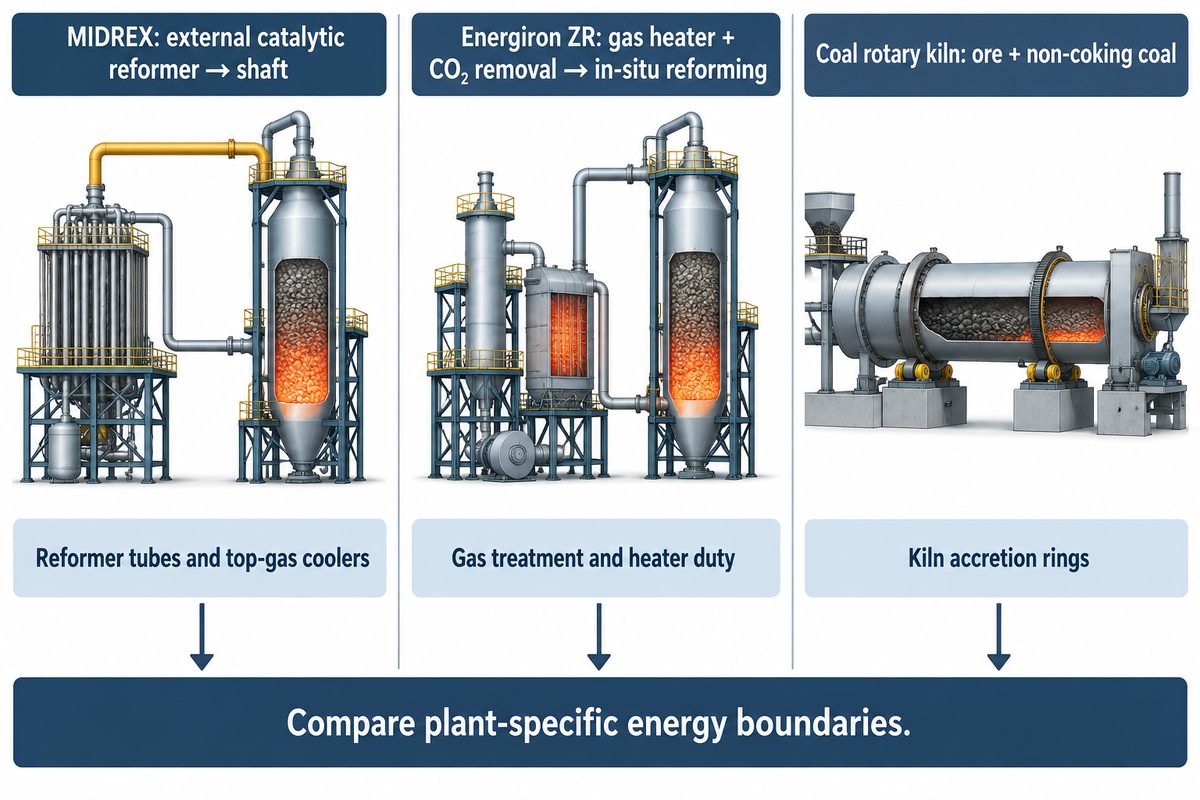
En una planta de reducción directa a base de gas, los gránulos de mineral de hierro y el mineral en trozos descienden por gravedad a través de un horno de pozo vertical revestido de refractario mientras el gas reductor en caliente (H 2 + CO derivado del gas natural, gas de síntesis o hidrógeno) fluye hacia arriba. El Comparación de rutas de producción de IIMA DRI afirma que las dos principales tecnologías de pozos comerciales, en el reformado de hidrocarburos a gas reductor, difieren en los siguientes aspectos:
- Estequiométrico externo/CO2 ruta del reformador (MIDREX): Gas superior reciclado que contiene CO2 y h2O se limpia, comprime, se mezcla con gas natural fresco y se calienta dentro de tubos de catalizador de aleación a la temperatura especificada del reformador para generar una corriente de gas de alto reductor sin necesidad de una caldera de vapor externa.
- Ruta de reforma cero/reformado in situ (Energiron ZR): el gas superior reciclado se somete a depuración húmeda y CO2 eliminación, luego se mezcla con gas natural, oxígeno y vapor antes de ingresar al eje a presión elevada, donde el hierro metálico dentro de la carga actúa como catalizador de reformado en las condiciones operativas seleccionadas.
- Ruta del horno rotatorio a base de carbón (SL/RN, Jindal, Codir): el mineral en trozos o pellets graduados, el carbón no coquizable y el desulfurizador de dolomita giran dentro de un cilindro refractario inclinado; volátiles y monóxido de carbono generados mediante la reacción de Boudouard (C + CO2 → 2CO) reducir los óxidos de hierro a hierro metálico durante el tiempo de residencia del horno.
En un 2025 Revista de Producción Más Limpia análisis técnico de sistemas DRI flexibles, el reactor de eje a base de gas está integrado con electrólisis de alta temperatura para la producción de hidrógeno, por lo que el consumo de energía específico pertenece a ese límite del sistema integrado. Los hornos rotativos a base de carbón también tienen pérdidas de energía debido a la radiación de la carcasa del horno, el carbón no quemado y los gases residuales del horno. Parte del calor recuperable de los gases residuales se puede utilizar en una caldera de recuperación de calor residual en la isla de energía.
| Métrica de diseño/operación | Horno de eje MIDREX | Horno de eje Energiron ZR | Horno rotativo a base de carbón |
|---|---|---|---|
| Capacidad unitaria de un solo módulo | Especifique el rendimiento del diseño y las horas de funcionamiento anuales | 0,25-2,5 Mt/año (gama tecnológica Tenova) | Especifique el rendimiento del diseño y las horas de funcionamiento anuales |
| Presión del eje/reactor | Baja presión del eje; especifique explícitamente la barra abs o barg | Presión elevada del eje; especifique explícitamente la barra abs o barg | Casi atmosférico (ligero calado) |
| Energía térmica específica | Gj/t DRI específico de la planta; definir el límite de energía | Gj/t DRI específico de la planta; definir el límite de energía | Gj/t DRI específico de la planta; definir el límite de energía |
| Preparación de gases reductores | Co catalítico externo2/reformador de vapor | Calentador de gas de proceso + CO2 unidad de eliminación | Desvolatilización del carbón en horno + gasificación del carbón |
| Carbono de producto típico | Ajustar al proceso seleccionado y al balance de carbono del EAF | Normalmente 1,5-4,5% en peso de C (Tenova) | Ajustar al proceso seleccionado y al balance de carbono del EAF |
| Recogida de azufre del producto | Verificar ensayos de azufre de minerales, combustibles y productos | Verificar ensayos de azufre de minerales, combustibles y productos | Verificar% en peso S; El carbón que contiene azufre puede requerir dolomita |
| Ejemplos de riesgos de mantenimiento a evaluar para el diagrama de flujo seleccionado | Incrustación del tubo de aleación del reformador y del enfriador de gases superiores | CO2 servicio de calentador de proceso y suciedad del hervidor de aminas | Fayalita (2FeO·SiO2) acumulación de anillos de acreción |
Para obtener una comparación más amplia de cómo se integra la ruta de producción de hierro con las minimolinos eléctricos versus las acerías integradas de altos hornos, consulte nuestro análisis de arquitecturas de minimolino versus acerías integradas.
Ingeniería de materias primas: pellets de grado DR versus pellets de grado BF
Un proceso de reducción directa utiliza mineral de hierro granulado o mineral en trozos naturales con una composición química bien definida y alta resistencia mecánica. Debido a que la reducción en estado sólido no derrite la carga ni golpea una escoria de fabricación de hierro separada, la mayor parte de la sílice (SiO)2), alumina (Al2O3), el fósforo y el titanio que entran en el horno de cuba salen a través del hierro esponjoso y dependen directamente del horno de fabricación de acero.
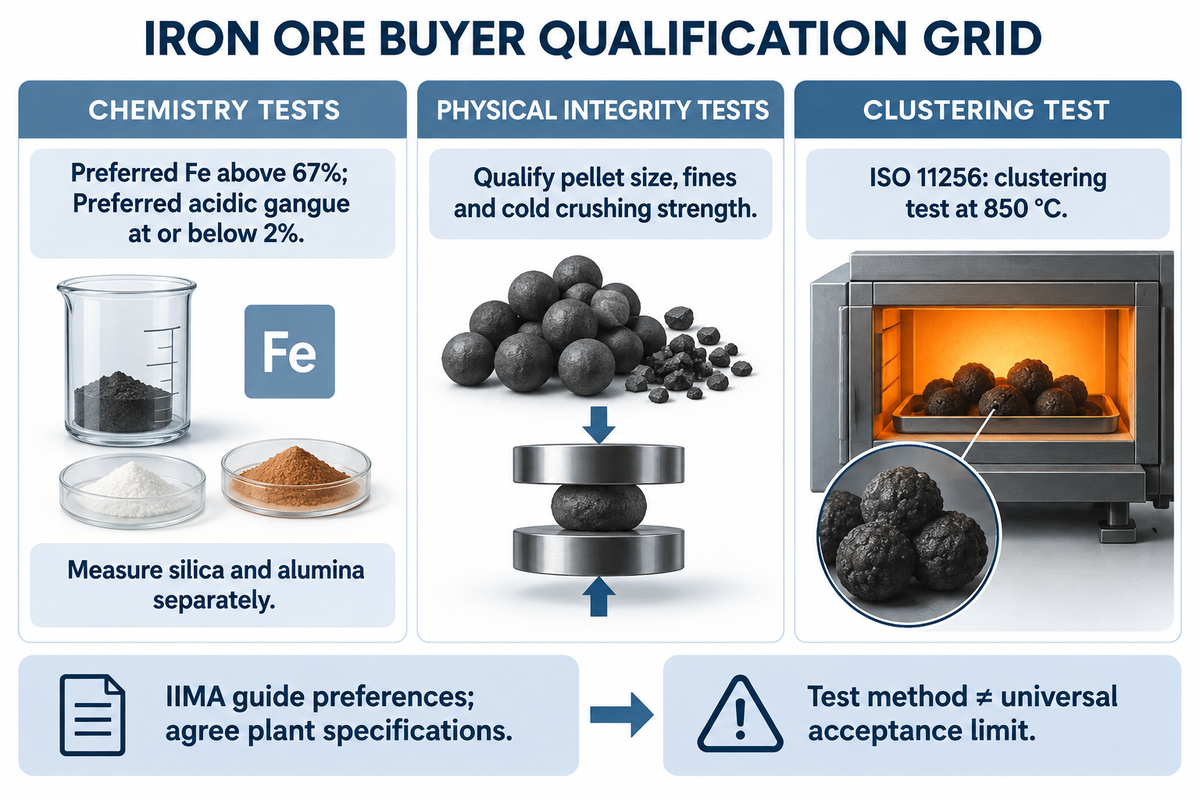
Como se informó en Análisis de S&P Global sobre las limitaciones del suministro de pellets de grado DR, la calidad de reducción directa depende de asegurar un alimento adecuado con alto contenido de hierro y baja ganga; un Guía escrita por IIMA publicada por Midrex enumera el Fe preferido por encima del 67% y el SiO combinado2 + Al2O3 al 2% o menos, con especificaciones reales acordadas para la planta. Obtener pellets de alto horno (BF) más baratos sin ajustar el flujo aguas abajo y los costos de energía puede aumentar el costo total de la fabricación de acero en un proyecto DRI.
¿se pueden utilizar pellets de alto horno en un horno de pozo DRI?
En algunos hornos de pozo DRI se pueden utilizar gránulos de alto horno estándar, pero normalmente contienen menos hierro total y más ganga ácida (SiO)2 + Al2O3) que los pellets de grado DR. En un alto horno, esa ganga se funde en escoria líquida antes de la fabricación de acero; En un horno de pozo DRI de estado sólido, la ganga retenida aumenta el volumen de escoria EAF, el consumo de cal y la demanda de energía eléctrica, con la penalización real y el riesgo de agrupación dependiendo de la química del mineral y las condiciones de la planta.
Más allá de la química de las gangas, los hornos de cuba requieren gránulos que resistan la sinterización (pegado o agrupado) en estado sólido bajo carga de compresión. Bajo ISO 11256:2015 (Determinación del índice de agrupamiento para materias primas de reducción directa de eje), una porción de prueba de aproximadamente 2.000 g se reduce isotérmicamente a 850 °C bajo una mezcla fija de gases reductores (45% H2, 30% CO, 15% CO2, 10% N2) con una carga estática de 147 ± 2 kPa aplicada después de 60 minutos de reducción y luego desagregada en un tambor giratorio. La selección y dosificación del recubrimiento deben validarse para el mineral y el proceso de manera que las superficies de hierro metálico recién reducidas resistan la adherencia; ISO 11256 define un método de prueba en lugar de un límite universal de aceptación comercial.
| Parámetro de especificación | Objetivo de pellets de grado DR para calificar | Verificación de sustitución de pellets de grado BF | Consecuencia de la alimentación fuera de especificación en DRI-EAF |
|---|---|---|---|
| Fier total (Fetotal) | Generalmente al menos 67% Fe; confirmar el ensayo contratado | Generalmente 65% Fe o menos; evaluar el rendimiento de la unidad de hierro | Menor rendimiento metálico por tonelada de DRI cargado |
| Gangue acidă (SiO2 + Al2O3) | Gangue ácido: máximo 3,5%; idealmente máximo 2% | Mida la sílice y la alúmina por separado | El flujo de cal adicional y la demanda de energía EAF dependen de la composición de la ganga |
| Óxidos básicos (CaO + MgO) | CaO y MgO: incluyen cada óxido en el balance de escoria | Mide cada óxido e inclúyelo en el balance de escoria | La basicidad autoflujo reduce las adiciones de cal EAF |
| Fósforo (P) | Establezca el límite entre el grado del acero y la capacidad de refinación | Establezca el límite entre el grado del acero y la capacidad de refinación | Mayor demanda de escoria oxidante EAF para desfosforización |
| Azufre (S) | Establezca el límite de los requisitos de proceso y fabricación de acero | Establezca el límite de los requisitos de proceso y fabricación de acero | H2S puede envenenar el catalizador reformador; evaluar la liberación de azufre y el tratamiento de gases |
| Fracción de tamaño de pellets (9-16 mm) | Alrededor del 95% en la banda 9-16 mm (Midrex) | Califique la banda de tamaño de pellet requerida y la permeabilidad | La amplia distribución de tamaño aumenta la caída de presión del eje (APO) |
| Multes de tamaño inferior (<5,0 mm) | Acordar un límite de multas en la mampara del horno | Mida la degradación a través de la ruta de manipulación | Canalización de gas y arrastre de polvo al depurador de gas superior |
| Resistencia a la trituración en frío (CCS) | Acuerde la resistencia mínima a la trituración en frío por pellet | Pruebe la resistencia al aplastamiento en frío del sedimento para la mezcla propuesta | La trituración de la cama bajo la carga del eje genera multas |
| Índice de agrupamiento (ISO 11256 a 850 °C) | Acordar un máximo después de probar el recubrimiento seleccionado | Agrupación de pruebas según la H propuesta2/condiții CO | Los arcos de racimo bloquean el descenso de la carga y fuerzan el cierre |
Dentro del Horno del Eje: Zonas de Reducción, Reformado de Gas y Carburación
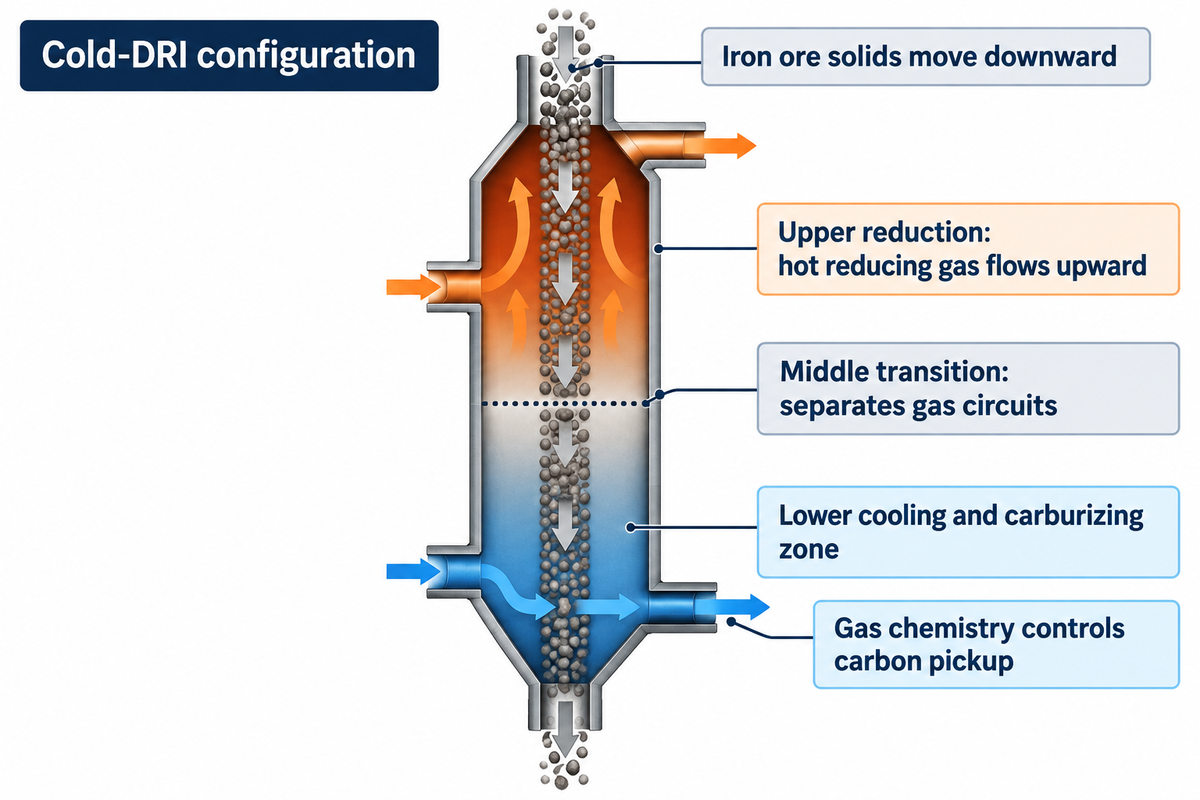
La configuración del eje DRI en frío descrita aquí funciona como un reactor químico a contracorriente de tres zonas donde las partículas sólidas de mineral de hierro se mueven hacia abajo mientras distintos circuitos de gas controlan la reducción, la transición y el enfriamiento. Como se modela en Simulaciones de flujo gas-sólido CPFD Barracuda de hornos de pozo DRI y divulgado en Solicitud de patente de la OMPI WO2024170464A1, la distribución radial uniforme del gas a través de la carga es fundamental para evitar canales fríos a través de los cuales se descarga el producto de baja metalización.
- Zona de Reducción Superior: Gas reductor caliente que contiene H2 y el CO entra a través de puertos circunferenciales y fluye hacia arriba a través del lecho de gránulos descendentes.
- Zona de transición media: ubicada entre los bulliciosos puertos de gas y el circuito de enfriamiento inferior, esta zona de amortiguamiento aísla la atmósfera reductora superior del circuito de enfriamiento inferior y permite el metano (CH)4) y monóxido de carbono para difundirse en poros de hierro recién reducidos.
- Zona de enfriamiento y carburación más baja (configurada para descarga de productos fríos o calientes): En plantas de secado en frío, gas de enfriamiento rico en gas natural (CH)4) circula por el fondo cónico. El metano se agrieta endotérmicamente sobre superficies catalíticas de hierro metálico (3Fe + CH4 → Fe3C + 2H2), mientras que el CO se desproporciona mediante la reacción de Boudouard (2CO → C + CO2), alterando el equilibrio de cementita (Fe3C) y carbono libre; esto no elimina los riesgos de manipulación y reoxidación de DRI.
Según a Revisión de la revista de ingeniería de 2024 sobre desafíos directos de hierro reducido, la proporción de H2 para el CO en el gas bullicio y el tiempo de residencia en las zonas de transición/enfriamiento, determine qué fracción del carbono producto se combina químicamente como cementita (Fe)3C, con una proporción del carbono total dependiente del proceso) versus carbono libre y hollín en la superficie de los gránulos.
Grado de metalización y contenido de carbono: cómo la calidad de DRI controla el rendimiento de EAF
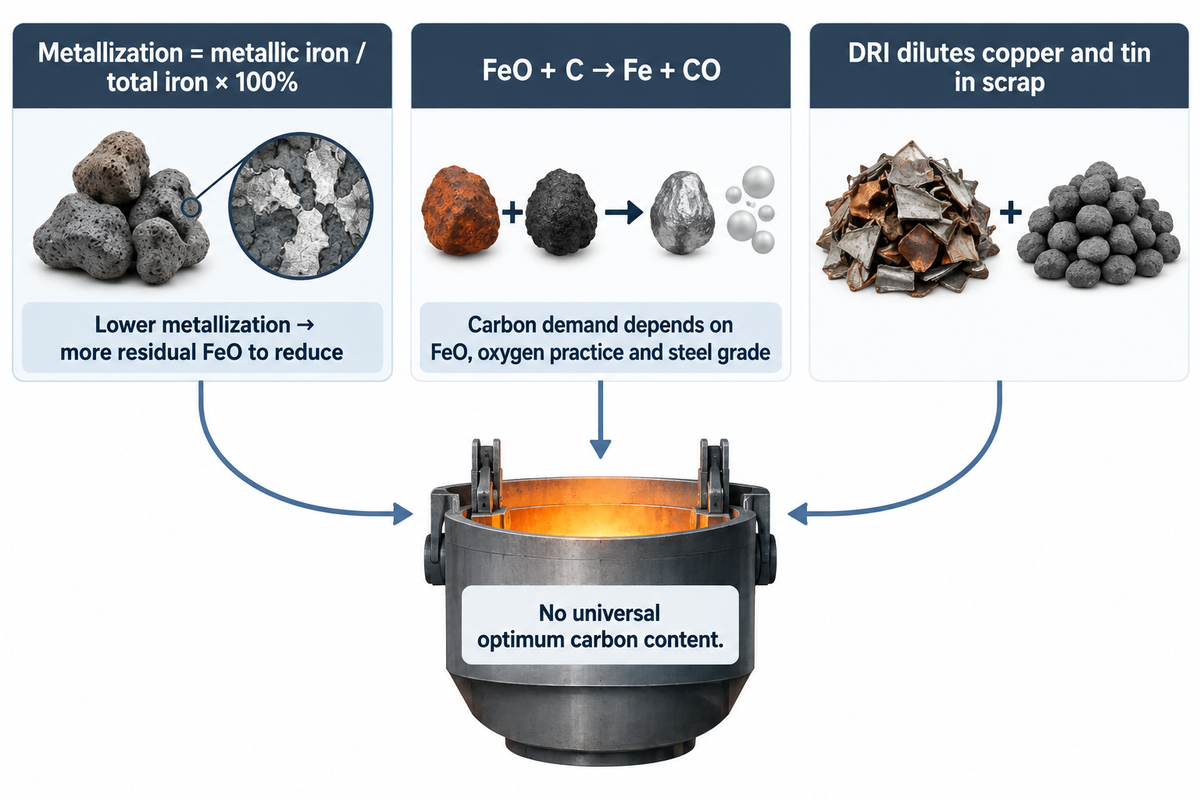
En los hornos de arco eléctrico, la calidad del DRI se evalúa utilizando dos parámetros químicos interrelacionados: el grado de metalización y el contenido total de carbono, incluida la proporción presente como cementita. El grado de metalización caracteriza el porcentaje del hierro total en esponja que se convierte en hierro metálico.
Metalización (%) = (Femetálico itz Fetotal) × 100
El óxido de hierro residual en DRI se representa comúnmente como wüstita (FeO) en un balance simplificado de taller de fusión. Como se detalla en Análisis metalúrgico de DRI de IspatGuru en el horno de arco eléctrico y Estudio experimental de Missouri S&T sobre el comportamiento de fusión del hierro reducido directo en acero fundido, el FeO no reducido debe reducirse endotérmicamente en el baño EAF mediante carbón disuelto (FeO + C → Fe + CO). Un menor grado de metalización aumenta la carga de óxido residual; la penalización de energía eléctrica depende de la participación de carga del DRI, la disponibilidad de carbono, la recuperación de hierro y el funcionamiento del horno.
¿Por qué se mezcla hierro de reducción directa con chatarra en un horno de arco eléctrico?
El hierro reducido directo se mezcla con chatarra en un horno de arco eléctrico para diluir elementos residuales como el cobre y el estaño que son difíciles de eliminar durante la fabricación de acero convencional. La proporción de DRI requerida se deriva del ensayo de chatarra y de la química del acero objetivo, lo que permite grados de acero laminado plano, automotriz y de embutición profunda de baja resistencia.
¿cuál es el contenido de carbono ideal en hierro de reducción directa para la fabricación de acero EAF?
Para los hornos de arco eléctrico que cargan DRI junto con chatarra, el contenido de carbono combinado ideal (presente principalmente como cementita, Fe 3 C) depende del FeO residual, la práctica de oxígeno y el grado de acero deseado. El carbono reduce el FeO residual y puede reaccionar con el oxígeno inyectado para producir burbujas de monóxido de carbono para proteger el arco de escoria espumosa, mientras que el calor químico útil y cualquier penalización por descarburación dependen del funcionamiento del horno.
Se examina la interacción de la metalización, el carbono y la mezcla de carga Estudio de MDPI Energies sobre ratios chatarra y DRI en balances energéticos EAF, pero no establece una regla universal según la cual empujar la metalización por encima de un valor fijo empeora la eficiencia del taller de fusión. Sin suficiente carbono disponible para reaccionar con FeO dentro del pellet de fusión, la evolución de CO y la escoria espumosa pueden debilitarse; un blindaje de arco más débil puede aumentar la radiación hacia paneles enfriados por agua y paredes refractarias, mientras que las pérdidas de calor y la necesidad de inyectar carbón en polvo dependen de las condiciones reales del baño y de la recuperación de la cementita interna o del carbón inyectado.
Ejemplo trabajado: equilibrio de carga de DRI a EAF y cálculo de escoria
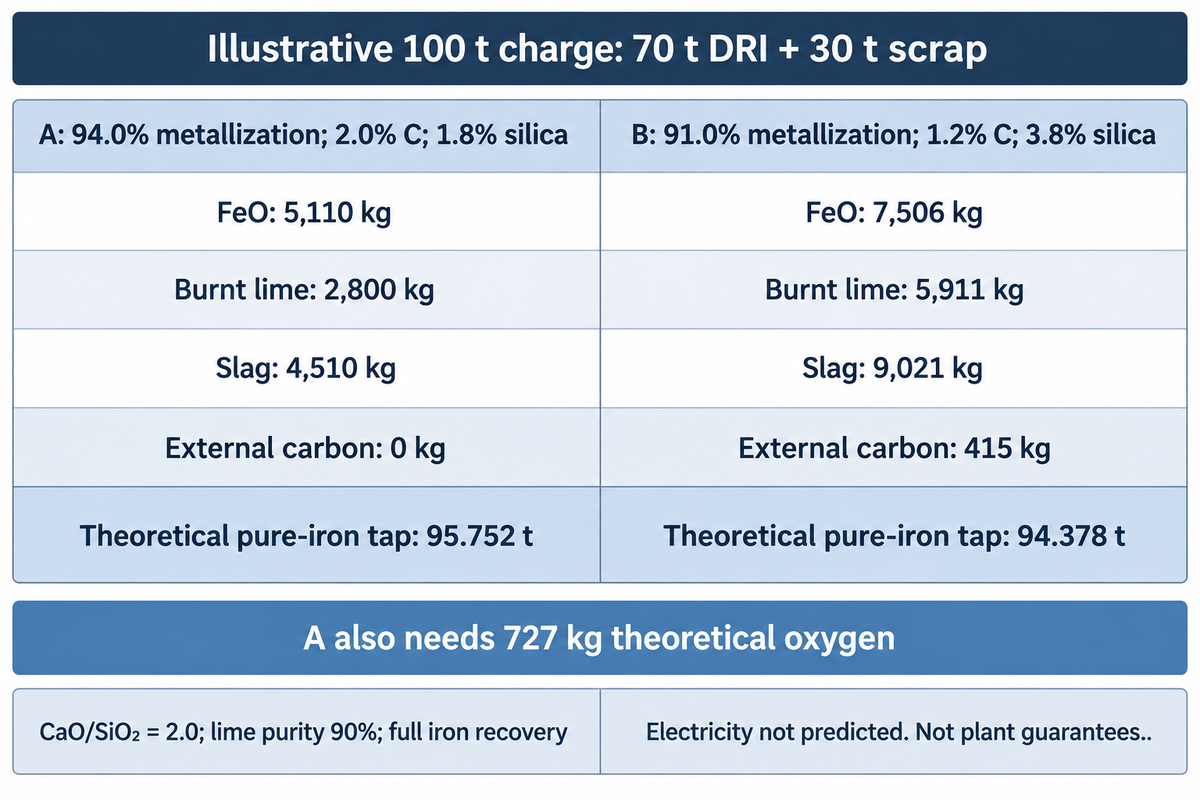
Para evaluar los mismos parámetros para dos ofertas de suministro de pellets o DRI competidoras, los ingenieros de procesos y los compradores de materias primas en una planta siderúrgica pueden aplicar lo siguiente Hoja de trabajo de saldo de cargos de DRI a EAF. El cálculo compara dos cargas metálicas hipotéticas de 100 toneladas (70 t de DRI en frío + 30 t de chatarra de acero triturada), con una producción de acero líquido determinada por la recuperación de hierro en lugar de asumirse igual a la carga de entrada, con una basicidad de escoria objetivo (B2 = CaO / SiO2 ) de 2,0.
Límites explícitos y supuestos para la hoja de trabajo de saldo de cargos de DRI a EAF
Todos los insumos a continuación son supuestos transparentes de cálculo de ingeniería, no registros privados de la planta ni desempeño garantizado del proveedor. Ambos casos cobran 70,0 t de DRI frío (a 40 °C) y 30,0 t de chatarra triturada de baja resolución con una carga de 100 t, y se supone que el DRI contiene sólo hierro, FeO residual, carbono y sílice. La chatarra se compone de 29.550 kg de hierro y 450 kg de óxidos inertes en cada caso; esos óxidos no aportan CaO ni SiO2. La cal quemada contiene un 90% de CaO efectivo y un 10% de material inerte, todo lo cual ingresa a la escoria. Este cálculo idealizado supone una recuperación completa del hierro, una reducción completa del FeO, ninguna pérdida de polvo o hierro, ningún carbono restante en el grifo y una perfecta utilización del carbono para formar CO; no predice el consumo de energía eléctrica ni proporciona una receta operativa.
Para esta composición supuesta, la fracción de masa total de hierro es (1 « fracción de carbono - fracción de sílice) / [1 + (1 - metalización) × 15,999 / 55,845], con metalización expresada como fracción; La masa residual de FeO se deriva de la fracción de hierro no reducida. Los grifos teóricos de hierro puro resultantes son 95,752 t en el Caso A y 94,378 t en el Caso B, y las cifras de escoria incluyen las impurezas de cal y los óxidos de desecho; El caso A requiere adicionalmente 727 kg de oxígeno teórico para convertir el excedente de carbono en CO, mientras que el caso B no requiere oxígeno suplementario dentro de este equilibrio simplificado. Ni estos rendimientos ideales ni las adiciones teóricas de carbono son garantías de rendimiento de la planta; Las pérdidas reales de hierro, la eficiencia del carbono, la química del grifo y el FeO residual deben medirse antes de comparar las ofertas de suministro.
| Parámetro de carga/compra de fusión | Unidad | Caso A: Se supone DRI de grado DR | Caso B: Se supone DRI de alto rango | Delta (Caso B vs. Caso A) |
|---|---|---|---|---|
| Masa DRI fría cargada | t/calor | 70.0 | 70.0 | 0,0 t |
| Grado de metalización del DRI | % | 94.0% | 91.0% | «3,0 puncte porcentual metalizare |
| Contenido de carbono DRI | peso% | 2.0% | 1.2% | «0,8 puntos porcentuales C (-560 kg C/calor) |
| Gangue ácida DRI (se supone completamente SiO2) | peso% | 1.8% | 3.8% | +2,0 puntos porcentuales ganga ácida |
| Masa de ganga ácida que ingresa al EAF desde DRI | kg/calor | 1,260 | 2,660 | +1.400 kg ganga |
| Feo no reducido que ingresa a EAF desde DRI | kg/calor | 5,110 | 7,506 | +2.396 kg FeO para reducir |
| Flujo de CaO requerido en B2 = 2.0 | kg/calor | 2,520 | 5,320 | +2.800 kg CaO |
| Adición de cal quemada (con una pureza de CaO del 90%) | kg/calor | 2,800 | 5,911 | +3.111 kg de cal quemada |
| Masa de escoria EAF derivada de DRI (incl. sílice + cal + óxidos de desecho) | kg/calor | 4,510 | 9,021 | +4.511 kg de escoria extra por calor |
| Carbono externo teórico necesario para la reducción de FeO | kg/calor | 0 | 415 | +415 kg de carbono teórico |
| Consumo neto de energía eléctrica EAF | kWh/t acero líquido | No previsto | No previsto | No previsto |
Considere los insumos que afectan los costos operativos en el Caso B: incluso si el DRI de alta ganga se ofrece con un descuento por tonelada métrica, fundir 4.511 kg adicionales de escoria y reducir 2.396 kg adicionales de FeO por carga de 100 t requiere 3.111 kg. de cal quemada adicional y 415 kg adicionales de carbono de inyección bajo estos supuestos idealizados, mientras que el consumo de energía eléctrica y el tiempo de toma a toma requieren un equilibrio térmico del horno separado.
Dri caliente, DRI frío y hierro briquetado caliente (HBI): manipulación, pasivación y envío
La producción y manipulación seguras de hierro esponjoso después de su salida del horno de cuba determina tanto su crédito térmico EAF como su clasificación de transporte marítimo. Cuando una planta de reducción directa está situada junto a la fundición, el DRI no refrigerado puede descargarse a temperaturas de 600 a 700 °C y transportarse a los hornos eléctricos utilizados para la producción de acero mediante MIDREX HOTLINK o transporte neumático de nitrógeno, mejorando la eficiencia general del proceso.
Cargar DRI caliente transporta calor sensible al EAF, reduciendo la energía necesaria para derretir la carga; en Ejemplo de buque de transporte en caliente reportado por Midrex, los calores que recibieron un buque DRI caliente de 90 toneladas ahorraron un promedio de 60 kWh/t de acero líquido; el artículo equipara esto con 120 kWh/t con una carga de DRI 100% caliente, con resultados específicos para ese ejemplo operativo. Sin embargo, cuando el hierro debe almacenarse al aire libre o enviarse por mar como metalúrgico comercial, el hierro esponjoso poroso presenta un grave riesgo de reoxidación exotérmica. Como se explica en el Guía técnica de hierro briquetado en caliente (HBI) del IIMA y Revisión de las PYME de las técnicas de pasivación DRI, compactar DRI caliente entre los rollos de una prensa briquetadora a temperaturas superiores a 650 °C produce briquetas de hierro briquetadas en caliente en forma de almohada con una densidad aparente >5,0 g/cm3, reduciendo el volumen de poros internos y la reactividad con la humedad.
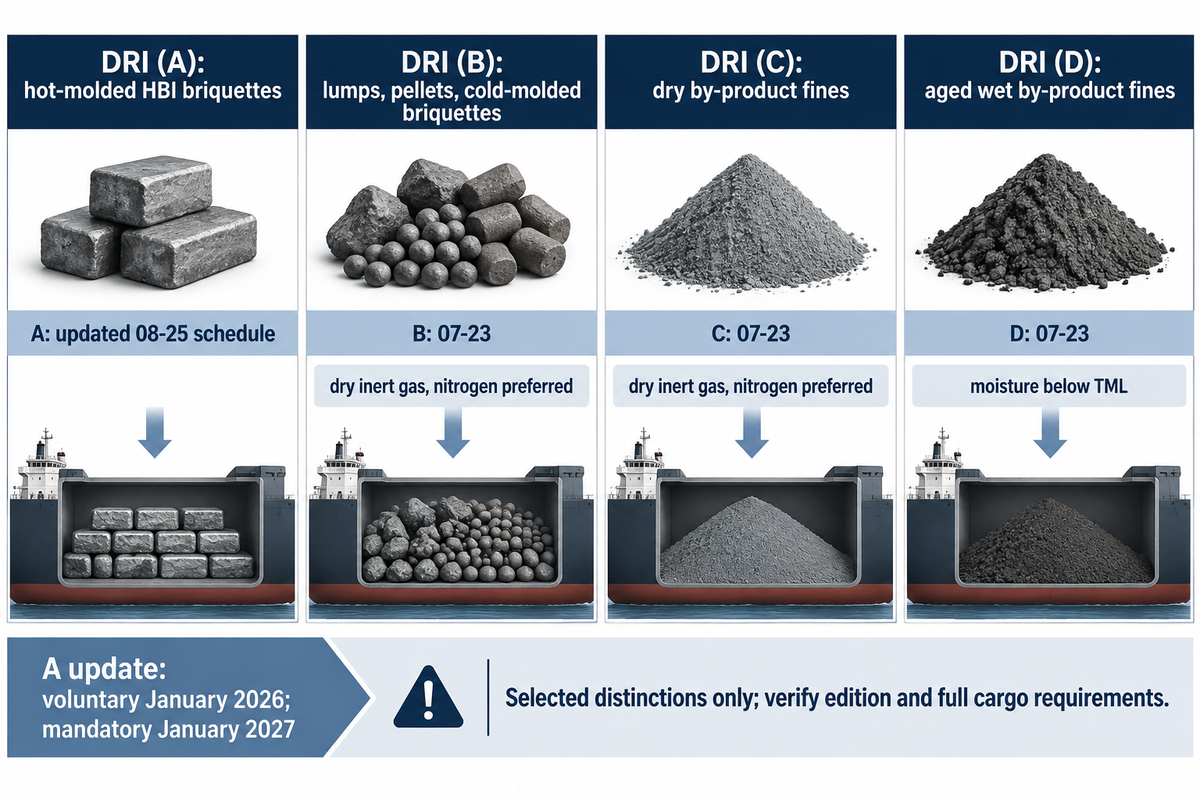
De acuerdo con el Código IMSBC ñan de la Organización Marítima Internacional -ñan, incluida la Enmienda 07-23 que entró en vigor el 1 de enero de 2025 y se describe en el Grupo Internacional de Clubes P&I Circular de carro DRI «los envíos marítimos se agrupan en cuatro horarios separados:
La tabla resume las distinciones seleccionadas, no un procedimiento completo de aceptación de carga o ventilación; la fila DRI (A) muestra la revisada Requisitos de la enmienda 08-25, mientras que las otras filas resumen 07-23. El cronograma DRI (A) actualizado permite la adopción voluntaria a partir de enero de 2026 y entra en vigor en enero de 2027, por lo que los transportistas deben confirmar la edición aplicable y los requisitos completos específicos de la carga antes de reservar un viaje.
| Horario IMSBC | Forma de DRI Cubierto | Densidad / Tamaño de partícula | Reglas de humedad y mantenimiento de la atmósfera |
|---|---|---|---|
| DRI (A) | Briquetas moldeadas en caliente (HBI); 08-25: Fe total ≥88% | Densidad aparente >5,0 g/cm3; finos (<6,35 mm) ≤5% | 08-25: humedad ≤1,0%, temperatura ≤65 °C; ventilación superficial + H2 monitoreo |
| DRI (B) | Trozos, bolitas y briquetas moldeadas en frío | Bultos/gránulos: promedio 6,35-25 mm; finos <6,35 mm ≤5% | Certificado de humedad de precarga <0,3%; temperatura de carga ≤65 °C; gas inerte seco (preferiblemente nitrógeno) (O2 <5%) |
| DRI (C) | Multos y cribados de subproductos secos | Tamaño medio de partícula 12 mm | Humedad ≤0,3%; temperatura de carga ≤65 °C; gas inerte seco (preferiblemente nitrógeno) según DRI (B) |
| DRI (D) | Multas de subproductos húmedos envejecidos (nuevo calendario para 2025) | Tamaño medio de partícula <6,35 mm; envejecido al aire libre ≥30 días | Humedad ≥2,0% y <TML; temperatura de precarga ≤65 °C y H2 control de evolución |
Cuellos de botella en el circuito de gas de proceso: mantenimiento del reformador, el enfriador y el intercambiador de calor
Si bien las evaluaciones metalúrgicas se centran en el eje de reducción, la disponibilidad diaria de la planta en una unidad DRI a base de gas también depende del tren de acondicionamiento de gas de circuito cerrado y de recuperación de calor. Una parte del gas superior gastado que sale del horno del pozo se frota, enfría, comprime y trata para detectar CO2 retire donde el diagrama de flujo lo requiera y recaliente antes de regresar a los bulliciosos puertos.
Como se documenta en Análisis de ingeniería de incrustaciones industriales de Heat Exchanger World, Revisión de Heat Exchanger World sobre resistencia térmica y penalizaciones por caída de presión, y Guía de ingeniería química para intercambiadores de recuperación de calor residual, los intercambiadores de circuito de gas pueden sufrir incrustaciones, corrosión y daños térmicos, según el servicio. Además, Guía metalúrgica de MetalTek para tubos reformadores DRI destaca que los componentes del reformador requieren resistencia a la fluencia, fatiga térmica, oxidación y carburación para las condiciones operativas especificadas. Profesionales en Roscas de recirculación del intercambiador de calor Eng-Tips de manera similar, enfatice el tamaño de los intercambiadores de recirculación con un margen de incrustación adecuado y acceso de limpieza.
El mapa de mantenimiento del circuito de gas a continuación se clasifican los intercambiadores en el circuito de gas de proceso según la química potencial de los depósitos y las necesidades de inspección; es una ayuda de detección en diagramas de flujo alternativos: una planta no necesariamente contiene los nueve servicios, por lo que establezca límites de alarma y procedimientos de limpieza a partir del diseño del equipo, la química de los solventes y la línea base de operación de limpieza. Para obtener más información sobre el diseño mecánico de carcasas y tubos, consulte nuestro guía de suciedad del intercambiador de calor y guía de ingeniería de intercambiadores de calor de láminas tubulares.
| Zona y equipo del circuito de gas | Flujo de proceso y ventana de temperatura | Modo potencial de incrustación/degradación | Gatillo de inspección y revisión de mantenimiento |
|---|---|---|---|
| 1. Enfriador de enfriamiento de depurador húmedo de gas superior | Gasto superior + agua recirculada | Polvo de óxido entrenado; Escala del lado del agua donde la química lo permite | Aumento de ΔP o aumento de la temperatura del gas de salida; investigue la contaminación antes de limpiar el haz de tubos |
| 2. Posenfriador del compresor de gas de proceso | Gas reciclado comprimido | Lodos de óxido; depósitos biológicos o incrustaciones minerales en el lado del agua | Temperatura de descarga del compresor; hidroblasting de haz extraíble |
| 3. Enfriador de depurador de gas de zona de enfriamiento | Gas de refrigeración del eje inferior | Depósitos de carbono o polvo que contiene hierro, según la química de los gases de refrigeración | Temperatura de descarga de DRI en frío por encima del límite de diseño; investigar antes de la limpieza de lanzas de alta presión |
| 4. CO2 Intercambiador pobre/rico absorbente | MDEA/amina activada o carbonato potásico | Depósitos de degradación de disolventes, productos de corrosión o bloqueo de partículas | Acercarse al ensanchamiento de la temperatura; identificar depósitos antes de la circulación química o el lavado mecánico |
| 5. CO2 Paquete de hervidor de pelado | Solvente rico + vapor de baja presión/gas de proceso | Degradación del disolvente o corrosión localizada; inspeccionar la química y las superficies calientes | Co en ascenso2 deslizar el gas dulce; Inspeccione el solvente y el servicio de rehervidor antes de tirar del paquete |
| 6. CO aéreo2 Condensador de reflujo | Co húmedo2 vapor aéreo del decapante | Co húmedo2 corrosión; seleccione materiales de la química del condensado y las condiciones de diseño | Pico de recuento de hierro condensado; taponamiento o retuberancia de tubos |
| 7. Precalentador de gas de alimentación (banco de convección) | Gas de proceso mixto + gas de combustión | Depósitos del lado del conducto de humos o deposición de carbono del lado del proceso; distinguir el lado afectado | Pérdida por corriente de aire + déficit de precalentamiento; soplado de hollín externo / limpieza |
| 8. Enfriador de línea de transferencia de reformador/calentador | H reformado2/gas CO; evaluar la temperatura y la química del gas | Carburación o polvo metálico en condiciones susceptibles de temperatura y composición de gases | Revise la química de los gases, la temperatura del metal y la idoneidad de las aleaciones |
| 9. Tubos catalizadores radiantes reformadores | CH4 + CO2 + H2O sobre catalizador de Ni | Arrastre y carburación de tubos; Intoxicación por azufre en catalizadores de níquel evaluada por separado | Comprobaciones ópticas de pared de tubos con pirómetro + auditoría de deformación por fluencia de diámetro |
Lista de verificación de RFQ y respuesta para paquetes de intercambiadores de calor y enfriadores de gas de proceso DRI
- Composición del gas de proceso y punto de rocío: Especifique H2, CO, CO2, H2OH, CAP4, y traza H2S (ppmv) en condiciones normales y de inicio.
- Carga de partículas: Estado esperado arrastre de óxido de hierro y polvo de carbono (mg/Nm3) y el rango de velocidad propuesto en el lado del tubo, equilibrando la sedimentación, la erosión y la caída de presión.
- Asignación de metalurgia y corrosión: Evalúe el acero al carbono, 316L/dúplex 2205 y las aleaciones con alto contenido de Cr/Ni para el CO húmedo real2 química, temperatura del metal y exposición a la corrosión; confirmar la idoneidad del material mediante una evaluación de corrosión específica del proyecto.
- Sobre de extracción de paquetes: Especifique el tipo TEMA (por ejemplo, AEL, BEM o cabezal flotante extraíble) y el giro limpieza de haces de intercambiadores de calor espacio libre para lanzas de hidroblasting.
Dri a base de hidrógeno (H2-DRI) y reducción de fundición: ¿qué cambios hay para los equipos de las plantas?
Reemplazar el gas natural o el carbón con hidrógeno verde o bajo en carbono en la reducción directa de hierro basada en hidrógeno cambia fundamentalmente el equilibrio termodinámico y la metalurgia del eje, en comparación con un alto horno convencional. En un horno de gas natural, H endotérmico2 reducere (Fe2O3 + 3H2 → 2Fe + 3H2O) se compensa parcialmente con la reducción exotérmica de CO (Fe)2O3 + 3CO → 2Fe + 3CO2) y formación de cementita.
Cuando una planta de reducción directa basada en hidrógeno hace la transición hacia una corriente de gas reductor rica en hidrógeno, se producen tres cambios de ingeniería simultáneamente:
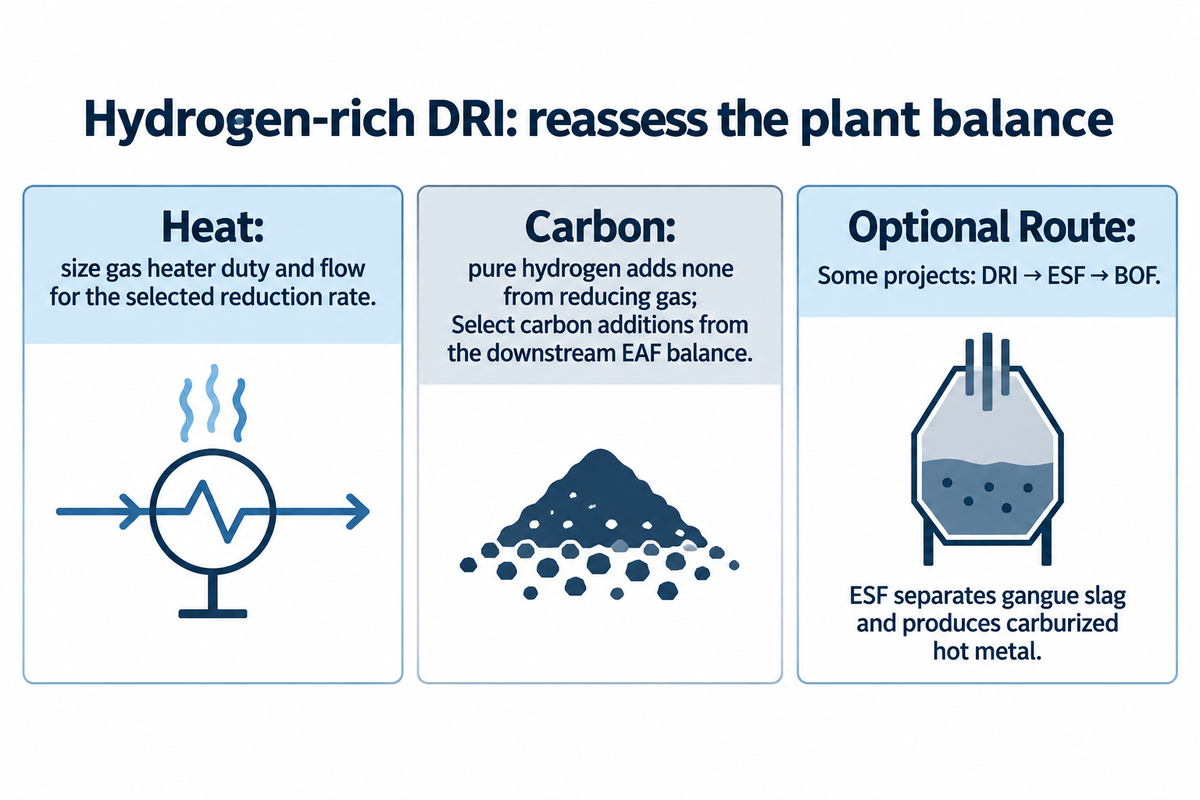
- Balance de calor de gas de proceso revisado: debido a que la reducción de óxidos de hierro con hidrógeno puro a hierro metálico es endotérmica en general, el calentador de gas reductor o calentador de gas eléctrico requiere servicio térmico y caudales de gas dimensionados para la utilización del gas seleccionada para mantener la temperatura del lecho y la reducción especificadas. tasa.
- La recogida de carbono depende del suministro de gas: H puro2 no aporta carbono al hierro esponjoso en la zona de reducción. Como se analiza en Análisis de hidrógeno DRI y EAF de Midrex, el gas de enfriamiento de hidrocarburos o la inyección controlada de compensación de biometano/gas natural en la zona inferior pueden cambiar el carbono del producto, con adiciones de carbono seleccionadas del balance EAF aguas abajo para la operación de escoria espumosa en lugar de un requisito universal para descargar metano caliente o inyectar.
- Ruta de dos pasos DRI + horno de fundición eléctrica (ESF) para pellets de grado BF: debido a que el suministro global de pellets de grado DR es limitado, algunos proyectos están desarrollando un horno de fundición eléctrica de arco sumergido intermedio (ESF/fusionador) entre los H2-Eje DRI y convertidor de oxígeno básico (DRI-ESF-BOF). El ESF funde H de grado BF de alta ganga2-DRI, separa la ganga en escoria líquida y extrae metal caliente carburado en las tiendas BOF existentes.
Preguntas frecuentes sobre hierro reducido directo (DRI)
¿cuál es la diferencia entre el hierro reducido directo (DRI) y el hierro briquetado en caliente (HBI)?
El hierro directo reducido (DRI) es hierro esponjoso poroso en forma de gránulos o grumos con una densidad aparente de 3,4-3,6 g/cm3 y alta superficie interna. El hierro briquetado en caliente (HBI), clasificado como DRI (A) según el código IMSBC de la OMI para envíos marítimos a granel, se compacta con DRI a temperaturas superiores a 650 °C en densas briquetas en forma de almohada con una densidad aparente superior a 5,0 g/cm3, reduciendo la porosidad y la susceptibilidad a la absorción de humedad, el autocalentamiento y la reoxidación.
¿por qué el hierro reducido directamente se llama hierro esponja?
Como el oxígeno sale en forma de H2O y CO2 gas, cada partícula conserva su forma externa mientras desarrolla una red microscópica de huecos interconectados que se asemeja a una esponja porosa bajo un microscopio. El nombre describe esta estructura porosa; no identifica una ruta de producción separada ni una especificación química garantizada.
¿cuánta energía eléctrica ahorra la carga DRI caliente en un horno de arco eléctrico?
Cargar DRI caliente directamente desde el horno de pozo a un horno de arco eléctrico reduce el uso de electricidad en comparación con cargar DRI frío, pero el ahorro depende de la proporción de carga, la temperatura y el funcionamiento al producir acero nuevo. Midrex informa un promedio de 60 kWh por tonelada métrica de acero líquido ahorrado con un recipiente de DRI caliente de 90 toneladas por calor, equivalente en comparación con 120 kWh/t con una carga de DRI 100% caliente.
¿El hierro reducido directamente contiene carbono cuando se produce con hidrógeno puro?
El DRI reducido únicamente con hidrógeno puro no recibe carbono del gas reductor; Se puede inyectar gas natural, biometano o CO en la zona de transición o enfriamiento para formar cementita (Fe)3C) antes de que el EAF se derrita.
¿cuál es la prueba del índice de agrupamiento para gránulos de mineral de hierro de reducción directa?
ISO 11256 mide la adherencia del pellet reduciendo isotérmicamente una muestra de aproximadamente 2000 g a 850 °C con una carga estática de 147 ± 2 kPa aplicada después de 60 minutos de reducción de H2/CO/CO2/N2 gas y caída de la masa agrupada.
Especifique enfriadores de gas e intercambiadores de calor de proceso personalizados para su planta de DRI o acero
BOSHIYA fabrica intercambiadores de calor de carcasa y tubos ASME y TEMA personalizados, enfriadores de enfriamiento de gas superior y CO2 hervidores de extracción y recipientes a presión diseñados para circuitos de gas metalúrgicos y químicos intensivos en incrustaciones. Explora nuestro cartera de equipos para plantas siderúrgicas y metálicas o póngase en contacto con nuestro equipo de ingeniería con su hoja de datos de proceso para una revisión térmica y mecánica específica del proyecto.
Referencias y fuentes
- 40 CFR Parte 98 Subparte Q, Producción siderúrgica Agencia de Protección Ambiental de EE. UU. (eCFR).
- 40 CFR 98.173, Cálculo de emisiones de GEI para hornos de hierro de reducción directa y EAF Agencia de Protección Ambiental de EE. UU. (eCFR).
- Registro de producción y mantenimiento del eje reductor COREX y del gasificador de fusión (distinto de las rutas convencionales solo DRI) OSTI del Departamento de Energía de EE. UU.
- El comportamiento de fusión del hierro reducido directo de hidrógeno en acero fundido Universidad de Ciencia y Tecnología de Missouri, Centro de Investigación de Fabricación de Acero Peacemaker.
- Hierro Reducido Directo (DRI): Especificaciones Técnicas y Propiedades Asociación Internacional de Metálicos de Hierro (IIMA).
- Hierro briquetado en caliente (HBI): densidad de compactación y guía de envío Asociación Internacional de Metálicos de Hierro (IIMA).
- Rutas de producción de DRI: hornos de eje versus hornos rotativos Asociación Internacional de Metálicos de Hierro (IIMA).
- Estadísticas mundiales de reducción directa de 2025: la producción mundial de DRI alcanza las 151,0 Mt Midrex Technologies, Inc.; Datos de producción de 2025, publicados en septiembre de 2026.
- ISO 11256:2015, Pellets de mineral de hierro para materias primas de reducción directa de pozos, Determinación del índice de agrupamiento Organización Internacional de Normalización.
- Transporte de hierro reducido directo (DRI) según la Enmienda 07-23 del Código IMSBC Grupo Internacional de Clubes P&I, 2025.
- Impacto de la reducción directa de la proporción de hierro a base de chatarra e hidrógeno en la demanda de energía, las emisiones y la gestión del oxígeno en la fabricación de acero ecológico Energías MDPI, 2026.
- Análisis técnico de sistemas de hierro de alta eficiencia y flexibles de reducción directa Revista de Producción Más Limpia, 2025.
- Desarrollo de hierro reducido directo: desafíos y caminos Ingeniería, Academia China de Ingeniería, 2024.
- Uso de hierro reducido directo en la fabricación de acero para hornos de arco eléctrico Referencia metalúrgica de IspatGuru.
- Incrustaciones del intercambiador de calor en la práctica: comprender y mitigar Mundo de los intercambiadores de calor.
- Métodos y tecnologías de recuperación de calor residual en circuitos de gas de proceso Ingeniería Química.
- WO2024170464A1, Método de producción de hierro reducido directo en un horno de cuba Patentes de Google, 2024.
- JP2025539600A, Proceso para producir hierro reducido directo con control de gas refrigerante Patentes de Google, 2025.
Guías relacionadas de ingeniería de transferencia de calor y acero
- Explicación del proceso de reducción de hierro: reacciones de reducción en estado sólido
- Minimolino versus acería integrada: comparación de procesos y equipos
- Guía de incrustaciones del intercambiador de calor: mecanismos, resistencia térmica y mitigación
- Guía de diseño y mantenimiento de intercambiadores de calor de láminas tubulares