Entre em Contato com BOSHIYA

A produção industrial de ureia converte amônia líquida (NH 3 ) e dióxido de carbono comprimido (CO 2 ) em fertilizante nitrogenado sólido Este processo de fabricação opera a 180-200 °C e 140-250 atm, usando a rota de síntese Bosch-Meiser de duas etapas Observe que este guia de engenharia cobre a fabricação de fertilizantes químicos em vez do ciclo biológico ornitina-ureia em fígados de mamíferos A ureia é um composto orgânico com a fórmula química CO (NH 2 ) 2 . É amplamente utilizado como fertilizante devido ao seu alto teor de nitrogênio de 46% em peso, tornando-o um dos fertilizantes nitrogenados mais eficientes amplamente utilizados na agricultura.
Conteúdo
mostrar
Olhando rapidamente para os parâmetros de engenharia
- Janela de síntese: Amoníaco de reacção com dióxido de carbono a 180 °C (356 °F e 140 °F) (300 °C e 140 °F) 50 atm (14,1855 2,331 kPa).Os reactores comerciais mantêm um NH3:CO2 razão molar de 3:1 a 4:1.
- Equilíbrio de passagem única: De acordo com as especificações US EPA AP-42 e thyssenkrupp Uhde, a desidratação do carbamato de amônio atinge 55% de desidratação 8% de CO2 conversão por passagem. A remoção subsequente de alta pressão produz uma concentração de solução de ureia de 70% em peso.
- Brouwer /UreaKnowHow relata uma taxa de corrosão passiva de 0,12 mm/ano para grau de ureia modificado de 316 L (UNS S311603) em 57,3 ppm de fase líquida dissolvida O2 sob as condições de teste relatadas. Nas condições de corrosão, a corrosão salta para 3000/ano no estado ativo em 0,3 ppm O2.
- Rotas de acabamento: solidificar torres 99.5.999% em peso de ureia fundida em 1.8.2 mm prills. Camada de pr1.2 mm prills. Camada de pr2.2 mm granulado de pr9698,5% em peso de fundidos em grânulos de 2.000,4,0 mm.
Informações sobre negócios da Fortune avaliou o mercado global de ureia em USD 85,33 bilhões em 2025 Em plantas comerciais, os principais problemas de confiabilidade são o equilíbrio do reator de passagem única, corrosão do condensador de carbamato, formação de biureto por evaporação a vácuo e recuperação de poeira de acabamento Abaixo, nossa Planilha de Balanço de Massa de 1.000 Toneladas de Ureia e Reciclo quantifica as cargas de reciclagem do reator para o stripper Além disso, o Matriz de diagnóstico de corrosão e incrustação do processo de ureia de 9 zonas mapeia a seleção de ligas e a manutenção do feixe de retorno em toda a planta.
Na ureia industrial, a produção líquida anidra de dióxido de carbono gasoso reage a 18 amônia e 100 °C e 140 5 atm e 18 °C e carbamato de amônio. O carbamato de amônio desidrata parcialmente em ureia e água; a remoção subsequente de remoção de reagentes não convertidos para produzir uma solução aquosa de ureia aquosa a 707% em peso. Os gases que não reagiram são removidos e reciclados, enquanto a evaporação a vácuo concentra o fundido para granulação ou granulação em ureia sólida 46-0-0.
Principais conclusões
- Produzir 1 tonelada métrica de ureia pura requer 567 kg de NH3 e 733 kg de CO2 por estequiometria as plantas comerciais consomem 57.050 kg NH3 e 7400750 kg CO2 por tonelada.
- Stamicarbon CO2 os loops de extração operam perto de 140 (N/C e aproximadamente 45 bar e 3,0; Saipem NH3 auto-stripping executado a 15 °C 185 e 15 °C (N 10 °C/=C =.3.3.6).
- ASTM A262 Practice C qualifica a resistência ao ataque intergranular em aços austeníticos (UNS S31603 e UNS S31050).Os tubos Super-duplex Safurex (<0,01 mm/ano) e bimetálicos Zr/Ti lidam com tarefas de remoção de baixo oxigênio.
- As brocas solidificam a partir do invólucro externo para dentro e formam uma cavidade de contração interna (carga de falha de amostra de 3,80 N).Os grânulos de leito fluidizado em camadas atingem 10,1 N em testes de laboratório.
- U de qualidade agrícola condicionado com 0,20,5% em peso de aditivo de ureia-formaldeído pode fazer com que uma solução de ureia a 32,5% em peso exceda o limite de aldeído ISO 22241-1 de 5 mg/kg para Fluido de Escape Diesel (DEF / AUS 32).
Como a amônia e o dióxido de carbono se tornam uréia: a reação de Bosch-Meiser em duas etapas
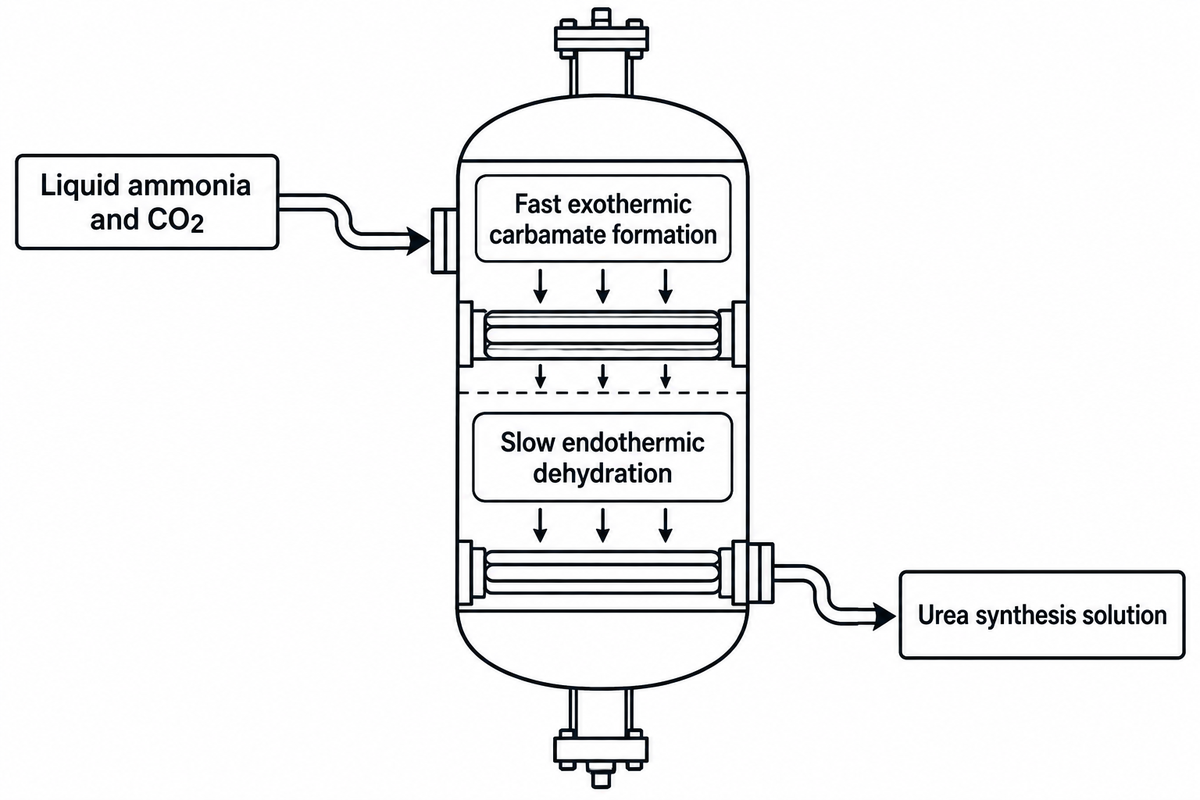
Comercializado pela primeira vez em 1922, o processo Bosch-Meiser produz ureia industrial através de duas etapas reversíveis: amônia líquida e dióxido de carbono gasoso formam carbamato de amônio, que então desidrata em ureia e água A rota do processo industrial é referida como o processo Bosch-Meiser, onde a ureia é sintetizada pela reação de amônia líquida e dióxido de carbono gasoso em um reator de síntese de alta pressão revestido A amônia e o dióxido de carbono não formarão uréia em uma única etapa Em vez disso, essa reação química reversível combina ambos os reagentes sob alta pressão e temperatura para produzir carbamato de amônio que é um composto químico cristalino O equilíbrio vapor-líquido controlado governa sua posterior conversão em uréia e água.
Conforme descrito em EPA dos EUA AP-42 Seção 8.2 (Ureia) e Referência termodinâmica US EPA HERO 2009046, os reactores de síntese funcionam a 180 a 200 °C (356 a 392 °F).As pressões do reactor variam entre 140 e 250 atm (14 185 a 25 331 kPa) Os reagentes entram numa razão molar NH 3: CO 2 (N/C) de 3:1 a 4:1 com um tempo de retenção de líquido de 20 a 30 minutos Duas reacções sequenciais têm lugar no interior do recipiente de síntese.
Etapa 1 (Formação Rápida de Carbamato Exotérmico): 2 NH3 + CO2 ↔ NH2COONH4 (ΔH ≈ −117 kJ/mol)
Step 2 (Slow Endothermic Dehydration to Urea): NH2COONH4 ↔ CO(NH2)2 + H2O (ΔH ≈ +15.5 to +32 kJ/mol)
Step 2 (Slow Endothermic Dehydration to Urea): NH2COONH4 ↔ CO(NH2)2 + H2O (ΔH ≈ +15.5 to +32 kJ/mol)
Step 1 is fast and strongly exothermic. It releases roughly 117 kJ/mol as ammonia and carbon dioxide condense to form ammonium carbamate. Step 2 is slow, endothermic, and equilibrium-limited. Dehydration of ammonium carbamate to urea is accomplished by removal of one mole of water. According to thyssenkrupp Uhde’s pool-condenser synthesis specification, in commercial stripping reactors, the single pass CO2 conversion is in the range of 55% to 68%.
Why does single-pass conversion stop near 60%? Step 2 is a reversible dehydration reaction. For every mole of water that gets incorporated in the reactor or returns with recycled carbamate wash liquor, the position shifts equilibrium toward unreacted carbamate. Raising the N/C molar ratio from 2.0 (stoichiometric) to 3.0–3.6 drives CO2 conversion higher. Keeping the H2O:CO2 molar ratio (H/C) low preserves the dehydration driving force.
Explicit boundary and assumptions for the 1,000-Tonne Urea Synthesis & Recycle Mass-Balance Worksheet
All figures below represent a transparent stoichiometric and single-pass equilibrium engineering calculation for a 1,000 metric ton per day (MTPD) urea synthesis unit. They aren’t proprietary operating logs from a private plant. Molar masses used are urea = 60.06 g/mol, NH3 = 17.03 g/mol, CO2 = 44.01 g/mol, H2O = 18.015 g/mol, and ammonium carbamate = 78.07 g/mol. The industrial case modeled here assumes a nominal reactor at 180 °C, 145 bar, and N/C molar ratio = 3.0 (50% molar excess NH3). It models nominal 60.0% single-pass CO2 conversion and 99.0% overall loop recovery after high-pressure stripping and low-pressure recycling.
| Stream / Mass-Balance Parameter | Unidade | Theoretical Complete Single-Pass (N/C = 2.0) | Modeled Stripping Reactor (Nominal 60% Pass, N/C = 3.0) | Engineering & Recycle Impact |
|---|---|---|---|---|
| Net urea produced (anhydrous dry basis) | t / day | 1,000.0 | 1,000.0 (16.65 Mmol) | Fixed product output benchmark |
| Fresh make-up liquid NH3 feed | t / day | 567.1 | 572.8 (incl. ~1% loop loss) | 0.567 t stoichiometric (0.57–0.58 t typical plant) |
| Fresh make-up gaseous CO2 feed | t / day | 732.8 | 740.1 (incl. ~1% loop loss) | 0.733 t stoichiometric (0.74–0.75 t typical plant) |
| Total CO2 equivalent entering reactor | t / day | 732.8 | 1,221.3 (27.75 Mmol modeled in nominal 60% pass) | CO2-equivalent recycle equals 1,221.3 minus 740.1 t/day fresh make-up (481.2 t/day net recycle) |
| Total NH3 equivalent entering reactor | t / day | 567.1 | 1,417.8 (83.25 Mmol at N/C = 3.0) | Total NH3-equivalent reactor feed is 1,417.8 t/day (83.25 Mmol at N/C = 3.0); the NH3-equivalent recycle equals this total minus 572.8 t/day of fresh make-up (845.0 t/day net recycle) |
| Reaction water generated in Step 2 | t / day | 300.0 | 300.0 (16.65 Mmol H2Ó) | A água é removida durante a concentração; a ureia residual no condensado do processo é hidrolisada e amônia e CO2 são recuperados por decapagem. |
| Reator de saída de carbamato de amônio não convertido | t / day | 0.0 | 866,6 (11,10 Mmol NH2COONH4) | Decomposto em estágios de recuperação de HP stripper e LP |
| Excesso livre de NH que não reagiu3 deixando reator | t / day | 0.0 | 472,6 (27,75 Mmol de NH livre3) | Descascado e condensado em condensador de carbamato HP |
| Efluente líquido total do reator para o stripper HP | t / day | 1,300.0 | 2.639,2 (mais água reciclada) | Governa a contagem e o dever do tubo de remoção de filme descendente |
| Carbamato total + NH3 reciclar carga | t / day | 0,0 t/d | Rede reciclada de 1.326,2 t/d (1.339,2 t/d não convertida) | Após perdas no circuito, a reciclagem contém 481,2 t/dia de CO2 equivalente e 845,0 t/dia de NH3 equivalente, totalizando 1.326,2 t/dia na base de alimentação declarada da tabela. |
Integração de matéria-prima: por que as plantas de ureia ficam próximas às unidades de amônia Haber-Bosch
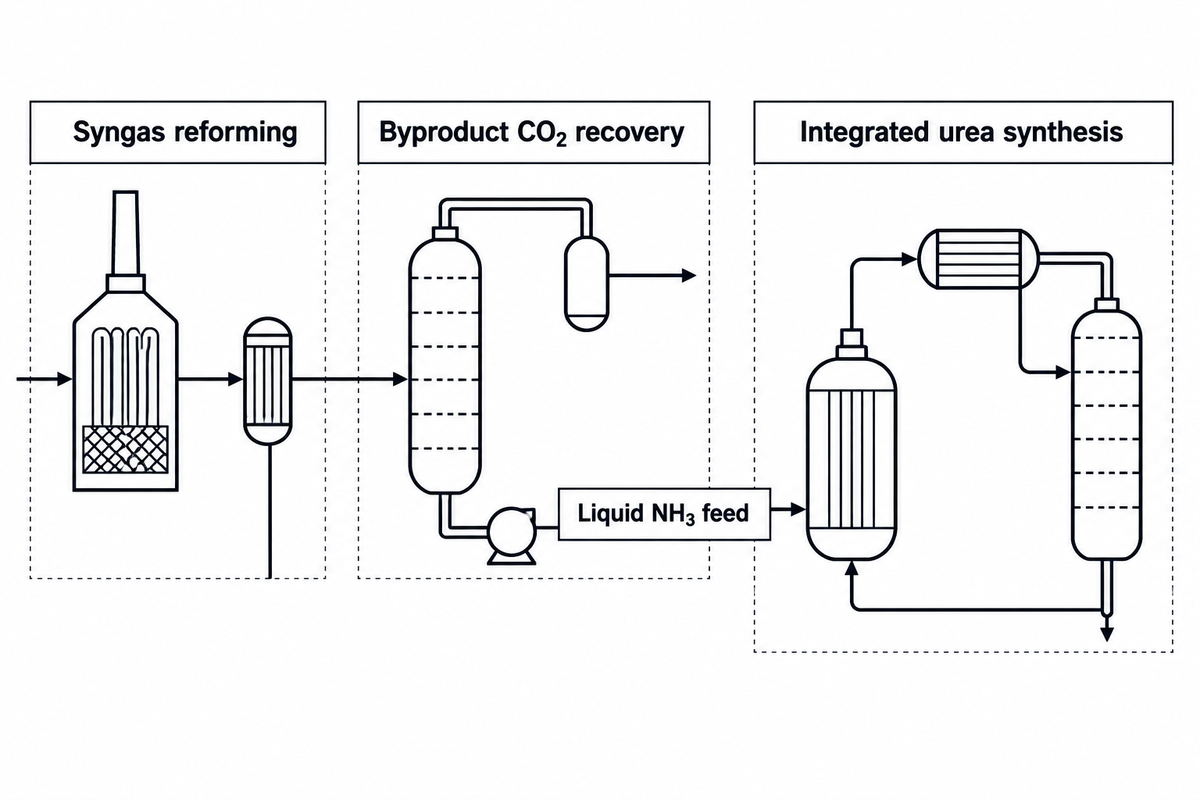
As fábricas comerciais de ureia quase nunca funcionam como instalações químicas independentes porque a reforma integrada de hidrocarbonetos Haber-Bosch fornece hidrogénio para amónia e dióxido de carbono subproduto para ureia. A operação integrada da reforma de hidrocarbonetos Haber-Bosch fornece ambos H2 para a amônia e dióxido de carbono do subproduto para a síntese da ureia, e dá uma vantagem econômica distinta A unidade com preparação do gás da matéria prima é situada adjacente à unidade da amônia de Haber-Bosch Como detalhado em Briefing no 112 do Centro de Política de Marketing Agrícola da Montana State University, 0, reforma de hidrocarbonetos gera duas saídas simultaneamente Ele fornece H2 produzir amônia e dióxido de carbono subproduto concentrado para produzir uréia.
A uréia é feita de gás natural, carvão ou petróleo?
A maior parte da ureia do mundo é derivada do gás natural através da reforma do metano a vapor ou do carvão através da gaseificação, o método predominante na China O óleo combustível pesado e a nafta de petróleo representam uma pequena e legada parcela A reforma do hidrocarboneto fornece tanto o hidrogênio necessário para sintetizar amônia quanto o dióxido de carbono cativo necessário para a síntese de uréia.
Num fornecimento complexo integrado amônia e uréia para produção de fertilizantes, gás natural (CH4) ou carvão gaseificado reage com vapor e ar/oxigênio Esta etapa de reforma gera gás de síntese contendo H2, CO e CO2. Os reatores de mudança de água-gás convertem então CO e vapor em H adicional2 e CO2. Antes da corrente de gás entrar no reator de amônia Haber-Bosch, uma unidade de remoção de ácido-gás esfrega o gás de síntese Usando alcanolamina (MDEA) ou soluções quentes de carbonato de potássio, recupera CO2 com 98,5% de pureza de 9,5%.
Conforme divulgado em WO2025155218A1, o CO2 é comprimido a 140-160 bar (aprox. 2.031-2.321 psi) Antes de entrar no loop de síntese de alta pressão, a alimentação de CO 2 passa por três pontos de verificação de controle de qualidade:
- Remoção total de enxofre: Os compostos de enxofre envenenam leitos catalíticos de remoção de hidrogênio e aceleram a corrosão ativa em tubos de remoção de aço inoxidável.
- Remoção catalítica de hidrogênio: CO recuperado2 pode conter hidrogênio transportado através da remoção de ácido-gás; a remoção catalítica de hidrogênio reduz o risco de acúmulo de hidrogênio com oxigênio no circuito de síntese Um reator catalítico de platina ou paládio oxida o H residual2 regar antes da compressão final.
- Dosagem controlada de oxigênio por passivação: Ar ou oxigênio medido é injetado no CO2 a sucção do compressor para que o oxigênio dissolvido mantenha o filme de óxido passivo em equipamentos de aço inoxidável de alta pressão.
| Rota de matéria-prima e reforma | Regiões Primárias | Cativo CO2 Saldo por tonelada NH3 | Impact on Urea Synthesis Loop |
|---|---|---|---|
| Natural Gas Steam Methane Reforming (SMR) | North America, Middle East, Russia, Europe | ~1.15–1.25 t process CO2 captured per t NH3 (~1.29 t CO2 needed for full conversion to urea) | The captured process CO2 supports approximately 89.1%–96.9% conversion of NH3 capacity to urea; optional flue-gas CO2 recovery closes the balance. |
| Autothermal Reforming (ATR) / Gas POX | Large-scale mega-plants & blue ammonia hubs | Higher process-gas CO2 share captured at elevated pressure | Oxygen-fed ATR and gas POX require an oxygen supply, commonly from an air separation unit; air-fed ATR introduces nitrogen with the process air. |
| Coal Gasification (Anthracite / Bituminous) | China (dominant domestic route) | >2.0–2.8 t process CO2 generated per t NH3 (substantial CO2 surplus) | Requires deep sulfur removal; Rectisol and Selexol are established acid-gas removal options. |
| Electrolytic Green Hydrogen + N2 | Emerging renewable fertilizer projects | 0.0 t captive CO2 (complete stoichiometric carbon deficit) | Requires an external CO2 supply for urea synthesis; captured industrial CO2, biogenic CO2, and direct-air-captured CO2 are possible feedstocks. |
Loops de síntese de alta pressão comparados: remoção de CO2 vs. auto-descascamento NH3
Early complete-recycle urea plants decomposed unconverted carbamate by depressurizing the entire reactor effluent to medium and low pressure. That layout consumed lots of steam and electric power to pump the carbamate solution back to 200 bar. Later urea manufacturing eliminated this energy penalty through high-pressure stripping. Unconverted ammonium carbamate is decomposed at the same pressure as the synthesis reactor in an isobaric loop.
Como a remoção de CO2 se compara à auto-remoção de NH3 em uma alça de síntese de ureia?
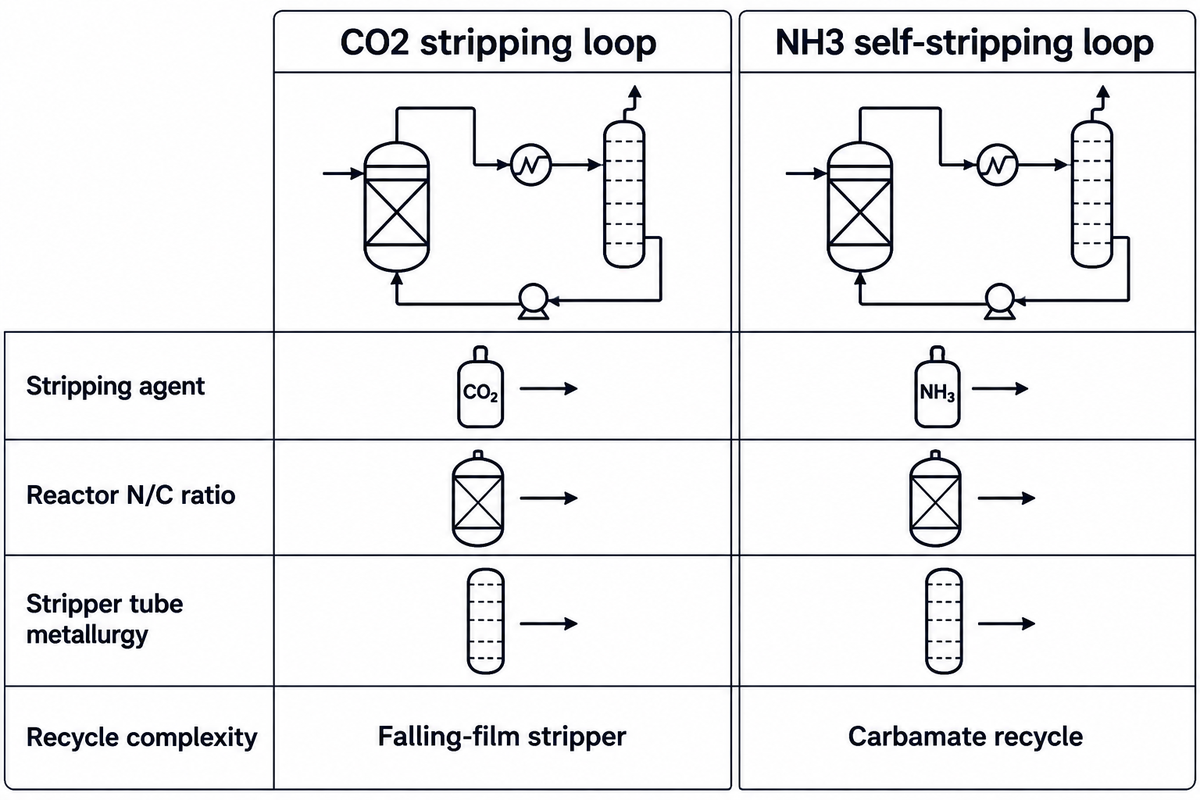
CO2 stripping (Stamicarbon / Uhde) uses counter-current CO2 gas to strip reactor effluent at 140-145 bar (N/C ≈ 3.0), whereas NH3 self-stripping (Saipem) uses thermal heating and excess ammonia at 150-155 bar (N/C = 3.3-3.6).
De acordo com Stamicarbon’s high-pressure stripper design specification, Chemical Engineering’s analysis of the NH3 self-stripping process e Mark Brouwer’s UreaKnowHow synthesis loop comparison, three licensor architectures prevail in modern capacity:
- CO2 Stripping Process (Stamicarbon / thyssenkrupp Uhde, >50% licensing share): Operates at an optimum synthesis pressure of 140–145 bar (14.0–14.5 MPa) and 180–185 °C with an N/C molar ratio of 2.95–3.1. Reactor solution flows down a vertical falling-film shell-and-tube stripper heated on the shell side by 20–25 bar steam. Counter-current fresh gaseous CO2 strips out NH3 e CO2 by reducing NH3 partial pressure. Overhead gases condense in a high-pressure pool condenser or vertical carbamate condenser, raising 4.5–5.5 bar steam for evaporation.
- NH3 Self-Stripping Process (Saipem / Snamprogetti, ~35% licensing share): Operates at 150–155 bar and N/C = 3.3–3.6. All fresh CO2 enters the reactor directly rather than entering the stripper. The falling-film stripper uses shell-side high-pressure steam (reaching 205–210 °C at the stripper bottom) so dissolved excess ammonia boils out and strips decomposed CO2. A high-pressure liquid-ammonia-driven ejector circulates carbamate from the condenser back to the reactor without moving mechanical parts.
- Toyo Engineering’s ACES21 process uses CO2 stripping and carbamate condensation; UreaKnowHow reports approximately 145–155 bar, N/C = 3.7–4.0, and ~15% global licensing share for this process.
Recent synthesis patent disclosures refine this high-pressure envelope further. Pedido de Patente da OMPI WO2025155218A1 (2025) e Pedido de Patente USPTO US20120302789A1 opere o reator 14.0.0 a 6,0 MPa e 1700 °C, o stripper a 18 10 °C e o condensador de carbamato a 160 °C. Adicionar pré-reatores e otimizar a recuperação de baixa pressão a 26 bar reduz o consumo de vapor.
| Parâmetro Loop | CO2 Descascamento (Estamicarbono/Uhde) | NH3 Auto-despojamento (Saipem) | ACES21 CO2 Descascamento (Toyo) |
|---|---|---|---|
| Participação aproximada no licenciamento global | >50% das plantas de decapagem | ~35% das plantas de decapagem | ~15% das plantas de decapagem |
| Pressão do loop de síntese | 140,145 bar (14,014,5 MPa) | 150,55 bar (15,015,5 MPa) | 145 155 bar (14,5 15 MPa) |
| Temperatura de funcionamento do reator | 180185 °C | 185190 °C | 182190 °C |
| Temperatura inferior do stripper | 180185 °C (CO2 envelope stripper) | 205 210 °C (descascamento térmico) | 185195 °C |
| Reator NH3:CO2 razão molar (N/C) | 2.95–3.10 | 3.30–3.60 | 3.70–4.00 |
| Agente de decapagem primário em decapagem HP | CO fresco contracorrente2 gás de alimentação | Excesso fervido NH3 (autofita térmica) | CO contracorrente2 + bandejas internas |
| Driver de circulação de loop HP | Cabeça de elevação ou diferença de densidade do termossifão; ejetor de amônia líquida em configurações assistidas por ejetor | HP líquido-NH3-ejetor de carbamato acionado | Cabeça de elevação ou ejetor de carbamato HP |
| Estágios de recuperação de carbamato a jusante | Único estágio de recuperação LP (~3 bar) | Estágio MP (~17 20 bar (20 bar) estágio LP (~3) 5 bar) | Recuperação MP + LP com integração de calor |
| Metalurgia típica de tubulação de stripper HP | 25Cr-22Ni-2Mo (UNS S31050) ou Safurex | Bimetálico 25-22-2/Zr ou OmegaBond Zr/Ti | Duplex DP28W or 25Cr-22Ni-2Mo |
Condensadores de Carbamato, Strippers e Metalurgia de Alta Pressão: Prevenindo a Corrosão Ativa
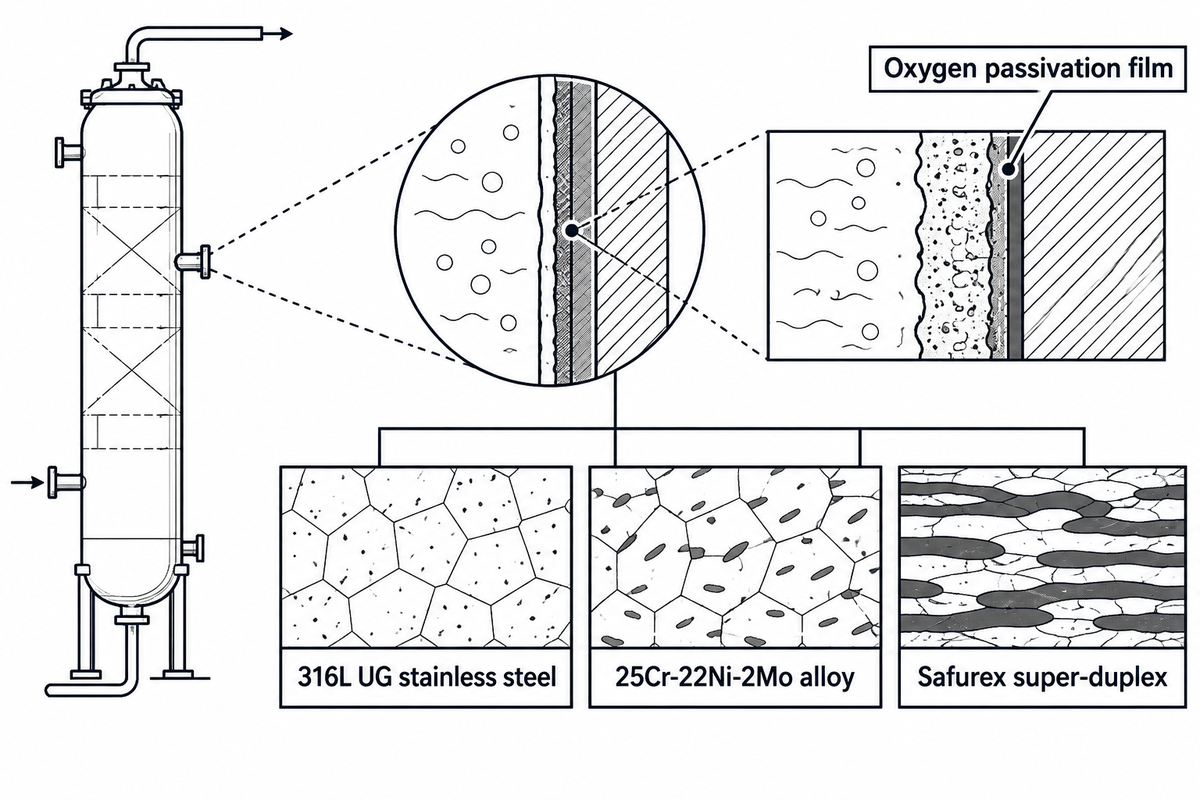
Hot aqueous ammonium carbamate at 180-210 °C and 140-250 bar is one of the most aggressive process fluids in the chemical industry. Standard commercial 304L or 316L stainless steels corrode rapidly in high-pressure carbamate service. Selective inter-granular attacks lead to dissolution of delta-ferrite phases and depleted-grain-boundary molybdenum.
To prevent vessel or heat-exchanger failure, high-pressure urea reactors, falling-film strippers, and carbamate condensers rely on specialized alloys. These grades are documented in UreaKnowHow’s metallurgical review of stainless steels in urea plants e Alleima’s high-pressure urea stripper tube specifications:
- Modified 316L Urea Grade (UNS S31603 / 3R60 UG): UreaKnowHow reports a maximum ferrite limit of ≤0.6% for this grade. Mills qualify it via the ASTM A262 Practice C (Huey) boiling 65% nitric acid test (five 48-hour periods) at ≤0.60 mm/year to screen intergranular attack susceptibility.
- 25Cr-22Ni-2Mo Austenitic Steel (UNS S31050 / WSN 1.4466 / 2RE69): Per Alleima and UreaKnowHow, this grade nominally contains 25% Cr, 22% Ni, and 2% Mo for stripper tubes and carbamate condenser bundles. Under Brouwer / UreaKnowHow’s test conditions, dropping dissolved oxygen from 5–7.3 ppm to 3 ppm shifted UNS S31603 from 0.12 mm/year (passive) to 30–40 mm/year (active corrosion). By contrast, UNS S31050 stayed passive at 0.03 mm/year down to 3 ppm O2 before turning active (10 mm/year) at 0.5–1 ppm O2.
- Super-Duplex Safurex (29Cr-6.5Ni-2Mo-N): In Heat Exchanger World’s Safurex study, super-duplex Safurex shows a general carbamate corrosion rate below 0.01 mm/year. It also resists steam-side chloride stress corrosion cracking (SCC), while loop oxygen dosing still accounts for all wetted circuit materials.
- Bimetallic Zirconium and OmegaBond (Zr/Ti) Stripper Tubes: Used in Saipem NH3 self-strippers where bottom temperatures reach 205–210 °C. UreaKnowHow reports that mechanical bimetallic tubes (a Zirconium inner liner inside a 25-22-2 outer tube) achieve a 10–15 year stripper life, versus 20–25 years for other HP vessels. Operators often flip mechanical bimetallic strippers after 6–8 years. OmegaBond tubes use a metallurgical bond between zirconium and titanium to eliminate the unbonded interfacial crevice. UreaKnowHow describes solid-state extrusion below 50% of the melting point without specifying the reference metal or temperature scale.
Past tube selection, Heat Exchanger World’s review of shell-and-tube weld overlay cladding outlines carbon-steel tubesheet cladding rules. Heat Exchanger World describes tubesheet weld-overlay cladding with a minimum 1.5 mm depth of undiluted corrosion-resistant alloy, citing API Std. 660 and the use of buffer (“butter”) passes to control substrate dilution. WIPO Patent Application WO2025206949A1 (2025) shows that the erosion of metallic liquid dividers causes incomplete wetting of the film and dry (oxygen deprived) spots, which is the motivation behind using ceramic liquid dividers. On Eng-Tips HP urea loop inspection threads, plant engineers discuss the frequency of inspections performed on high-pressure urea vessels and exchanger bundles during turnaround. The Matriz de diagnóstico de corrosão e incrustação do processo de ureia de 9 zonas below covers nine equipment zones, linking mechanisms of deterioration to operational indicators and maintenance actions. For basic exchanger design and deposit mechanisms, refer to our tube-sheet heat exchanger design and inspection guide, industrial heat exchanger fouling mechanisms guide, e automated tube bundle extraction and cleaning systems.
| Loop Stage & Equipment Zone | Operating Envelope & Fluid | Primary Corrosion / Fouling Mode | Online Indicator & Turnaround Action |
|---|---|---|---|
| 1. HP Reactor Loose Liner & Weep Holes | 180–200 °C, 140–250 bar urea + carbamate | Active weld-zone corrosion or liner pinhole attack on 316L UG / Safurex | Continuous NH3/CO2 leak detection on shell weep holes; dye-penetrant weld audit |
| 2. HP Stripper Top Liquid Divider & Ferrule | 180–190 °C two-phase reactor effluent entry | Distribution hole erosion causing uneven film wetting and dry-spot attack | Rising stripper outlet NH3 slip; inspect tangential holes or upgrade to ceramic divider |
| 3. HP Falling-Film Stripper Tube Bundle | 185–210 °C falling carbamate film + HP steam shell | Active corrosion (30–40 mm/yr on 316L UG if O2 starved) or bimetallic crevice attack | Lab Ni/Cr/Fe ppm in urea product + tube wall NDE inspection matched to alloy permeability during turnarounds |
| 4. HP Stripper Tubesheet Weld Overlay | Determine tubesheet overlay temperature from equipment design basis (180–210 °C applies to stripper carbamate solution in WO2025155218A1) | Carbon-steel dilution during overlay welding can lower corrosion-resistant alloy content at the process-facing surface; Heat Exchanger World cites API Std. 660 for a minimum 1.5 mm undiluted depth | Ferritescope check for low ferrite content on 316L UG overlays plus boroscope weld root and dye-penetrant inspection |
| 5. HP Carbamate / Pool Condenser U-Bundle | 160 °C gás de condensação 180 °C vs. 4 5,5 bar vapor LP | Cloreto do lado da casca SCC em tubos austeníticos + desgaste por fretting defletor | Condutividade do vapor LP/NH3 pico; especifique tubos duplex Safurex + controle de cloreto BFW |
| Trocadores de aquecedor de descompositor 6. MP /LP | 135165 °C a 25 °C decomposição de carbamato bar20 | Erosão intermitente bifásica de carbonato/bicarbonato e incrustação de óxido de ferro | Abordagem de temperatura ampla; feixe removível de hidroblastos a pressão nominal para metalurgia de tubos e espessura de parede restante (sistemas de limpeza classificados até 40.000 PSI) |
| Condensadores de superfície do evaporador de vácuo 7 | 60 °40 ° 0,03 C sob vácuo.35 bar abs | Crosta de arrastamento de ureia sólida + incrustação de carbonato de água de resfriamento | Perda de vácuo (aumento da pressão absoluta) + fluência do biureto; descarga de condensado + limpeza do feixe |
| 8. permutador de alimentação do hidróliser do condensado do processo | 1800230 °C, 155 5 bar diluir NH3/CO2/ureia água | Carbamato de amônio diluído/corrosão de carbonato em zonas afetadas pelo calor da solda | Efluente removido NH3/ureia >5 ppm; trocador de casco e tubo de teste de pressão |
| 9. priling / granulação molhado purificador refrigeradores | 40 °C licor de ureia recircado + esfoliação ácida | Polímero de ureia-formaldeído cristalizado e tamponamento de lodo de poeira | Subida do purificador ΔP; lavagem quente do condensado + punção do tubo de alta pressão |
Concentração de vácuo, controle de biureto e tratamento de condensado de processo
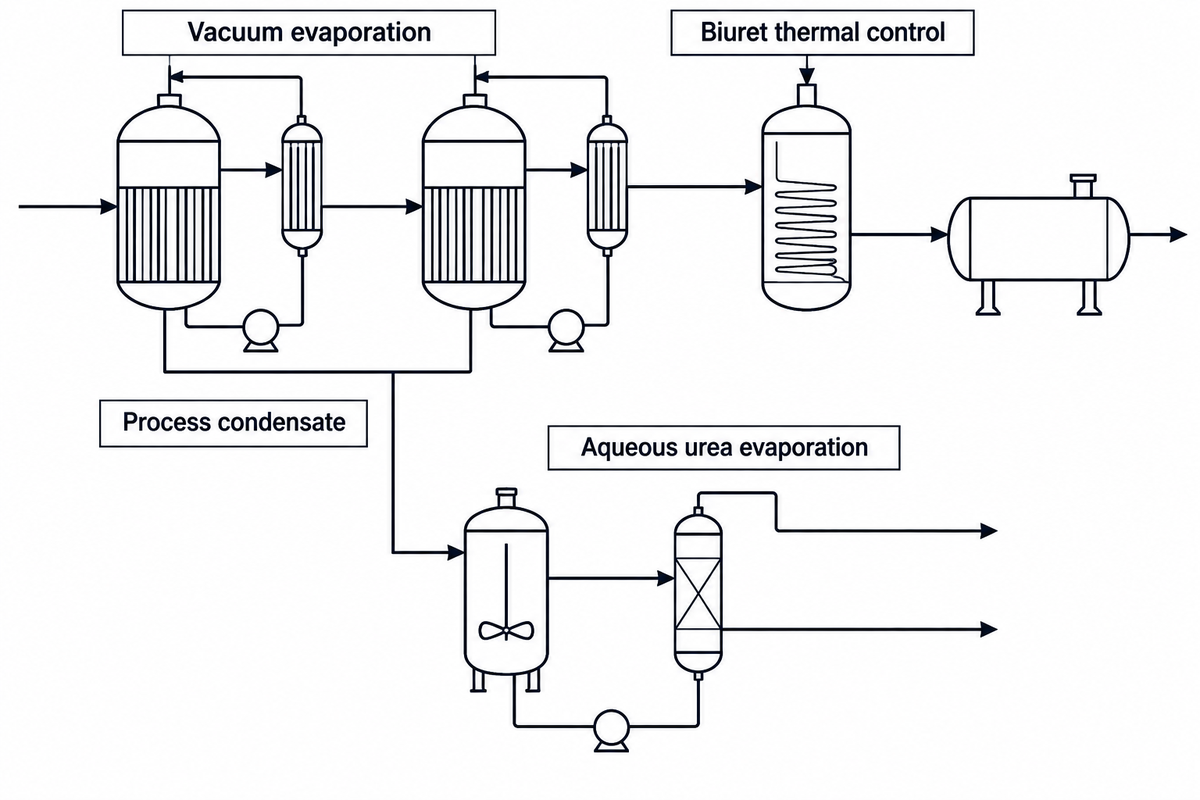
Após a remoção e recuperação a jusante decompor carbamato de amônio residual e remover amônia e dióxido de carbono, a solução aquosa contém 70 a 77% em peso de ureia A conversão dessa solução em ureia sólida requer a evaporação da água restante sem superaquecer o fundido Como observado em EPA AP-42 dos EUA Seção 8.2, a solução aquosa de ureia começa a se decompor termicamente acima de 60 °C (140 °F) em biureto (NH2CONHCONH2) e amônia livre A dimerização acelera acentuadamente perto e acima do ponto de fusão da ureia pura de 132,7 °C:
Dimerização Térmica de Biureto: 2 CO(NH2)2 ↔ NH2CONHCONH2 (Biureto) + NH3 ↑
Por que o biureto é estritamente policiado na fabricação de fertilizantes? o excesso de biureto é fitotóxico para germinar sementes e folhagem cítrica ou de abacaxi O Agricultural 46-0-0 identifica o grau nutritivo do fertilizante; a ureia de baixo biureto é usada para aplicações foliares sensíveis Enquanto isso, o ISO 22241-1 automotivo limita o biureto a ≤0,3% em peso na solução aquosa AUS 32% em peso acabada A alta temperatura e o tempo de residência líquido prolongado aceleram a formação de biureto, então as plantas concentram a solução de ureia a 74% em peso em dois estágios de evaporação a vácuo O estágio 1 opera a 0,250,35 bar abs (~95% em peso), e o estágio 2 opera a 0,030,06 bar abs e 138140 °C com tempo de residência em escala de segundos. Isso produz 9698,5% em peso para granulação ou 9999% em peso para fusão.
Evaporar 300 kg de água de reação por tonelada métrica de ureia também gera condensado de processo contaminado Ele contém 16 wt% NH dissolvido3, CO2, e ureia arrastada Na EPA AP-42 Tabela 8.2-1, o fator de emissão de amônia de formação e concentração de solução descontrolada é de 9,23 kg/Mg (18,46 lb/ton).Em vez de ventilar ou descarregar esse fluxo, as plantas modernas processam a água através de um hidrozer profundo aquecido a vapor a 180 230 °C e 1535 bar. O hidrozer converte a ureia residual em amônia e dióxido de carbono (CO (NH2)2 + H2O → 2NH3 + CO2), e o equipamento de dessorção associado remove os gases resultantes.
Terminando o derretimento: torres de perfuração vs. granulação de leito fluido
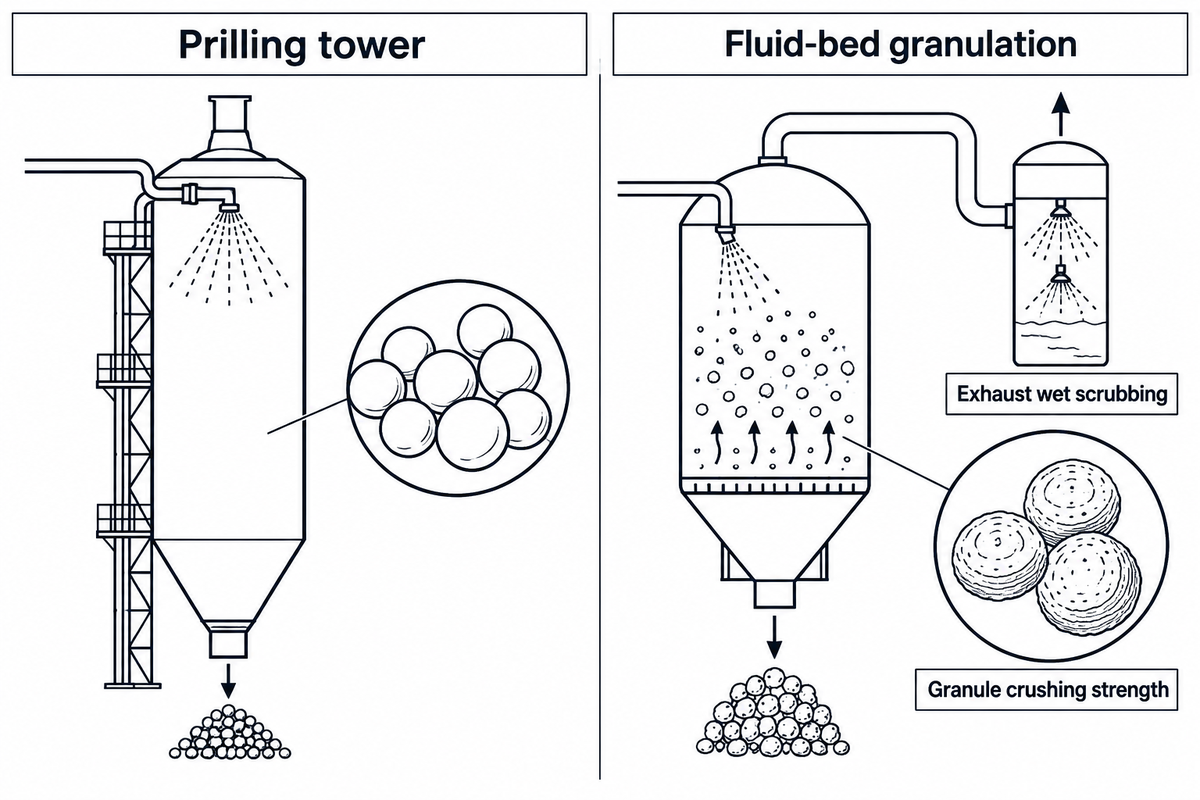
As etapas finais de acabamento do processo de produção de ureia convertem a ureia fundida concentrada em partículas sólidas de fluxo livre via prilling, granulação e revestimento protetor de sólidos As plantas mais antigas favoreceram torres de prilling de calado natural ou de calado forçado por seu menor custo de capital e baixa demanda de energia Por outro lado, os complexos de exportação modernos instalam predominantemente granuladores de leito fluidizado para produzir fertilizante de ureia moderno com resistência de esmagamento superior.
Uma visão mecânica contra-intuitiva é documentada por Comparação de engenharia de granulação e granulação de Kreber e medido em Estudo de Engenharia de Procedia da White Rose University (Rahmanian et al., 2015). explica porque os prills não conseguem combinar a força de esmagamento dos grânulos simplesmente aumentando o tamanho das gotas:
- Cavidade de encolhimento do prill de solidificação para dentro: Em uma torre de prilling, quase anidro 99.5. a torre fundida 9.8 wt% é pulverizada a partir de um balde de prilling rotativo no topo de uma torre cilíndrica alta As gotículas de queda esfriam e solidificam contra o ar ambiente ascendente da casca externa para dentro Porque a ureia sólida cristalina (1.32 g/cm3) ocupa menos volume do que a ureia fundida, o congelamento para dentro puxa o líquido em direção à casca e deixa uma cavidade de encolhimento interna no centro Gotículas maiores formam um núcleo oco maior Nos testes de esmagamento lateral de laboratório de Rahmanian et al., os pinos de 1,65 mm falharam com uma carga média de 3,80 N (~0,39 kgf na amostra incondicionada testada; prills condicionados comerciais especificam 0,81,5 kgf).
- Camadas de cebola-pele em granulação de leito fluidizado: Em um granulador de leito fluidizado, um 96 9% % % % 0% 0 ureia é condicionado com.20. 5% % % 0% 0% 0% 0% 0% 0% 0% 0% 0% 0% 0% 0% 00% 000 000 000 000 000 000 000 000 000 000 000 000 000 000 00 000 000 000 000 000 00 00 00 0 000 00 0 0 0 00 00 00 00 00 00 0 0 0 0 0 0 0 0 0 0 0 0 00 0 0 0 0 0 0 0 0 00000 0 0 0 000 00 000000000 00000000 00000 00000000000000000000000000000000000000000000000000000000000000000000000.
As operações de acabamento também exigem uma engenharia rigorosa da qualidade do ar. Como observam os operadores Eng-Tips tambor rotativo granulador de construção roscas, o ar de resfriamento arrasta 10% a 20% da poeira do produto em granuladores de tambor (~ 4,3 m /14 pés de diâmetro) Fluxos de ar desequilibrados causam rápida incrustação da culatra. EPA AP-42 dos EUA Tabela 8.2-1 publishes population-average emission factors for inventory estimation rather than statutory source-specific compliance limits. In that table, nonfluidized agricultural prilling averages 1.9 kg/Mg (3.8 lb/ton) uncontrolled particulate and 0.032 kg/Mg controlled (98.3% wet-scrubber efficiency) with 0.43 kg/Mg ammonia. Fluidized-bed prilling averages 3.1 kg/Mg uncontrolled and 0.39 kg/Mg controlled with 1.46 kg/Mg ammonia. Controlled drum-granulation particulate emissions average 0.115 kg/Mg (0.230 lb/short ton) after scrubbing a 120 kg/Mg (241 lb/ton) scrubber inlet load, with ammonia emissions of 1.07 kg/Mg.
Especificações do produto: Agrícola 46-0-0 vs. ISO 22241 DEF e Classes Industriais
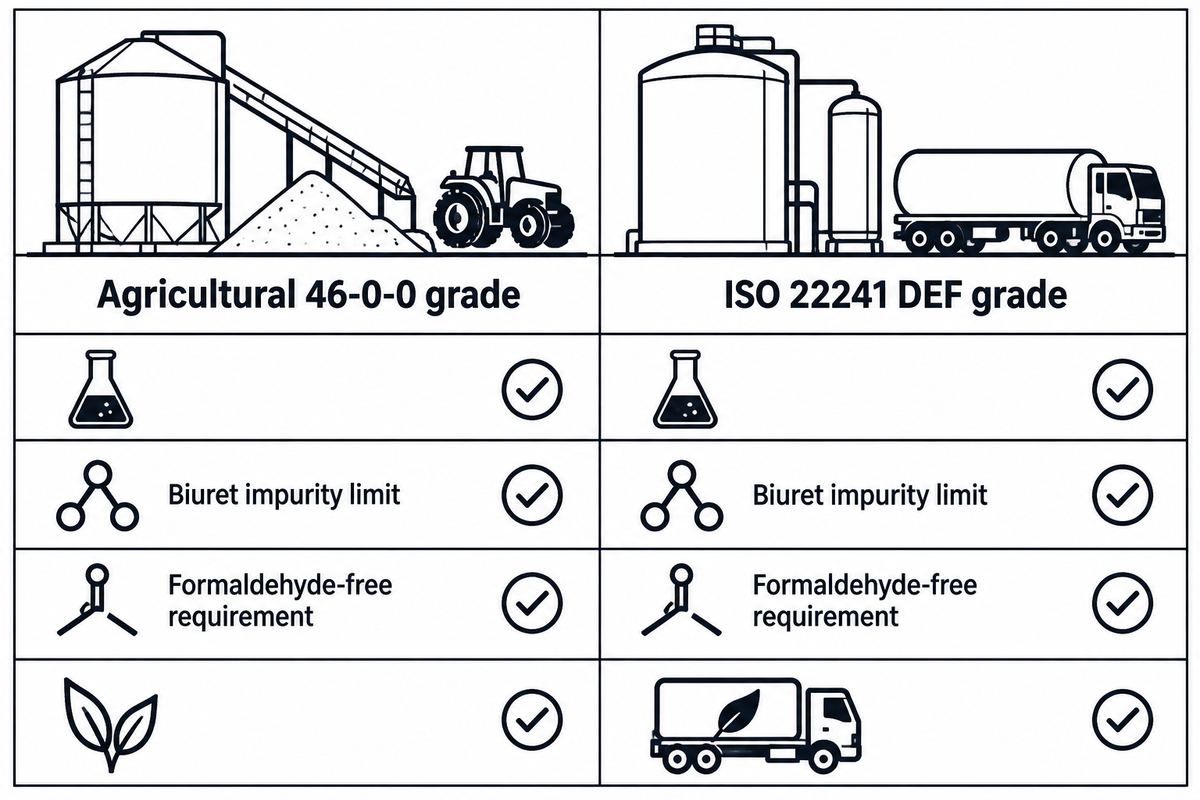
Roughly 90% of global urea produced each year goes to agricultural use on soil and crops to boost crop yields. Among commercial fertilizers used, it is the best solid fertilizer in agriculture and outperforms ammonium nitrate, calcium ammonium nitrate and ammonium sulfate, in terms of total nitrogen concentration. The remaining roughly 10% serves industrial applications including urea-formaldehyde resins, melamine, pharmaceutical intermediates, and automotive Diesel Exhaust Fluid (DEF / AUS 32, where an inline process refractometer verifies 32.5 wt% solution concentration). Urea is a highly soluble nitrogenous compound that offers concentrated plant nutrient nitrogen and blends well with monoammonium or diammonium phosphate (MAP/DAP). Purity specifications distinguish dry-solid and aqueous-solution mass bases. Agricultural 46-0-0 identifies the fertilizer’s nutrient grade, whereas ISO 22241-1 limits biuret to ≤0.3 wt% in finished 32.5 wt% aqueous AUS 32 solution.
A critical procurement mistake highlighted in ISO 22241-1:2019 technical compliance guidance for AUS 32 / DEF is dissolving standard agricultural 46-0-0 granules in water to manufacture SCR emission fluid. During fluidized-bed granulation, urea solution is conditioned with 0.2–0.5 wt% urea-formaldehyde additive. Under ISO 22241-1:2019, finished 32.5 wt% (31.8–33.2 wt%) aqueous DEF solution must contain ≤5 mg/kg (5 ppm) aldehydes and ≤0.3 wt% biuret. Trace metals (Ca, Fe, Cu, Zn, Cr, Ni, Al, Mg, Na, K) must stay within ≤0.2–0.5 mg/kg per element. Agricultural-grade urea can introduce contaminants and metals into DEF that impair SCR system performance. In addition, formaldehyde-conditioned granules can cause the finished 32.5 wt% urea solution to exceed the ISO 22241-1 aldehyde limit of 5 mg/kg. Automotive-grade urea must come from unconditioned melt or dedicated formaldehyde-free technical prills.
| Specification Parameter | Agricultural Prilled 46-0-0 (Dry Solid Basis) | Agricultural Granular 46-0-0 (Dry Solid Basis) | ISO 22241-1 AUS 32 / DEF (32.5 wt% Solution Basis) |
|---|---|---|---|
| Primary end-use market | Direct soil application, fertigation, foliar spray | Bulk mechanical NPK blending (with MAP/DAP) | Diesel SCR NOx reduction (automotive/marine) |
| Total nitrogen / urea content | ≥46.0 wt% N (dry solid fertilizer basis) | ≥46.0 wt% N (dry solid fertilizer basis) | 31.8–33.2 wt% urea (32.5 wt% target in demineralized H2Ó) |
| Maximum biuret content (note mass basis) | Set by buyer contract and crop application (low-biuret grades specified for sensitive foliar use) | Set by buyer contract and regional fertilizer standard on a dry solid basis | ≤0.3 wt% on finished 32.5 wt% solution basis |
| Formaldehyde / aldehyde conditioning | 0.0–0.3 wt% UF conditioner (unconditioned for DEF/resin) | 0.2–0.5 wt% urea-formaldehyde conditioning additive | ≤5 mg/kg aldehydes in the finished solution. |
| Moisture / water content | ≤0.3–0.5 wt% H2O | ≤0.2–0.4 wt% H2O | ~67.5 wt% ultrapure demineralized water |
| Dominant particle diameter | 1.5–2.2 mm (~1.65 mm mean in lab study) | 2.0–4.0 mm (2.82–3.06 mm dominant in lab study) | Aqueous liquid solution (32.5 wt% urea in demineralized water) |
| Particle crushing strength | 3.80 N (~0.39 kgf) lab sample; 0.8–1.5 kgf commercial | 10–17 N (~1.02–1.73 kgf) lab sample; 2.5–4.0 kgf commercial | Not applicable (liquid solution; freezes at −11 °C) |
| True crystal vs. loose bulk density | 1.32 g/cm3 crystal; 0.72–0.78 g/cm3 bulk | 1.32 g/cm3 crystal; 0.72–0.78 g/cm3 bulk | Aqueous solution monitored via inline refractometer |
| Trace metals (Ca, Fe, Cu, Zn, Cr, Ni, Na, K) | Governed by destination market fertilizer contaminant regulations and buyer purchase specifications | Governed by destination market fertilizer contaminant regulations and buyer purchase specifications | ≤0.2 to ≤0.5 mg/kg per element; insolubles ≤20 mg/kg |
Fornecimento global, benchmarks de consumo de serviços públicos e perspectivas de uréia verde
The global supply of urea, the most concentrated solid nitrogenous fertilizer in modern agriculture, tracks natural gas and coal feedstock availability. According to USGS nitrogen statistics and the relatório de fertilizantes FAS do USDA, China, Índia, Rússia e Oriente Médio respondem pela maior parte da produção de nitrogênio e uréia Nos EUA, o fertilizante compreende 36% dos custos operacionais do milho e 35% dos custos operacionais do trigo O fornecimento de uréia nos EUA combina a produção doméstica com importações marítimas e terrestres do Catar, Argélia, Rússia, Canadá e Nova Orleans (NOLA) é uma porta de entrada de importação chave do Golfo Instalações sujeitas a EPA 40 CFR dos EUA Parte 98 siga os seus requisitos de comunicação de gases com efeito de estufa.
Ao considerar reformas de plantas, retrofits de ureia azul/verde ou substituições de trocadores de calor, os engenheiros avaliam o consumo de matéria-prima e serviços públicos por tonelada métrica de ureia separadamente dos preços dos fertilizantes à vista.
- Amônia líquida (NH3) matéria-prima: 567 kg/estequiométrica mínima; 570 kg (80 kg/t (0,57 t 0,58 t/t) em plantas de decapagem comerciais.
- Dióxido de carbono gasoso (CO2) matéria-prima: 733 kg/estequiométrico mínimo 740 kg (0,74 t/t 70 kg/t (0,74 t/t) em plantas comerciais.
- Consumo de vapor 20025 bar HP5 bar stripper + recuperação LP50 (50 kg/t urea), com 355 450 kg de 4./t5.5 bar vapor de baixa pressão cogerado no condensador de carbamato de alta pressão.
- Consumo de energia elétrica: 2035 kWh/t em gravidade/ejetor CO2 plantas de extração com CO acionado por turbina2 compressores, ou 85 kWh/t de 15 kWh/t com acionamentos de motores elétricos e sopradores de granulação de leito fluidizado.
- Restrição de carbono da ureia verde: A substituição da reforma de gás natural pela eletrólise de água renovável elimina o CO cativo2 geração. cada trem de ureia verde MTPD 1.000 deve garantir 740 toneladas 70 por dia de CO biogênico purificado ou capturado2.
Lista de verificação RFQ de engenharia para trocadores de calor, condensadores e manutenção de pacotes de plantas de ureia
- Arquitetura de loop e envelope operacional: indique se o loop de síntese usa CO2 decapagem (decapagem (1801404, 185 bar, 185 °C, N/C e 3,0) ou NH3 auto-estritagem (150 ° 55 bar, 15 ° 55 bar, 210 N/C, = 3.3.6).
- Qualificação austenítica e duplex: Especifique UNS S31603 de baixa ferrita (316 L UG com ASTM A262 Prática C ≤0,60 mm/ano triagem intergranular por UreiaKnowHow).Para decapantes de serviço superior, selecione UNS S31050 (25 Cr-22 Ni-2 Mo), super-duplex Safurex ou tubos bimetálicos Zr/Ti. Heat Exchanger World cita API Std. 660 para uma profundidade mínima de 1,5 mm de liga resistente à corrosão não diluída no revestimento de cobertura de solda de folha de tubo; a especificação de sobreposição acabada também define a química de liga necessária na superfície molhada pelo processo.
- Projeto do oxigênio de passivação e do divisor: Nos testes de Brouwer/UreaKnowHow, 316L UG permaneceu passivo em 5,3 ppm de O dissolvido2, 25-22-2 permaneceu passivo a 3 ppm O2. Especifique divisórias líquidas de película descendente tangenciais ou cerâmicas para umedecimento uniforme do tubo.
- Extração de feixe de retorno e hidrojateamento: Verifique a folga do espaço de tração para decompositores MP/LP, evaporadores a vácuo e trocadores de hidrolisador Combine a pressão automatizada de hidrojateamento (sistemas avaliados em até 40.000 PSI) com a metalurgia do tubo e a espessura da parede com os da BOSHIYA equipamentos de processo petroquímico e químico equipe.
Perguntas frequentes sobre produção industrial de ureia
Qual é a produção de ureia e como são feitos os fertilizantes de ureia?
O fertilizante industrial de ureia produzido pela reação de amônia com dióxido de carbono por meio do processo Bosch-Me de duas etapas a 180 °C e 200 °C 140 °C 250 atm. Amônia líquida anidra e CO comprimido2 primeiro formar carbamam de amônio, que desidrata parcialmente a ureia e água decapagem e recuperação a jusante, em seguida, amônia não convertida e carbam para produzir uma solução aquosa de ureia 7 7 wt%. Após a remoção e reciclagem de gases não convertidos, evaporadores a vácuo concentrar o fundido para prilling ou granulação em fertilizante sólido 46-0-0.
Quem é o maior produtor de ureia do mundo e de onde provêm os EUA a maior parte da sua ureia?
China, Índia, Rússia e Oriente Médio representam as maiores regiões produtoras globais de ureia rastreadas nos relatórios de fornecimento de nitrogênio do USGS e USDA FAS. O fornecimento de ureia dos Estados Unidos combina a produção vegetal doméstica com importações marítimas e terrestres do Catar, Argélia, Rússia, Canadá e Nova Orleans (NOLA) serve como principal porta de entrada de importação do Golfo para remessas de fertilizantes a granel.
Quanto custa 1 tonelada de ureia para produzir e comprar?
Produzir 1 de ureia sólida requer 5700 kg de amônia líquida, 740 kg de vapor do Golfo 50 kg de dióxido de carbono e 750 toneladas métricas 50 kg de vapor do Golfo 50 kg de preços de compra a granel seguem índices de mercado FOB spot dos EUA (NOLA) do Oriente Médio em vez de cronograma fixo em dólares Os custos de produção em dinheiro refletem despesas de matéria-prima, energia e operação, enquanto a demanda sazonal de plantio influencia os preços de mercado; os resumos federais públicos não fixam um único custo em dólares por tonelada entre as instalações.
Qual é a densidade da ureia?
A ureia sólida cristalina pura tem uma densidade verdadeira de 1,32 g/cm3, 0, enquanto os fertilizantes ureia granulados e granulares comerciais têm uma densidade aparente frouxa de 0,72 g/c3 (720780 kg/m3).
Por que os grânulos de ureia agrícola padrão não podem ser diluídos diretamente para fazer o Fluido de Exaustão Diesel (DEF)?
Agricultural-grade urea can introduce contaminants and metals into DEF. Formaldehyde-conditioned granules (0.2–0.5 wt% urea-formaldehyde additive) can cause the finished 32.5 wt% urea solution to exceed the ISO 22241-1 aldehyde limit of 5 mg/kg, and contaminants can impair SCR system performance.
Especifique trocadores de calor personalizados e limpeza de pacotes de recuperação para plantas químicas e fertilizantes
A BOSHIYA projeta e fabrica trocadores de calor ASME e TEMA shell-and-tube, condensadores de processo e sistemas de limpeza de feixes de tubos de 40.000 PSI controlados por PLC A fabricação opera sob sistemas de gerenciamento de segurança e saúde ocupacional ISO 9001, ISO 14001 ambiental e ISO 45001 Revise nossos capacidades de equipamentos de plantas petroquímicas e químicas ou entre em contato com nossa equipe de engenharia para discutir seus requisitos de trocador de calor de ureia e petroquímica.
Referências e fontes
- AP-42 Capítulo 8.2: Ureia, Compilação de Fatores de Emissão de Poluentes Atmosféricos Agência de Proteção Ambiental dos EUA (EPA).
- Briefing no 112: Produção de Amônia e Uréia e Mercados de Fertilizantes Agrícolas Centro de Política de Marketing Agrícola da Montana State University.
- HERO ID 2009046: Formação de Ureia a partir de Dióxido de Carbono e Amônia Pesquisa on-line sobre saúde e meio ambiente da Agência de Proteção Ambiental dos EUA.
- Estatísticas e informações sobre nitrogênio, resumos de commodities minerais Centro Nacional de Informações sobre Minerais do Serviço Geológico dos EUA (USGS).
- Impactos e Repercussões dos Aumentos de Preços no Mercado Global de Fertilizantes Serviço Agrícola Estrangeiro do Departamento de Agricultura dos EUA (USDA FAS).
- 40 CFR Parte 98, Relatórios Obrigatórios de Gases de Efeito Estufa Agência de Proteção Ambiental dos EUA (eCFR, 2026).
- Urea Finishing Process: Prilling versus Granulation (Procedia Engineering, Rahmanian et al., 2015) Consórcio da Universidade White Rose.
- Especificação de equipamento de decapagem de alta pressão para plantas de decapagem de ureia Estamicarbono.
- Síntese de Ureia com Condensador de Piscina e Evaporação a Vácuo tecnologias de fertilizantes Thyssenkrupp Uhde.
- Aços Inoxidáveis e Outras Ligas em Usinas de Ureia (Mark Brouwer) Biblioteca Técnica UreaKnowHow.
- Folha de dados técnica de tubos de decapagem de ureia de alta pressão Alleima (anteriormente Sandvik Materials Technology).
- Tubulação de stripper de ureia de alta pressão e desenvolvimento superduplex Safurex Mundo do trocador de calor.
- Aplicações de revestimento em trocadores de calor Shell-and-Tube (API Std. 660) Mundo do trocador de calor.
- Produção de ureia a partir de amônia por meio de um processo de autodescascamento Revista Engenharia Química.
- Diferenças entre perfuração e granulação: mecânica de solidificação de gotículas Kreber.
- Guia de Especificação Técnica ISO 22241-1:2019 para AUS 32 /Fluido de Escape Diesel Anytime Fuel Pros /Referência ISO 22241.
- Análise do tamanho do mercado de ureia e da indústria (2026 Tamanho 034) Informações sobre negócios da Fortune.
- WO2025155218A1, Processo e Planta para Produção de Ureia OMPI /Patentes do Google, 2025.
- WO2025206949A1, Processo de Decapagem de Ureia com Divisor Líquido Cerâmico OMPI /Patentes do Google, 2025.
- US20120302789A1, Processo de remoção de ureia USPTO /Patentes do Google.