Entre em Contato com BOSHIYA

O ferro reduzido direto (DRI) é produzido pela conversão do minério de ferro em ferro metálico através da redução no estado sólido abaixo do ponto de fusão de 1.538 °C do ferro Os moinhos que avaliam a demanda por ferro reduzido direto precisam qualificar matéria-prima de menor resíduo para os fornos elétricos usados para derreter aços automotivos e laminados planos Para engenheiros que avaliam um processo de compra ou produção de DRI em toda a fabricação de ferro e aço, os pontos de partida práticos são qualificação matéria-prima, o Saldo de carga DRI-para-EAF, e requisitos de equipamento de gás de processo; o custo do aço produzido depende da química da ganga, do carbono, da temperatura de descarga e da confiabilidade do trocador de calor.
Conteúdo
mostrar
Olhando rapidamente para os parâmetros de engenharia
- Janela de processo: Redução em estado sólido de óxidos de ferro a ferro metálico a temperaturas abaixo do ponto de fusão do ferro sem fusão.
- Rotas dominantes: Fornos de eixo vertical à base de gás versus fornos rotativos à base de carvão; a metalização depende do processo e da matéria-prima.
- Triagem de pellets de grau DR: Ferro total preferido acima de 67% e ganga ácida (SiO2 +Al2O3) igual ou inferior a 2% no guia citado; índice de agrupamento testado a 850 °C de acordo com ISO 11256, com limites comerciais acordados para a planta.
- Formulários comerciais: Pelotas de DRI frias (~3,4,6 g/cm3), DRI quente carregado para recuperar o calor sensível, e ferro briquetado a quente (HBI >5.0 g/cm3).
De acordo com a Midrex, em 2025 a produção global de DRI foi de 151,0 milhões de toneladas, um aumento de 7,2% em relação aos 140,8 milhões de toneladas em 2024, com as siderúrgicas aumentando a alimentação metálica de baixo resíduo para a fabricação de aço elétrico No entanto, um lote de pellets com ganga ácida mais alta pode adicionar escória extra e aumentar a demanda de energia elétrica na fundição, com a penalidade real dependendo da composição da ganga, recuperação de ferro e operação do forno Abaixo, nossa Planilha de Balanço de Carga DRI-para-EAF quantifica essa compensação de melt-shop com base em carga de 100 toneladas, enquanto o Mapa de Fouling de Loop de Gás de 3 Zonas conecta a lavagem de gás de topo, remoção de CO 2 e manutenção de recuperação de calor do reformador à disponibilidade da planta.
O ferro reduzido direto (DRI), ou ferro esponja, é uma matéria-prima metálica sólida porosa produzida pela remoção de oxigênio de pelotas de minério de ferro ou minério granulado em temperaturas abaixo do ponto de fusão do ferro usando gás redutor (H2 + CO) ou carvão não coqueificável Ao contrário do ferro-gusa de alto-forno, o DRI mantém sua forma sólida de pellets e fornece ferro virgem de baixo resíduo para a fabricação de aço de forno de arco elétrico.
Principais conclusões
- Fornos de eixo vertical à base de gás (Midrex, Energiron) permitem o controle da metalização e do teor de carbono dentro de faixas operacionais específicas da tecnologia.
- Um aumento na ganga ácida do pellet (SiO2 +Al2O3) requer fluxo extra de cal sob uma basicidade de escória especificada, aumentando o volume de escória EAF e potencialmente a demanda de energia; quantifique esses efeitos a partir dos ensaios de óxido separados e de um balanço de calor do forno.
- A alta metalização com carbono disponível insuficiente pode enfraquecer a fervura de monóxido de carbono no banho EAF, degradando a blindagem de arco de escória espumosa e aumentando a carga de calor refratário.
- Ferro briquetado a quente (HBI) compactado acima de 650 °C a >5,0 g/cm3 navios sob o código IMSBC DRI (A) da IMO, enquanto pellets DRI frios porosos se enquadram no DRI (B) com regras estritas de ≤0,3% de umidade e gás inerte seco (preferido nitrogênio).
- Refrigeradores de gás de processo, CO2 os refervedores de amina e os trocadores de calor residual do reformador experimentam diferentes mecanismos de incrustação e não podem compartilhar um único cronograma de limpeza.
O que é ferro direto reduzido (DRI) e como funciona a redução do estado sólido?
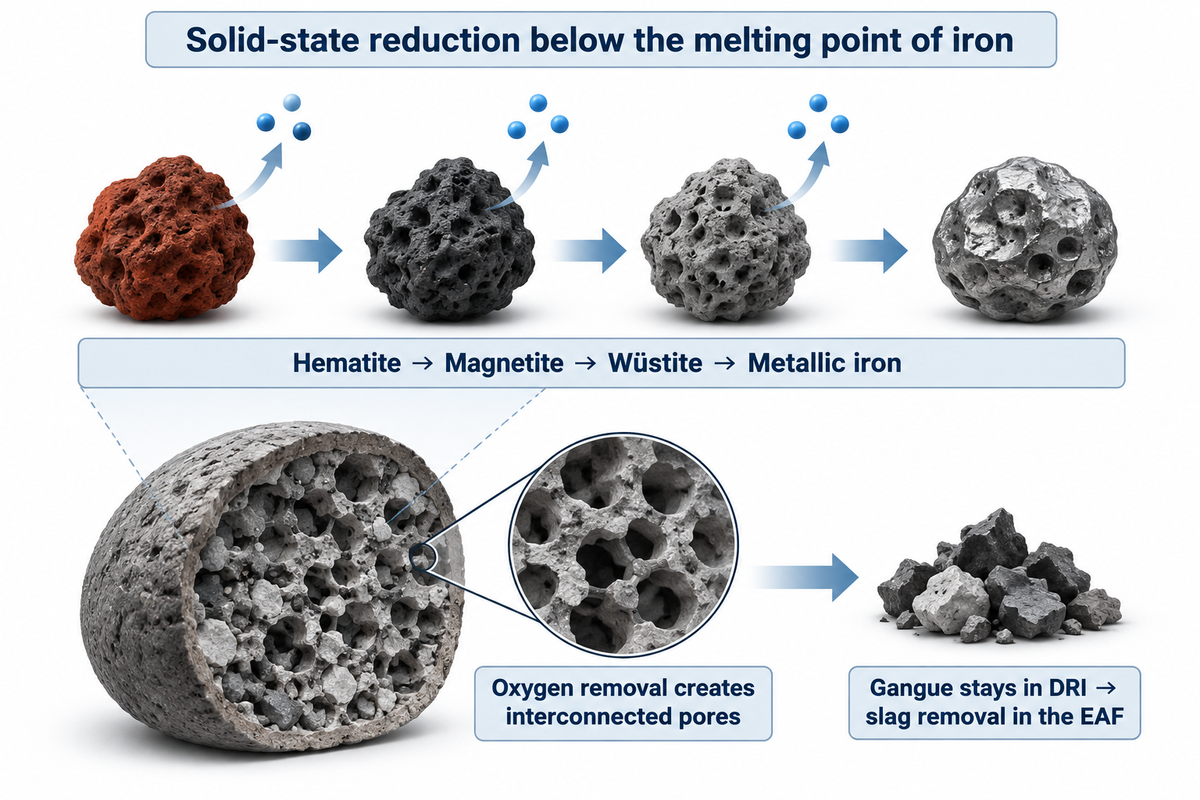
DRI é produzido pela redução do minério de ferro no estado sólido a temperaturas abaixo do ponto de fusão do ferro (1.538 °C).A produção de ferro em um forno de redução direta utiliza redução no estado sólido para produzir ferro sem derreter o minério. Isso envolve uma corrente de gás redutor em contracorrente de hidrogênio e monóxido de carbono ou carbono, carbono sólido derivado do carvão, para remover o oxigênio da hematita (Fe2O3) para magnetita (Fe3O4) e depois para wüstite (FeO).A etapa final de redução converte wüstite em ferro metálico (Fe).
Como o oxigênio sai da rede cristalina sem derreter, cada pellet ou caroço reduzido forma um favo de mel interconectado de poros microscópicos O ferro reduzido direto possui esse tipo de microestrutura porosa e, por causa disso, o ferro esponja é o nome tradicional desse material na indústria siderúrgica. É também por isso que o DRI frio tem uma densidade aparente de 3,43,6 g/cm3 em comparação com 7,8 g/cm3 de ferro sólido, conforme indicado no Especificação IIMA DRI.
De acordo com as regras federais de relatórios de gases de efeito estufa dos EUA em 40 CFR Parte 98 Subparte Q para Produção de Ferro e Aço, um forno de ferro reduzido direto não colocado com um processo integrado de fabricação de ferro e aço se enquadra na categoria de fonte de produção de ferro e aço; ao contrário de um alto-forno tradicional, o forno de redução direta retém óxidos de ganga em seu produto sólido Para uma visão geral mais ampla do processo, incluindo rotas de fornos, formas de produtos e integração de fabricação de aço, leia nosso guia de processo de ferro reduzido. Este guia concentra-se na seleção de equipamentos de planta, especificações de matéria-prima e integração de aciarias.
| Parâmetro | Eixo à base de gás DRI | Forno rotativo à base de carvão DRI | Ferro-gusa de Alto-Forno/Metal Quente |
|---|---|---|---|
| Estado físico na descarga | Pellets ou caroços porosos sólidos | Ferro esponja poroso sólido + char | Metal quente líquido ou suínos solidificados |
| Janela de temperatura operacional | Estado sólido; a temperatura depende do projeto do eixo | Estado sólido; a temperatura depende do design do forno rotativo | Ferro fundido; temperatura de vazamento específica da planta |
| Agente redutor primário | Gás natural reformado (H2 + CO) ou H2 | Carvão não coqueificável (Boudouard CO) | Coque metalúrgico de carvão de coque + PCI |
| Teor total de ferro (Fetotal) | Ensaio do fornecedor; verificar o ferro total na base acordada | Ensaio do fornecedor; verificar o ferro total na base acordada | Ensaio do fornecedor; verificar o ferro total na base acordada |
| Grau metalização | Verifique a metalização do produto em relação à especificação de compra | Verifique a metalização do produto em relação à especificação de compra | ~100% (metal líquido totalmente reduzido) |
| Teor de carbono combinado | Teor de carbono ajustável como Fe3C; confirmar o ensaio do produto | Dependente do processo; verificar o carbono total e combinado | 3. 5.5% em peso C (especificação geral de ferro-gusa IIMA) |
| Estágio de remoção de ganga | Retido em pellet; escória em EAF | Retido em esponja; escória em EAF/IF | Removido como escória líquida BF antes de BOF |
| Elementos residuais do vagabundo (Cu, Ni, Sn) | Baixos resíduos dependem da pureza do minério virgem; verifique cada elemento | Verificar os elementos residuais separadamente; a captação de enxofre também depende do carvão | Baixos resíduos dependem da pureza do minério virgem; verifique cada elemento |
Fornos de eixo à base de gás versus fornos rotativos à base de carvão
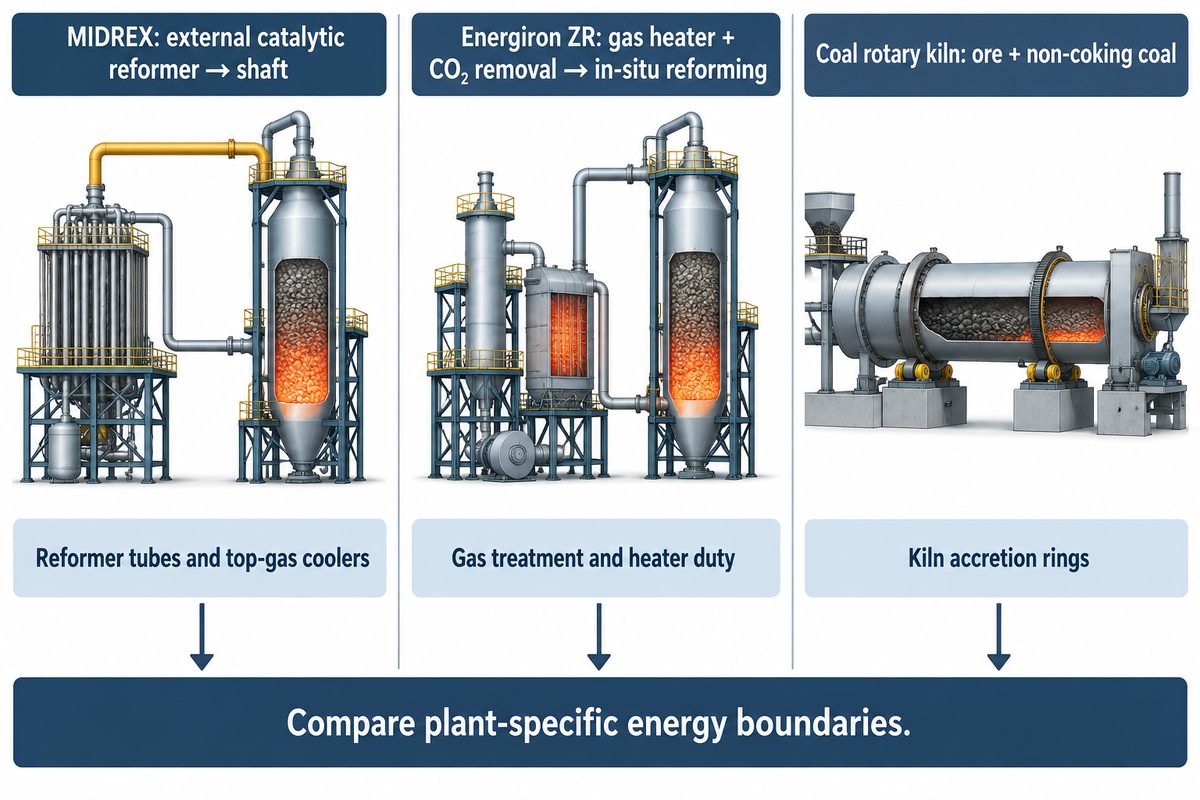
A produção de DRI Industrial através de diferentes tipos de reatores é impulsionada pela economia energética local Existem dois tipos de reatores dominantes: fornos de eixo vertical à base de gás e fornos rotativos horizontais à base de carvão De acordo com o Estatísticas de Redução Direta Mundial Midrex 2025, a produção mundial atingiu 151,0 milhões de toneladas em 2025, com as fábricas de fornos de poço MIDREX gerando 82,3 milhões de toneladas, 81,5% de toda a produção de fornos de poço a nível mundial, enquanto os fornos rotativos representaram a maior parte da produção à base de carvão na Índia e na África Austral.
Como um forno de eixo DRI à base de gás difere de um forno rotativo à base de carvão?
Um forno rotativo à base de carvão derruba minério e carvão não coqueificável horizontalmente; sua química de produto e rendimento dependem do projeto de minério, carvão e forno.
Em uma planta de redução direta à base de gás, pelotas de minério de ferro e minério granulado descem por gravidade através de um forno de eixo revestido de refratário vertical, enquanto o gás redutor quente (H 2 + CO derivado de gás natural, gás de síntese ou hidrogênio) flui para cima comparação da rota de produção IIMA DRI afirma que as duas principais tecnologias de poços comerciais, na reforma dos hidrocarbonetos para o gás redutor, diferem nas seguintes formas:
- Estequiométrico externo/CO2 rota do reformador (MIDREX): Gás de topo reciclado contendo CO2 e H2O é limpo, comprimido, misturado com gás natural fresco e aquecido dentro de tubos de catalisador de liga na temperatura especificada do reformador para gerar uma corrente de gás altamente redutora sem a necessidade de uma caldeira de vapor externa.
- Rota de reforma em local/reformador zero (Energiron ZR): O gás de topo reciclado sofre lavagem úmida e CO2 a remoção mistura-se então com gás natural, oxigênio e vapor antes de entrar no eixo a pressão elevada, onde o ferro metálico dentro da carga atua como catalisador de reforma nas condições operacionais selecionadas.
- Rota do forno rotativo à base de carvão (SL/RN, Jindal, Codir): Minério granulado ou pellets, carvão não coqueificável e dessulfurizador de dolomita giram dentro de um cilindro refratário inclinado (inclinado); voláteis e monóxido de carbono gerados pela reação de Boudouard (C + CO2 → 2 CO) reduzir os óxidos de ferro a ferro metálico durante o tempo de residência do forno.
Em a 2025 Journal of Cleaner Production análise técnica de sistemas DRI flexíveis, o reator de eixo à base de gás é integrado com eletrólise de alta temperatura para produção de hidrogênio, de modo que o consumo específico de energia pertence a esse limite do sistema integrado Os fornos rotativos à base de carvão também têm perdas de energia da radiação da casca do forno, carvão não queimado e gás residual do forno. Algum calor recuperável do gás residual pode ser usado em uma caldeira de recuperação de calor residual na ilha de energia.
| Projeto /Métrica Operacional | Fornalha Eixo MIDREX | Fornalha Eixo Energiron ZR | Forno Rotativo à Base de Carvão |
|---|---|---|---|
| Capacidade unitária monomódulo | Especifique o rendimento do projeto e as horas de operação anuais | 0,25 Mt/ano (faixa de tecnologia Tenova) | Especifique o rendimento do projeto e as horas de operação anuais |
| Eixo/pressão do reator | Baixa pressão do eixo; especifique explicitamente o bar abs ou barg | Pressão elevada do eixo; especifique explicitamente o bar abs ou barg | Quase atmosférico (ligeiro calado) |
| Energia térmica específica | GJ/t DRI específico da planta; definir o limite de energia | GJ/t DRI específico da planta; definir o limite de energia | GJ/t DRI específico da planta; definir o limite de energia |
| Reduzindo a preparação de gás | Co catalítico externo2/reformador vapor | Aquecedor a gás de processo + CO2 unidade remoção | Desvolatilização de carvão em forno + gaseificação de carvão |
| Produto típico carbono | Ajuste ao processo selecionado e balanço de carbono EAF | Tipicamente 1,5% em peso de C (Tenova) | Ajuste ao processo selecionado e balanço de carbono EAF |
| Captação de enxofre do produto | Verificar ensaios de minério, combustível e enxofre de produtos | Verificar ensaios de minério, combustível e enxofre de produtos | Verifique% em peso de S; carvão contendo enxofre pode exigir dolomita |
| Exemplos de riscos de manutenção para avaliar a fluxograma selecionada | Fluência do tubo da liga do reformador & incrustação do refrigerador do gás superior | CO2 incrustação do refervedor de amina e serviço de aquecimento de processo | Fayalite (2FeO·SiO2) acúmulo de anel de acreção |
Para uma comparação mais ampla de como a rota de produção de ferro se integra com mini-moinhos elétricos versus siderúrgicas integradas de alto-forno, veja nossa análise de arquiteturas de mini-moinhos versus siderúrgicas integradas.
Engenharia de matéria-prima: Pellets de grau DR vs. Pellets de grau BF
Um processo de redução direta utiliza minério de ferro peletizado ou minério granulado natural com uma composição química bem definida e alta resistência mecânica. Como a redução no estado sólido não derrete a carga nem extrai uma escória de fabricação de ferro separada, a maior parte da sílica (SiO2), alumina (Al2O3), o fósforo e o titânio que entram no forno de eixo saem através do ferro esponja e se reportam diretamente ao forno de fabricação de aço.
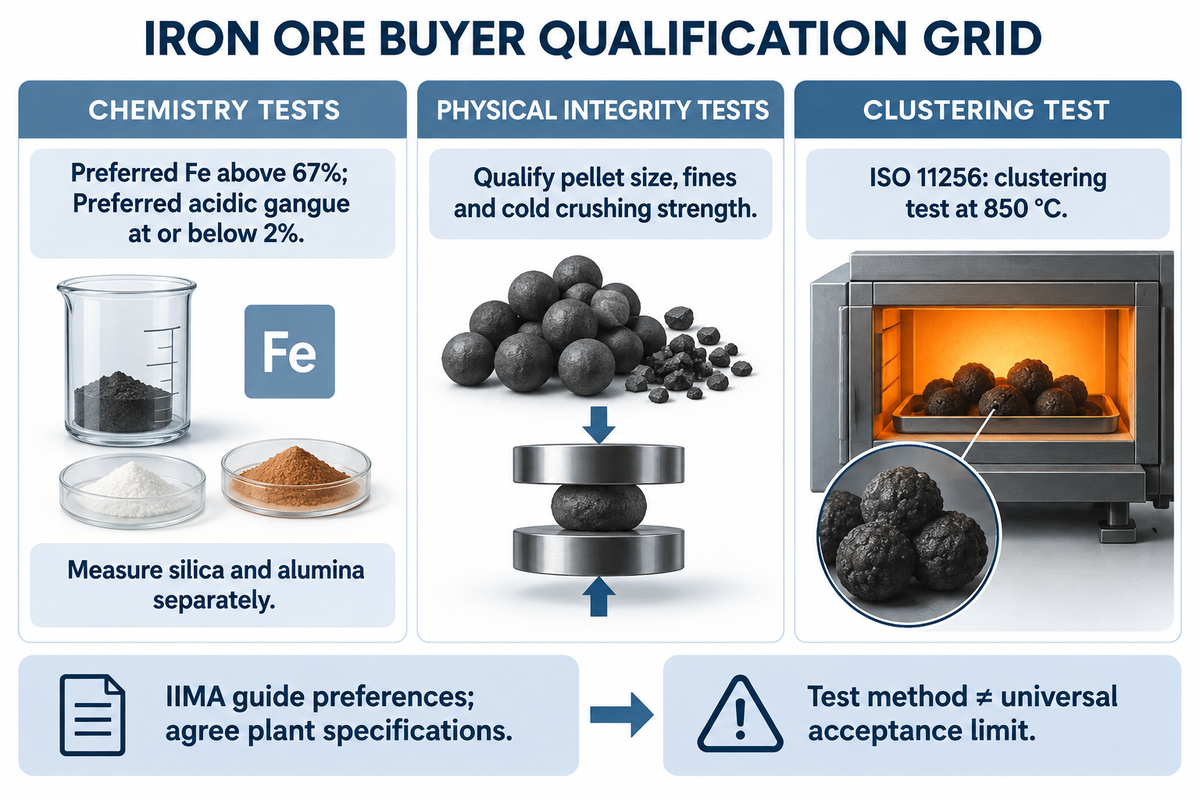
Conforme relatado em Análise da S & P Global sobre restrições de fornecimento de pellets de grau DR, qualidade da direto-redução depende de assegurar o alto-ferro adequado, alimentação da baixo-gangue; a Guia de autoria do IIMA publicado pela Midrex lista Fe preferido acima de 67% e SiO combinado2 +Al2O3 em ou abaixo de 2%, com especificações reais acordadas para a planta A obtenção de pellets de alto-forno (BF) mais baratos sem ajustar o fluxo a jusante e os custos de energia pode aumentar o custo total da fabricação de aço em um projeto de DRI.
Os pellets de alto-forno podem ser usados em um forno de eixo DRI?
Pelotas padrão de alto-forno podem ser usadas em alguns fornos de eixo DRI, mas normalmente contêm menos ferro total e ganga mais ácida (SiO2 +Al2O3) do que pellets de grau DR. Em um alto-forno, essa ganga derrete em escória líquida antes da fabricação de aço; em um forno de eixo DRI de estado sólido, a ganga retida aumenta o volume de escória EAF, o consumo de cal e a demanda de energia elétrica, com a penalidade real e o risco de agrupamento dependendo da química do minério e das condições da planta.
Além da química da ganga, os fornos de eixo requerem pellets que resistem à sinterização no estado sólido (colagem ou agrupamento) sob carga compressiva. Sob ISO 11256:2015 (Determinação do índice de agrupamento para matérias-primas de redução direta de eixo), uma porção de teste de aproximadamente 2.000 g é reduzida isotermicamente a 850°C sob uma mistura fixa de gás redutor (45% H2, 30% CO, 15% CO2, 10% N2) com uma carga estática de 147 ± 2 kPa aplicada após 60 minutos de redução e depois desagregada num tambor de rotação A selecção e dosagem do revestimento devem ser validadas para o minério e o processo de modo a que as superfícies de ferro metálico recentemente reduzidas resistam à aderência; A norma ISO 11256 define um método de ensaio em vez de um limite universal de aceitação comercial.
| Especificação Parâmetro | Meta de pellets de grau DR para se qualificar | Verificação de substituição de pellets de grau BF | Consequência da alimentação off-spec no DRI-EAF |
|---|---|---|---|
| Ferro total (Fetotal) | Geralmente pelo menos 67% Fe; confirmar o ensaio contratado | Geralmente 65% Fe ou menos; avaliar o rendimento da unidade de ferro | Menor rendimento metálico por tonelada de DRI carregado |
| Gangue ácida (SiO2 +Al2O3) | Gangue ácida: máximo 3,5%; idealmente máximo 2% | Meça sílica e alumina separadamente | O fluxo extra de cal e a demanda de energia EAF dependem da composição da ganga |
| Óxidos básicos (CaO + MgO) | CaO e MgO: incluem cada óxido na balança de escória | Meça cada óxido e inclua-o na balança de escória | A basicidade autofluxante reduz as adições de cal EAF |
| Fósforo (P) | Defina o limite da qualidade do aço e da capacidade de refino | Defina o limite da qualidade do aço e da capacidade de refino | Maior demanda de escória oxidante de EAF para desfosforização |
| Enxofre (S) | Defina o limite dos requisitos de processo e fabricação de aço | Defina o limite dos requisitos de processo e fabricação de aço | H2S pode envenenar o catalisador do reformador; avaliar a liberação de enxofre e o tratamento de gás |
| Fração do tamanho do pellet (916 mm) | Cerca de 95% na banda de 95%6 mm (Midrex) | Qualifique a faixa de tamanho de pellet e a permeabilidade necessárias | A propagação larga do tamanho aumenta a queda de pressão do eixo (ΔP) |
| Sujeira finos (<5,0 mm) | Concorde com um limite de multas na tela do forno | Medir a degradação através da rota de manuseio | Canalização de gás e transporte de poeira para o purificador de gás superior |
| Resistência à britagem a frio (CCS) | Concorde com a resistência mínima ao esmagamento a frio por pellet | Teste a resistência ao esmagamento a frio do pellet para a mistura proposta | A britagem da cama sob a carga do eixo gera multas |
| Índice de agrupamento (ISO 11256 a 850 °C) | Concorde um máximo após testar o revestimento selecionado | Agrupamento de teste sob o H proposto2/Co condições | Os arcos de cluster bloqueiam a descida da carga e forçam o desligamento |
Dentro do forno de eixo: zonas de redução, reforma de gás e carburação
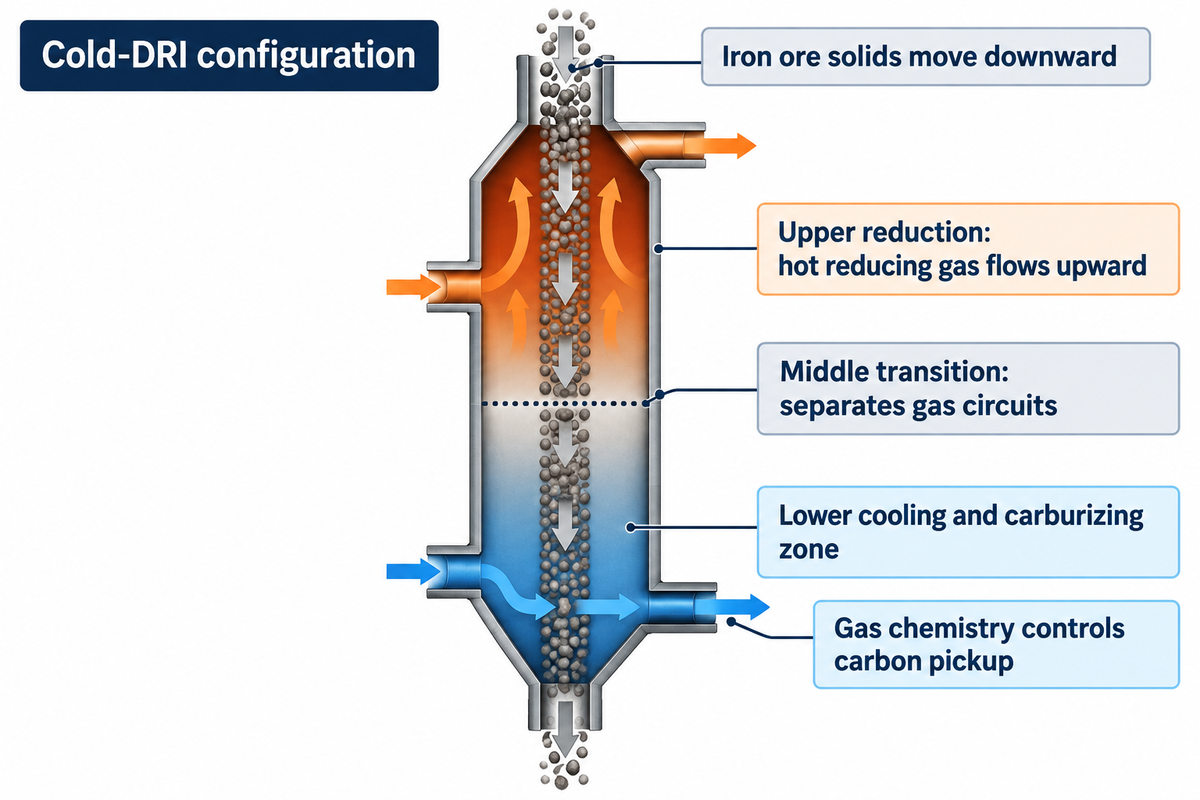
A configuração do eixo frio-DRI descrita aqui opera como um reator químico de contracorrente de três zonas onde as partículas sólidas de minério de ferro se movem para baixo enquanto circuitos distintos de gás controlam a redução, transição e resfriamento Como modelado em Simulações de fluxo gás-sólido CPFD Barracuda de fornos de eixo DRI e divulgado em Pedido de Patente da OMPI WO2024170464A1, a distribuição radial uniforme do gás através da carga é crítica para evitar canais frios através dos quais o produto de baixa metalização é descarregado.
- Zona de Redução Superior: Gás redutor quente contendo H2 e o CO entra através de portas circunferenciais de agitação e flui para cima através do leito de pellets descendentes.
- Zona de Transição Média: Localizada entre as portas de gás agitadas e o circuito de resfriamento inferior, esta zona tampão isola a atmosfera redutora superior do circuito de resfriamento inferior e permite o metano (CH4) e monóxido de carbono para se difundir em poros de ferro recentemente reduzidos.
- Zona de resfriamento e cementação inferior (configurada para descarga de produtos frios ou quentes): Em usinas de DRI a frio, gás de resfriamento rico em gás natural (CH4) circula pelo fundo cónico O metano racha endotermicamente em superfícies catalíticas de ferro metálico (3 Fe + CH4 → Fe3C + 2H2), enquanto o CO se desproporciona através da reação de Boudouard (2 CO → C + CO2), alterando o equilíbrio da cementita (Fe3C) e carbono livre; isso não elimina os riscos de manuseio e reoxidação do DRI.
De acordo com a Revisão da revista de engenharia de 2024 sobre desafios diretos de ferro reduzido, a proporção de H2 ao CO no gás agitado e ao tempo de residência nas zonas de transição/resfriamento, determine qual fração do carbono do produto é quimicamente combinada como cementita (Fe3C, com uma participação dependente do processo do carbono total) versus carbono de fuligem livre na superfície dos pellets.
Grau de metalização e conteúdo de carbono: como a qualidade do DRI controla o desempenho do EAF
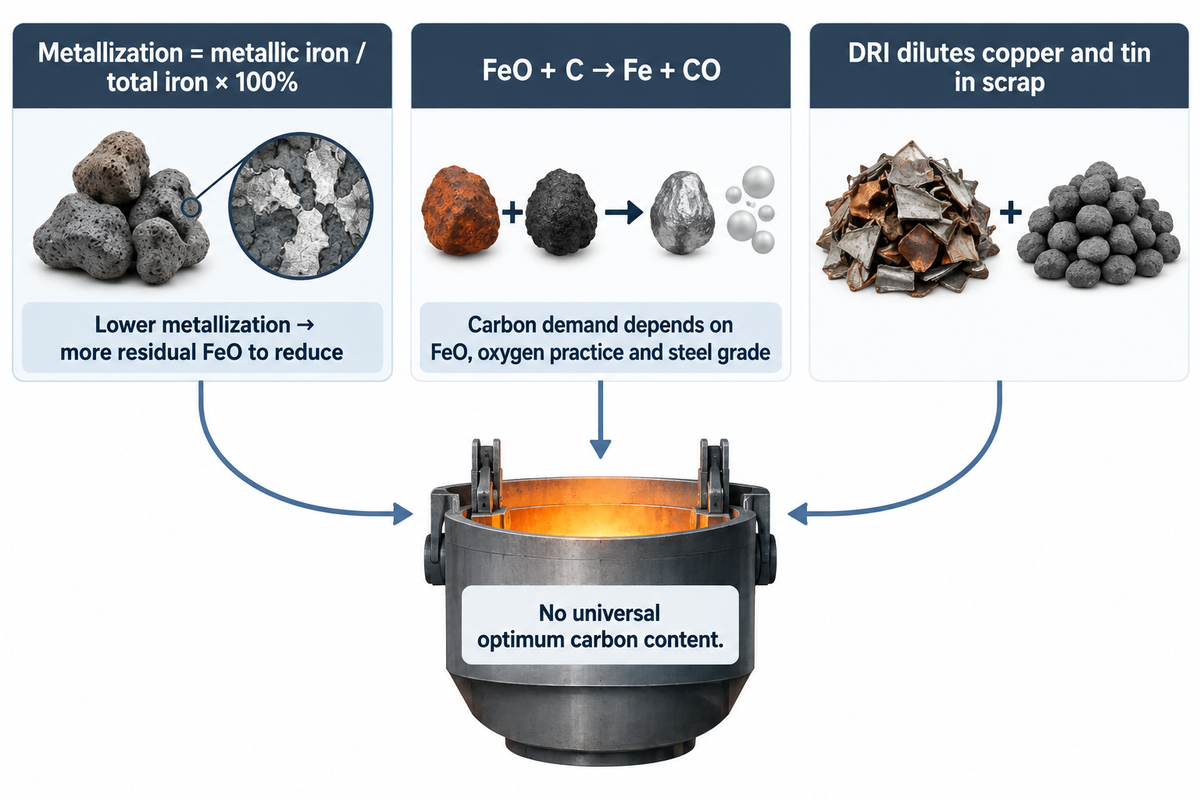
Nos fornos elétricos a arco, a qualidade do DRI é avaliada utilizando dois parâmetros químicos inter-relacionados: o grau de metalização e o teor de carbono total, incluindo a participação presente como cementita. O grau de metalização caracteriza a porcentagem do ferro total na esponja que é convertido em ferro metálico.
Metalização (%) = (Femetálico Étotal) × 100
O óxido de ferro residual em DRI é comumente representado como wüstita (FeO) em um balanço simplificado de melt-shop. Conforme detalhado em Análise metalúrgica de DRI do IspatGuru no forno elétrico a arco e Estudo experimental da Missouri S & T sobre o comportamento de fusão do ferro reduzido direto em aço fundido, FeO não reduzido deve ser reduzido endotermicamente no banho de EAF por carbono dissolvido (FeO + C → Fe + CO).Um menor grau de metalização aumenta a carga de óxido residual; a penalidade de energia elétrica depende da participação de carga de DRI, disponibilidade de carbono, recuperação de ferro e operação do forno.
Por que o ferro reduzido direto é misturado com sucata em um forno elétrico a arco?
O ferro reduzido direto é misturado com sucata em um forno elétrico a arco para diluir elementos residuais, como cobre e estanho, que são difíceis de remover durante a fabricação de aço convencional. A parcela necessária de DRI decorre do ensaio de sucata e da química do aço alvo, permitindo laminados planos de baixo resíduo, automotivos e de estampagem profunda.
Qual é o teor ideal de carbono no ferro reduzido direto para a siderurgia EAF?
Para fornos elétricos a arco que carregam DRI junto com sucata, o teor ideal de carbono combinado (presente principalmente como cementita, Fe 3 C) depende do FeO residual, da prática de oxigênio e do grau de aço desejado O carbono reduz o FeO residual e pode reagir com o oxigênio injetado para produzir bolhas de monóxido de carbono para blindagem de arco de escória espumosa, enquanto o calor químico útil e qualquer penalidade de descarbonetação dependem da operação do forno.
A interação da metalização, carbono e mistura de carga é examinada em Estudo da MDPI Energies sobre sucata e índices de DRI nos balanços energéticos da EAF, (mas não estabelece uma regra universal de que empurrar a metalização acima de um valor fixo piora a eficiência da fundição. Sem carbono disponível suficiente para reagir com FeO dentro do pellet de fusão, a evolução do CO e da escória espumosa pode enfraquecer; uma blindagem de arco mais fraca pode aumentar a radiação em direção a painéis resfriados a água e paredes refratárias, enquanto as perdas de calor e a necessidade de injetar carbono em pó dependem das condições reais do banho e da recuperação de cementita interna ou carbono injetado.
Exemplo trabalhado: Balanço de carga DRI-para-EAF e cálculo de escória
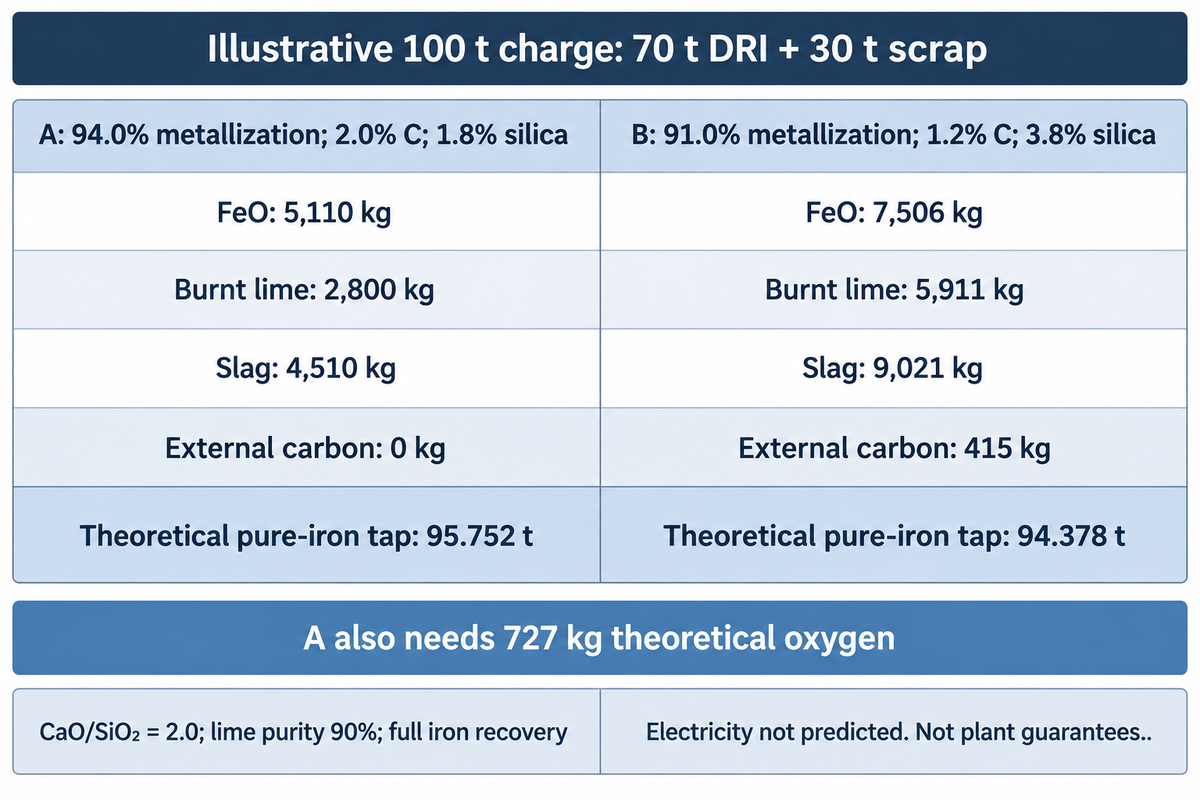
Para avaliar os mesmos parâmetros para duas ofertas concorrentes de fornecimento de pellets ou DRI, engenheiros de processo e compradores de matérias-primas em uma usina siderúrgica podem aplicar o seguinte Planilha de saldo de cobrança DRI-para-EAF. O cálculo compara duas hipotéticas cargas metálicas de 100 toneladas (70 t DRI frio + 30 t sucata de aço triturada), com a saída de aço líquido determinada pela recuperação de ferro em vez de assumida igual à carga de entrada, a uma basicidade de escória alvo (B2 = CaO/SiO2 ) de 2,0.
Limites explícitos e pressupostos para a Planilha de Saldo de Encargos DRI-FEA
Todas as entradas abaixo são premissas de cálculo de engenharia transparentes, não registros de plantas privadas ou desempenho garantido do fornecedor Ambos os casos cobram 70,0 t de DRI frio (a 40 °C) e 30,0 t de sucata triturada de baixo resíduo com base em carga de 100 t, com DRI assumido como contendo apenas ferro, FeO residual, carbono e sílica A sucata consiste em 29.550 kg de ferro e 450 kg de óxidos inertes em cada caso; esses óxidos não contribuem com CaO ou SiO2. A cal queimada contém 90% de CaO efetivo e 10% de material inerte, todos os quais entram na escória Este cálculo idealizado pressupõe recuperação completa de ferro, redução completa de FeO, sem perda de poeira ou ferro, sem carbono restante na torneira e utilização perfeita de carbono para formar CO; não prevê o consumo de energia elétrica nem fornece uma receita operacional.
Para esta composição assumida, a fração de massa total de ferro é (1 - fração de carbono - fração de sílica) /[1 + (1 - metalização) × 15.999 /55.845], com metalização expressa como uma fração; a massa residual de FeO segue da fração de ferro não reduzida As torneiras teóricas de ferro puro resultantes são 95.752 t no Caso A e 94.378 t no Caso B, e os números de escória incluem as impurezas de cal e óxidos de sucata; O Caso A requer adicionalmente 727 kg de oxigênio teórico para converter o excedente de carbono em CO, enquanto o Caso B não requer oxigênio suplementar dentro deste balanço simplificado Nem esses rendimentos ideais nem as adições teóricas de carbono são garantias de desempenho das plantas; perdas reais de ferro, eficiência de carbono, química da torneira e FeO residual devem ser medidos antes da comparação das ofertas de fornecimento.
| Carga/parâmetro Melt-Shop | Unidade | Caso A: DRI presumido de grau DR | Caso B: Suposto DRI de alto gangue | Delta (Caso B vs. Caso A) |
|---|---|---|---|---|
| Massa fria carregada de DRI | t/calor | 70.0 | 70.0 | 0,0 t |
| Grau de metalização DRI | % | 94.0% | 91.0% | metalização de -3,0 pontos percentuais |
| Teor de carbono DRI | % em peso | 2.0% | 1.2% | -0,8 pontos percentuais C (-560 kg C/calor) |
| Gangue ácida DRI (assumida inteiramente SiO2) | % em peso | 1.8% | 3.8% | +2,0 pontos percentuais de ganga ácida |
| Massa de ganga ácida entrando no EAF a partir do DRI | kg/calor | 1,260 | 2,660 | Gangue de +1.400 kg |
| FeO não reduzido entrando no EAF vindo do DRI | kg/calor | 5,110 | 7,506 | +2.396 kg de FeO para reduzir |
| Fluxo de CaO necessário em B2 = 2.0 | kg/calor | 2,520 | 5,320 | +2.800 kg CaO |
| Adição de cal queimada (com pureza de 90% CaO) | kg/calor | 2,800 | 5,911 | +3.111 kg de cal queimada |
| Massa de escória EAF derivada de DRI (incl. sílica + cal + óxidos de sucata) | kg/calor | 4,510 | 9,021 | +4.511 kg de escória extra por calor |
| Carbono externo teórico necessário para redução de FeO | kg/calor | 0 | 415 | +415 kg de carbono teórico |
| Consumo líquido de energia elétrica EAF | kWh /t aço líquido | Não previsto | Não previsto | Não previsto |
Considere os insumos que afetam os custos operacionais no Caso B: mesmo que o DRI de alta ganga seja oferecido com desconto por tonelada métrica, derreter 4.511 kg extras de escória e reduzir 2.396 kg extras de FeO por carga de 100 t exige 3.111 kg de cal queimada adicional e 415 kg de carbono de injeção extra sob essas suposições idealizadas, enquanto o consumo de energia elétrica e o tempo da torneira exigem um balanço térmico separado do forno.
DRI quente, DRI frio e ferro briquetado quente (HBI): manuseio, passivação e envio
A produção e manuseio seguros do ferro esponja após sua saída do forno de poço determinam tanto seu crédito térmico EAF quanto sua classificação de transporte marítimo Quando uma planta de redução direta está situada ao lado da fundição, o DRI não resfriado pode ser descarregado em temperaturas de 600 a 700 °C e transportado para os fornos elétricos usados para a produção de aço via MIDREX HOTLINK ou transporte pneumático de nitrogênio, aumentando a eficiência geral do processo.
Carregar DRI quente transporta calor sensível para o EAF, reduzindo a energia necessária para derreter a carga; em Exemplo relatado de navio de transporte quente da Midrex, calores recebendo um vaso DRI quente de 90 toneladas economizaram uma média de 60 kWh/t de aço líquido; o artigo equipara isso a 120 kWh/t a uma carga DRI 100% quente, com resultados específicos para esse exemplo operacional Quando o ferro deve ser armazenado ao ar livre ou enviado pelo mar como metal mercantil, no entanto, o ferro esponja poroso apresenta um grave risco de reoxidação exotérmica Como explicado no Guia técnico do IIMA Hot Briquetted Iron (HBI) e Revisão das técnicas de passivação de DRI pelas PME, compactar DRI quente entre os rolos de uma prensa de briquetagem a temperaturas acima de 650 °C produz briquetes de ferro briquetados a quente em forma de almofada com uma densidade aparente >5,0 g/cm3, reduzindo o volume interno dos poros e a reatividade com a umidade.
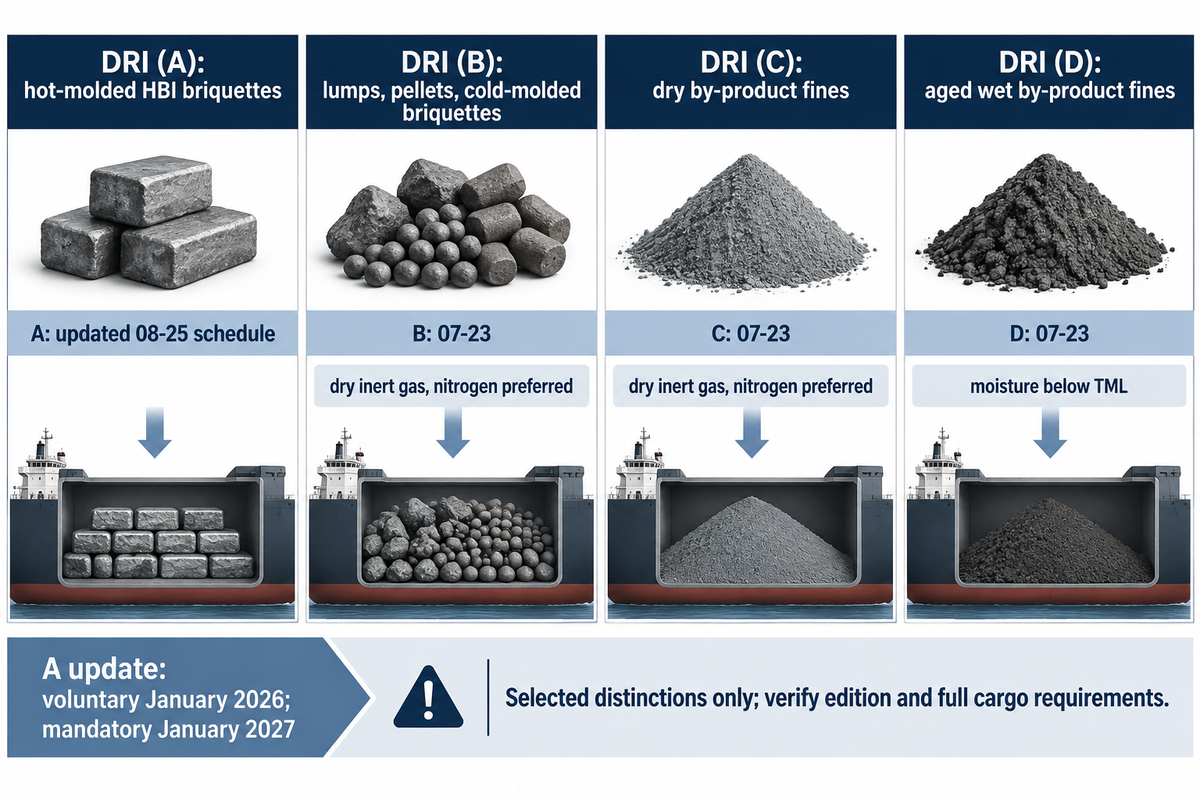
De acordo com o Código IMSBC da Organização Marítima Internacional, incluindo a Emenda 07-2, que entrou em vigor em 1o de janeiro de 2025 e está descrita no Grupo Internacional de Clubes P & I DRI carruagem circular as remessas marítimas são agrupadas em quatro cronogramas separados
A tabela resume distinções selecionadas, não um procedimento completo de aceitação ou ventilação da carga; a linha DRI (A) mostra o revisado Alteração 08-25 requisitos, enquanto as outras linhas resumem 07-23. o calendário atualizado da DRI (A) permite a adoção voluntária a partir de janeiro de 2026 e entra em vigor em janeiro de 2027, pelo que os expedidores devem confirmar a edição aplicável e os requisitos completos específicos da carga antes de reservarem uma viagem.
| Programação IMSBC | Forma de DRI Coberta | Densidade/Tamanho da partícula | Regras de umidade e atmosfera de retenção |
|---|---|---|---|
| DRI (A) | Briquetes moldados a quente (HBI); 08-25: Fe total ≥88% | Densidade aparente >5,0 g/cm3; finos (<6,35 mm) ≤5% | 08-25: umidade ≤1,0%, temperatura ≤65°C; ventilação superficial + H2 monitoramento |
| DRI (B) | Caroços, pellets e briquetes moldados a frio | Caroços/pelotas: média 6,35 25 mm; finos <6,35 mm ≤5% | Certificado de umidade pré-carregamento <0,3%; temperatura da carga ≤65 °C; gás inerte seco (preferencialmente nitrogênio) (O2 <5%) |
| DRI (C) | Suínos e peneiras de subprodutos secos | Tamanho médio das partículas 12 mm | Umidade ≤0,3%; temperatura de carga ≤65°C; gás inerte seco (preferencialmente nitrogênio) conforme DRI (B) |
| DRI (D) | Sujeitos úmidos envelhecidos de subprodutos (novo cronograma para 2025) | Tamanho médio de partícula <6,35 mm; envelhecido ao ar livre ≥30 dias | Umidade ≥2,0% e <TML; temperatura de pré-carga ≤65°C e H2 verificação evolução |
Gargalos de circuito de gás de processo: manutenção de reformador, resfriador e trocador de calor
Enquanto as avaliações metalúrgicas estão focadas no eixo de redução, a disponibilidade diária da planta em uma unidade DRI à base de gás também depende do trem de condicionamento de gás de circuito fechado e recuperação de calor Uma parcela dependente do processo do gás superior gasto que sai do forno do eixo é esfregada, resfriada, comprimida, tratada para CO2 remoção onde a folha de fluxo assim o exigir, e reaquecida antes de retornar às portas de agitação.
Conforme documentado em Análise de engenharia do Heat Exchanger World sobre incrustações industriais, Revisão do Heat Exchanger World sobre penalidades de resistência térmica e queda de pressão, e Guia da Engenharia Química para trocadores de recuperação de calor residual, trocadores de gás-loop podem experimentar incrustações, corrosão e danos térmicos, dependendo do serviço Além disso, Guia metalúrgico da MetalTek para tubos reformadores DRI destaca que os componentes do reformador requerem resistência à fluência, fadiga térmica, oxidação e carburação para as condições operacionais especificadas. Praticantes ligados Roscas de recirculação do trocador de calor Eng-Tips da mesma forma, enfatize o dimensionamento de trocadores de recirculação com tolerância adequada para incrustações e acesso à limpeza.
O mapa de manutenção do circuito de gás abaixo classifica os trocadores no circuito de gás de processo por necessidades potenciais de química e inspeção de depósitos; é um auxiliar de triagem em fluxogramas alternativos: uma planta não contém necessariamente todos os nove serviços, portanto, defina limites de alarme e procedimentos de limpeza a partir do projeto do equipamento, da química do solvente e da linha de base de operação limpa. Para obter mais informações sobre o projeto mecânico de casco e tubo, consulte nosso guia de incrustação do trocador de calor e guia de engenharia do trocador de calor de folha tubular.
| Zona e equipamentos do Gas Loop | Fluxo de processo e janela de temperatura | Potencial incrustação/modo de degradação | Revisão do gatilho e manutenção da inspeção |
|---|---|---|---|
| 1. refrigerador de têmpera de purificador úmido com gás superior | Gás de topo gasto + água recirculada | Poeira de óxido arrastada; escala do lado da água onde a química permitir | Aumento do ΔP ou aumento da temperatura do gás de saída; investigue a incrustação antes de limpar o feixe de tubos |
| Aftercooler do compressor de gás de processo 2 | Gás reciclado comprimido | Lodo de óxido; depósitos biológicos ou incrustações minerais no lado da água | Fluência de temperatura de descarga do compressor; hidrojateamento de feixe removível |
| refrigerador do purificador de gás da zona de resfriamento 3 | Gás de resfriamento do eixo inferior | Depósitos de carbono ou poeira contendo ferro, dependendo da química dos gases de resfriamento | Temperatura de descarga de DRI fria acima do limite de projeto; investigar antes da limpeza da lança de alta pressão |
| 4. CO2 Absorvedor Lean/Rich Exchanger | MDEA/amina ativada ou carbonato de potássio | Depósitos de degradação de solventes, produtos de corrosão ou bloqueio de partículas | Ampliação da temperatura de aproximação; identificar depósitos antes da circulação química ou lavagem mecânica |
| 5. CO2 Pacote de recarga de stripper | Solvente rico + vapor de baixa pressão/gás de processo | Degradação de solventes ou corrosão localizada; inspecionar química e superfícies quentes | Crescente CO2 deslize no gás doce; inspecione o dever do solvente e do refervedor antes da tração do pacote |
| 6. sobrecarga CO2 Condensador Refluxo | Co úmido2 vapor superior do stripper | Co úmido2 corrosão; selecione materiais da química do condensado e das condições de projeto | Pico de contagem de ferro condensado; tamponamento ou retubulação de tubos |
| Pré-aquecedor a gás de alimentação 7. (banco de convecção) | Gás de processo misto + gás de combustão | Depósitos do lado da combustão ou deposição de carbono do lado do processo; distinguir o lado afetado | Perda de tiragem de combustão + déficit de pré-aquecimento; sopro de fuligem externo/limpeza |
| 8. reformador/refrigerador da linha de transferência do aquecedor | Reformado H2/Gás CO; avaliar a temperatura e a química dos gases | Carbonetação ou polvilhamento metálico sob condições suscetíveis de temperatura e composição de gás | Revise a química do gás, a temperatura do metal e a adequação da liga |
| 9. Tubos Catalisadores Radiantes Reformadores | CH4 + CO2 +H2Ó sobre o catalisador Ni | Rastejamento e carburação do tubo; envenenamento por enxofre por catalisador de níquel avaliado separadamente | Verificações ópticas da parede tubular do pirômetro + auditoria de deformação por fluência de diâmetro |
Lista de verificação de RFQ e recuperação para refrigeradores de gás de processo DRI e pacotes de trocadores de calor
- Composição do gás de processo e ponto de orvalho: Especifique H2, CO, CO2, H2Ó, CAP4, e trace H2S (ppmv) em condições normais e de inicialização.
- Carregamento de partículas: Transferência esperada pelo estado de óxido de ferro e poeira de carbono (mg/Nm3) e a faixa de velocidade proposta no lado do tubo, equilíbrio, decantação, erosão e queda de pressão.
- Subsídio de metalurgia e corrosão: Avalie aço carbono, 316 L /duplex 2205 e ligas de alto Cr/Ni para o CO úmido real2 química, temperatura do metal e exposição à corrosão; confirmar a adequação do material através de uma avaliação de corrosão específica do projeto.
- Envelope de extração do pacote: Especifique o tipo TEMA (por exemplo, AEL, BEM ou cabeça flutuante pull-through) e o turnaround limpeza do feixe do permutador de calor folga para lanças de hidrojateamento.
DRI à base de hidrogênio (H2-DRI) e redução de fundição: quais mudanças para equipamentos vegetais?
A substituição do gás natural ou carvão por hidrogênio verde ou de baixo carbono na redução direta do ferro à base de hidrogênio altera fundamentalmente o equilíbrio termodinâmico e a metalurgia do eixo, em comparação com um alto-forno convencional Em um forno a gás natural, o H endotérmico2 redução (Fe2O3 +3H2 → 2Fe + 3H2O) é parcialmente compensado pela redução exotérmica de CO (Fe2O3 + 3CO → 2Fe + 3CO2) e formação de cementita.
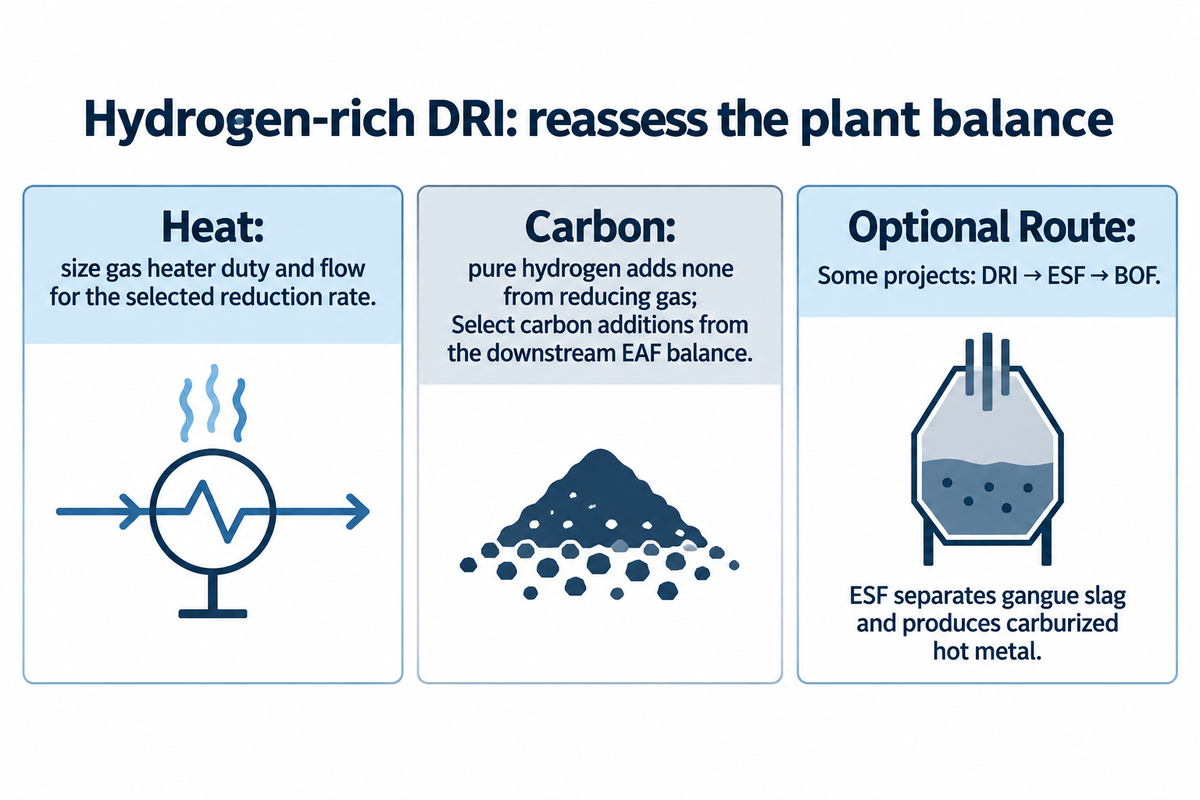
Quando uma planta de redução direta baseada em hidrogênio transita para uma corrente de gás redutor rica em hidrogênio, três mudanças de engenharia ocorrem simultaneamente:
- Balanço térmico revisado de gás de processo: Como a redução de óxidos de ferro a hidrogênio puro para ferro metálico é endotérmica em geral, o aquecedor a gás redutor ou aquecedor a gás elétrico requer serviço térmico e taxas de fluxo de gás dimensionadas para a utilização de gás selecionada para manter a temperatura do leito especificada e redução taxa.
- A captação de carbono depende do fornecimento de gás: H puro2 não contribui com carbono para o ferro esponja na zona de redução. Como discutido em Análise de DRI e EAF de hidrogênio da Midrex, o gás de resfriamento de hidrocarbonetos ou a injeção controlada de biometano/gás natural na zona inferior podem alterar o carbono do produto, com adições de carbono selecionadas do equilíbrio EAF a jusante para operação de escória espumosa, em vez de um requisito universal para descarregar metano quente ou injetar.
- Caminho de duas etapas DRI + Forno Elétrico de Fundição (ESF) para pellets de grau BF: Como o fornecimento global de pellets de grau DR é restrito, alguns projetos estão desenvolvendo um forno elétrico de fundição de arco submerso intermediário (ESF /melter) entre o H2Eixo - DRI e um conversor básico de oxigénio (DRI-ESF-BOF).O ESF derrete H de grau BF de alta ganga2-DRI, separa a ganga em escória líquida e transforma metal quente cementado em lojas BOF existentes.
Perguntas frequentes sobre ferro reduzido direto (DRI)
Qual é a diferença entre ferro reduzido direto (DRI) e ferro briquetado a quente (HBI)?
O ferro reduzido direto (DRI) é ferro esponja poroso em forma de caroço de pellets com uma densidade aparente de 3.4.6 g/c3 e elevada superfície interna O ferro briquetado a quente (HBI), classificado como DRI (A) ao abrigo do Código IMSBC da IMO para o transporte marítimo a granel, é compactado DRI a temperaturas superiores a 650 °C em briquetes densos em forma de almofada com uma densidade aparente superior a 5,0 g/cm3, reduzindo a porosidade e a suscetibilidade à absorção de umidade, autoaquecimento e reoxidação.
Por que o ferro reduzido direto é chamado de ferro esponja?
À medida que o oxigênio sai na forma de H2O e CO2 gás, cada partícula retém sua forma externa enquanto desenvolve uma rede microscópica de vazios interconectados que se assemelha a uma esponja porosa sob um microscópio O nome descreve essa estrutura porosa; ela não identifica uma rota de produção separada ou uma especificação química garantida.
Quanta energia elétrica o carregamento de DRI quente economiza em um forno elétrico a arco?
Carregar DRI quente diretamente do forno de eixo em um forno elétrico a arco reduz o uso de eletricidade em comparação com o carregamento de DRI frio, mas a economia depende da participação de carga, temperatura e operação ao produzir aço novo A Midrex relata uma média de 60 kWh por tonelada métrica de aço líquido economizada com um recipiente DRI quente de 90 toneladas por calor, equivalente em sua comparação a 120 kWh/t a uma carga DRI 100% quente.
O ferro reduzido direto contém carbono quando produzido com hidrogênio puro?
O DRI reduzido apenas com hidrogênio puro não recebe carbono do gás redutor; gás natural, biometano ou CO podem ser injetados na zona de transição ou resfriamento para formar cementita (Fe3C) antes da fusão do EAF.
Qual é o teste de índice de agrupamento para pelotas de minério de ferro de redução direta?
A ISO 11256 mede a aderência de pellets reduzindo isotermicamente uma amostra de aproximadamente 2.000 g a 850 °C com uma carga estática de 147 ± 2 kPa aplicada após 60 minutos de redução de H2/CO/CO2/N2 gás e queda da massa agrupada.
Especifique resfriadores de gás de processo personalizado e trocadores de calor para sua DRI ou usina siderúrgica
BOSHIYA fabrica trocadores de calor personalizados ASME e TEMA, resfriadores de resfriamento de gás superior, CO2 descascadores e vasos de pressão projetados para circuitos de gases metalúrgicos e químicos com uso intensivo de incrustações. Explore nosso portfólio de equipamentos para usinas siderúrgicas e metálicas ou entre em contato com nossa equipe de engenharia com sua folha de dados de processo para uma revisão térmica e mecânica específica do projeto.
Referências e fontes
- 40 CFR Parte 98 Subparte Q, Produção de Ferro e Aço Agência de Proteção Ambiental dos EUA (eCFR).
- 40 CFR 98.173, Cálculo de emissões de GEE para fornos diretos de ferro reduzido e EAFs Agência de Proteção Ambiental dos EUA (eCFR).
- Registro de produção e manutenção de eixo de redução e gaseificador de fusão COREX (distinto das rotas convencionais somente DRI) Departamento de Energia dos EUA OSTI.
- O comportamento de fusão do ferro reduzido direto de hidrogênio em aço fundido Universidade de Ciência e Tecnologia do Missouri, Centro de Pesquisa Peacemaker Steelmaking.
- Ferro Reduzido Direto (DRI): Especificação Técnica e Propriedades Associação Internacional de Metálicos de Ferro (IIMA).
- Ferro briquetado a quente (HBI): Densidade de compactação e guia de envio Associação Internacional de Metálicos de Ferro (IIMA).
- Rotas de produção DRI: Fornos de eixo vs. Fornos rotativos Associação Internacional de Metálicos de Ferro (IIMA).
- estatísticas de redução direta mundial de 2025: a produção global de DRI atinge 151,0 Mt Midrex Technologies, Inc.; Dados de produção de 2025, publicados em setembro de 2026.
- ISO 11256:2015, Pellets de minério de ferro para matérias-primas de redução direta de poços, Determinação do índice de agrupamento Organização Internacional de Normalização.
- Transporte de Ferro Reduzido Direto (DRI) sob a Emenda 07-23 do Código IMSBC Grupo Internacional de Clubes de P&I, 2025.
- Impacto das relações diretas reduzidas de ferro baseadas em sucata e hidrogênio na demanda de energia, emissões e gerenciamento de oxigênio na siderurgia verde Energias MDPI, 2026.
- Análise técnica de sistemas flexíveis e de alta eficiência de ferro reduzido direto Jornal de Produção Mais Limpa, 2025.
- Desenvolvimento de Ferro Reduzido Direto: Desafios e Caminhos Engenharia, Academia Chinesa de Engenharia, 2024.
- Uso de Ferro Reduzido Direto na Siderurgia de Fornos Elétricos a Arco Referência Metalúrgica IspatGuru.
- Fouling do trocador de calor na prática: entenda e mitiga Mundo do trocador de calor.
- Métodos e tecnologias de recuperação de calor residual em circuitos de gás de processo Engenharia Química.
- WO2024170464A1, Método de produção direta de ferro reduzido em forno de poço Patentes do Google, 2024.
- JP2025539600A, Processo para produção direta de ferro reduzido com controle de gás de resfriamento Patentes do Google, 2025.
Guias de engenharia relacionados de transferência de aço e calor
- Processo de ferro reduzido explicado: reações de redução no estado sólido
- Mini-mill vs. siderúrgica integrada: comparação de processos e equipamentos
- Guia de incrustação do trocador de calor: mecanismos, resistência térmica e mitigação
- Projeto e guia de manutenção do trocador de calor de folha tubular